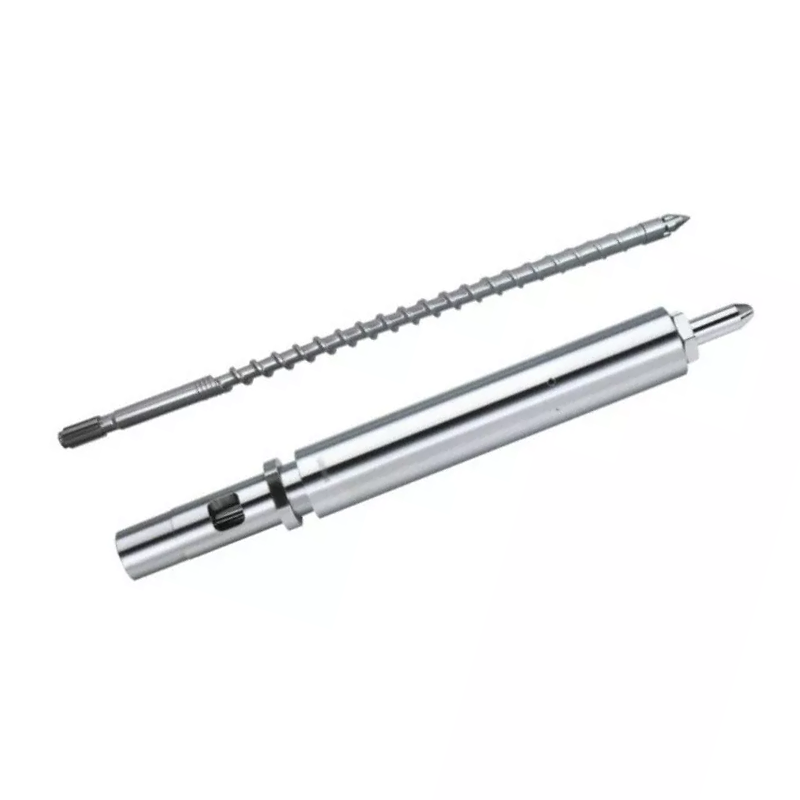
Unha punta de parafuso é o suficientemente pequena como para ser tratada como unha peza de recambio, pero o suficientemente precisa como para decidir se cada disparo comeza co mesmo volume de fusión. Cómprao como un conxunto de fluxo e selado combinados, non como un punto metálico roscado.


Resposta rápida
Escolla unha punta de parafuso de moldaxe por inxección por catro cousas: o deseño da válvula antirretorno, a interface exacta do parafuso e do barril, a resina procesada e o recheo e o patrón de desgaste do conxunto existente. O modelo de máquina só non é suficiente cando poden existir versións, reparacións anteriores ou parafusos non estándar.
Para un pedido de substitución, envíe o debuxo orixinal cando estea dispoñible e, a continuación, verifique a rosca, o ombreiro, a lonxitude da punta, a viaxe do anel, o asento, o diámetro exterior e os pasos de fusión contra a máquina real. Unha boa cita comeza coa xeometría. O tratamento de materiais e superficies vén despois.
A punta do parafuso controla o fluxo en ambas direccións
Durante a recuperación do parafuso, a válvula antirretorno ábrese e deixa pasar o polímero fundido cara á parte frontal do parafuso. Ao comezo da inxección, péchase polo que o movemento e a presión do parafuso actúan sobre o tiro en lugar de empurrar o fundido cara atrás ao longo do parafuso.
É por iso que a punta do parafuso, o anel de verificación e o asento pertencen ao proceso, non só ao mantemento.Tutorial da válvula antirretorno de ENGELdescribe os mesmos dous estados de funcionamento e relaciona o comportamento de peche directamente coa repetibilidade da inxección.
Vista da nosa fábrica:o erro de punta de parafuso máis caro raramente é a diferenza entre dous tipos de materiais. É unha parte que se enrosca no parafuso pero non se despraza, sela ou aliña correctamente. Unha proba de axuste exitosa é máis valiosa que unha longa lista de adxectivos de vendas.
Escolla a montaxe arredor do deber de moldura
O deseño correcto debe abrirse libremente durante a recuperación, pechar de forma previsible durante a inxección e evitar unha restrición excesiva no camiño de fusión. Tamén debe sobrevivir á carga abrasiva, adhesiva e corrosiva da resina sen danar as súas superficies de contacto.
| Pregunta de compra | Por que cambia a punta do parafuso | Que enviar ao provedor |
|---|---|---|
| Que resina se está moldeando? | A viscosidade, a lubricidade, a sensibilidade á degradación e o deber á corrosión afectan aos pasos de fluxo, ao material e ao tratamento da superficie. | Grao exacto de resina, sistema de cor, retardador de chama e rango de procesamento normal. |
| A resina está reforzada ou rechea? | A fibra de vidro, o recheo mineral e a contaminación recuperada poden acelerar o desgaste abrasivo no anel, asento e pasaxes de fusión. | Tipo de recheo, porcentaxe de peso e se cambia segundo o produto. |
| Que tan preciso debe ser o tiro? | As pezas de parede delgada, multi-cavidade e de peso axustado expoñen pequenos cambios no peche da válvula e as fugas. | Peso da peza, reconto de cavidades, tolerancia ao peso de inyección e datos de tendencias recentes. |
| Cal é o estilo de válvula actual? | O anel deslizante, o control de bola e outros deseños teñen diferentes áreas de fluxo, desprazamento e comportamento de peche. | Número de peza orixinal, debuxo, fotos e o conxunto completo eliminado. |
| Substituíuse o parafuso antes? | É posible que un modelo de máquina xa non identifique a rosca instalada, a lonxitude da punta ou a xeometría do asento. | Debuxo actual de parafusos e medicións directas, non só a placa de identificación da máquina. |
| Por que se substitúe a peza? | Un fío roto, o camiño de fluxo erosionado e o anel con fugas non indican a mesma acción correctora. | Fotos de desgaste, síntomas do proceso, historial de mantemento e dimensións fallidas. |
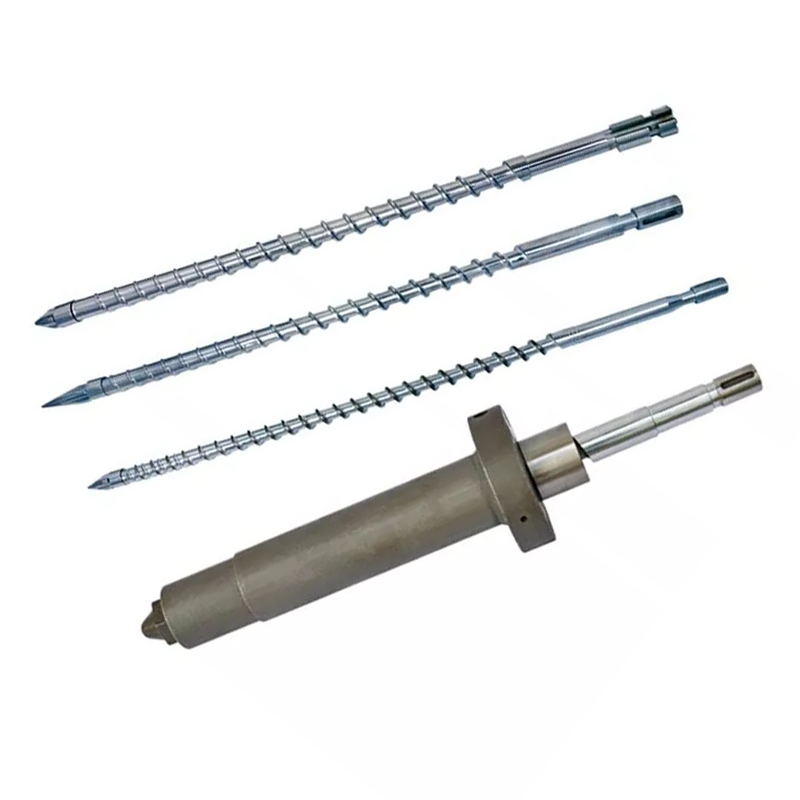
Nanhaiya ofrece patróns de fíos estándar e personalizados, ademais de opcións de punta de fluxo inverso para polímeros especiais. A parte seleccionada pódese combinar cunparafuso de moldeo por inxecciónou subministrado como parte do máis amplogama de recambios para moldeo por inxección e extrusión.


Lea os sinais de proceso antes de retirar o conxunto
Unha almofada variable, o peso do disparo á deriva ou a mala repetibilidade da transferencia poden apuntar a fugas da válvula, pero ningún deles o demostra por si só. Os cambios de resina, a inestabilidade da alimentación, o control da temperatura, o desgaste do barril, o aire no fundido, os axustes de presión e as condicións do molde poden crear síntomas similares.
ENGEL recomenda comprobar a válvula antirretorno, o parafuso e o cilindro plastificantecando a almofada de fusión fluctúa. A mesma guía de solución de problemas conecta a variación do almofada e do peso do disparo coa configuración do proceso e o desgaste dos compoñentes.
| Sinal observado | Posible conexión de rosca | Comproba antes de ordenar |
|---|---|---|
| A posición do coxín varía de plano a tiro | O anel pode pecharse noutro punto ou filtrar despois de sentarse. | Tendencia da posición real, presión e peso do tiro baixo un proceso estable. |
| O peso da parte varía mentres a configuración permanece fixa | O refluxo pode reducir o volume efectivo entregado ao molde. | Descartar as causas da alimentación, da temperatura, do material e da cavidade do molde. |
| As tomas curtas aparecen de forma intermitente | A válvula pode non selar repetidamente, especialmente despois dos cambios de recuperación. | Compare a resposta de transferencia e realice a proba de válvulas aprobada polo fabricante da máquina. |
| A recuperación queda restrinxida | Un anel, un depósito ou un camiño de fluxo de tamaño insuficiente danados poden resistir o fluxo de fusión adiante. | Inspeccionar a libre circulación, depósitos, abrasións e obstrución ao paso. |
| As manchas negras seguen un cambio material | Os puntos mortos ou as superficies danadas poden reter e liberar o polímero degradado. | Inspeccione a vía de fusión completa, a boquilla, a fronte do parafuso e o procedemento de limpeza. |
| Ruído metálico ou agarro de anel | Poden estar presentes abrasións, deformacións, desalineacións ou materiais estraños. | Pare e inspeccione segundo o procedemento de mantemento seguro do fabricante da máquina. |
Unha vez retirado o conxunto, examine o diámetro exterior do anel de comprobación, ambas as caras dos extremos, a superficie de asento, o corpo da punta, os pasos de fusión e a rosca. AnArtigo técnico ARBURGidentifica a abrasión, a adhesión e a corrosión como mecanismos de desgaste e mostra que o desgaste do diámetro do anel, a cara do extremo e o asento de selado poden cambiar a viaxe do anel e a estabilidade do coxín.
Non diagnostique un anel de verificación engadindo presión de retención ata que se enche a peza.Un cambio de configuración pode ocultar a fuga sen corrixila. Capture unha liña de base estable, siga o método de proba aprobado polo fabricante da máquina e inspeccione o hardware antes de cambiar a especificación de substitución.
Substitúe unha parte só cando as partes de acoplamento aínda estean boas
Un anel de comprobación pódese substituír por si mesmo cando a súa punta de acoplamento e o seu asento permanecen dentro das dimensións aprobadas, as superficies de selado son sólidas e o novo anel pode moverse libremente durante toda a súa viaxe. Esta é a reparación de menor custo, pero só cando a inspección o avala.
Substitúe a punta, o anel e o asento combinados cando varias superficies mostren desgaste, un anel se agarre ou se abrase contra outro compoñente, as pezas antigas mesturáronse entre as máquinas ou non queden dimensións orixinais fiables. A combinación dunha nova peza de selado con dúas pezas de acoplamento desgastadas pode crear un novo camiño de fuga.
Vista da nosa fábrica:unha mostra gastada é unha proba, non un debuxo mestre. Se copiamos exactamente un asento erosionado, un anel acurtado ou un fío danado, a nova peza pode reproducir o vello problema cunha superficie máis limpa. Reconstruímos a relación desexada a partir do debuxo, os compoñentes de acoplamento e os puntos de referencia non desgastados.


Datos de punta de parafuso de moldaxe por inxección Nanhaiya
OPunta de parafuso de moldeo por inxección Nanhaiyaestá construído como a interface entre o parafuso e o camiño de fusión do lado da boquilla. Está dispoñible para diferentes diámetros de parafusos e marcas de máquinas de inxección, con roscas personalizadas e xeometría de compoñentes para traballos de substitución.
| Especificación | Datos do produto Nanhaiya | Relevancia de compra |
|---|---|---|
| Material base | D2 | Registre o material real nos documentos de cotización e inspección. |
| Dureza | HRC45-62 | O valor seleccionado debe coincidir co tratamento térmico, o deber de desgaste e os materiais de acoplamento. |
| Rectitude | 0,02 mm/m | A xeometría e o aliñamento importan na interface parafuso-frontal. |
| Cara blindada | Bimetálico | Ofrece unha opción resistente ao desgaste nas superficies de traballo expostas. |
| Configuración de fibra de vidro | 30 % / 60 % | Indique a porcentaxe real de fibra de vidro e o grao de resina na solicitude. |
| Peso da parte | 1 kg | Valor de referencia da páxina do produto; peso final segue a xeometría aprobada. |
| Ruta de fabricación | Mecanizado CNC, tratamento térmico e pulido de precisión | Estas operacións controlan a forma, o estado da superficie e o axuste acabado. |
| Aplicacións estándar | Molduras termoplásticas de PE, PP, ABS e PVC | Envía tamén aditivos, colorantes, contido reciclado e datos de recheo. |
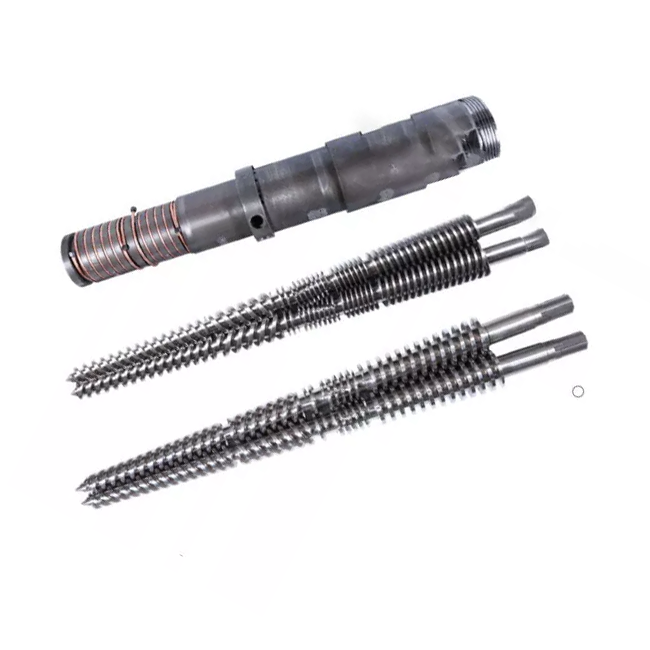
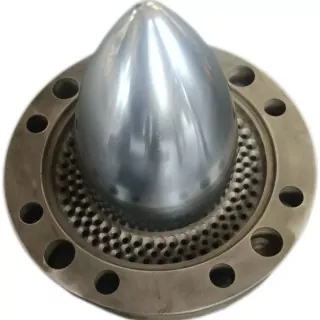
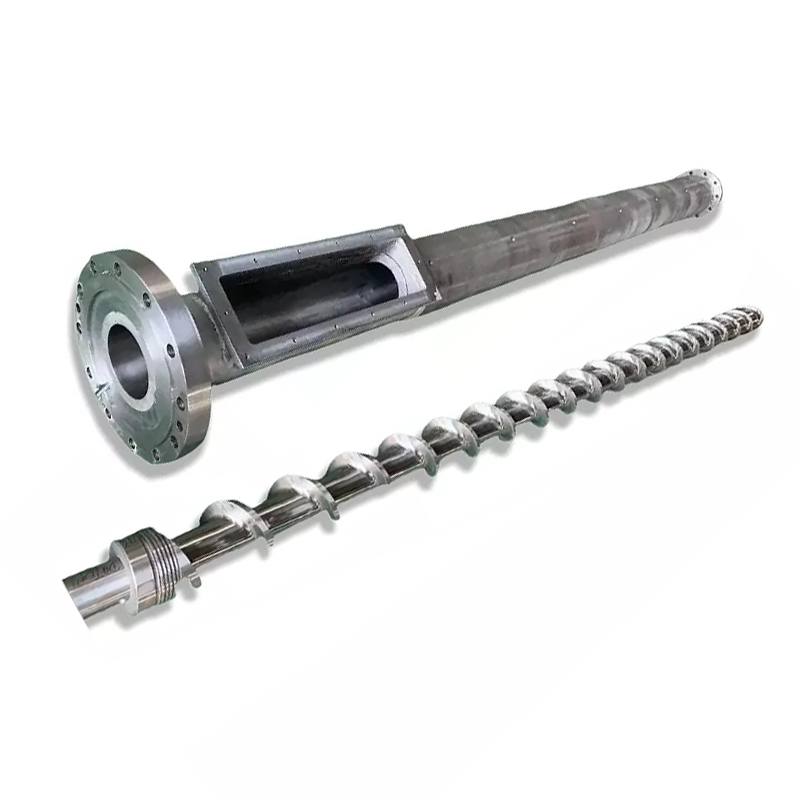
Para a unidade de plastificación completa, Nanhaiya tamén fabricaparafusos de moldaxe por inxección mutantes, parafusos de moldeo por inxección graduale barrís de substitución coincidentes. O adxacenteboquilla de inxecciónpódese revisar ao mesmo tempo cando os problemas de fuga, aliñamento ou fluxo de fusión se estenden máis aló da punta do parafuso.
Dimensións que deciden se a peza encaixará
Un fabricante e un modelo de máquinas poden limitar a busca, pero non poden substituír un debuxo. As familias de modelos poden usar varios tamaños de unidades de inxección e unha máquina xa pode levar un parafuso de substitución que difire da súa construción orixinal.
- Identifique o parafuso instalado.Marcar o fabricante da máquina, o modelo, a designación da unidade de inxección, o diámetro do parafuso, a información de serie e calquera substitución do parafuso anterior.
- Define o fío completamente.Inclúe diámetro maior e menor, paso, dirección da rosca, lonxitude da rosca, posición inicial, relevo e localización do ombreiro.
- Mida a pila axial.Rexistra a lonxitude total da punta, a lonxitude do anel, a lonxitude do asento, a viaxe do anel e todos os ombreiros que controlan a posición de peche.
- Medir interfaces radiais.Rexistra o diámetro do corpo da punta, o diámetro exterior e interior do anel, os diámetros do asento, a referencia do orificio do cañón e o espazo de traballo necesario.
- Mapear o camiño de fusión.Mostra o reconto de frautas, o ancho de paso, a profundidade do paso, o perfil do nariz e calquera radio que afecte o fluxo ou a limpeza.
- Marcar as superficies de selado e desgaste.Identifica que caras entran en contacto durante o peche e que dimensións se miden a partir de referencias sen usar.
Non agochar a incerteza dentro dunha tolerancia.Se a superficie antiga está desgastada, etiquete o valor medido como unha dimensión real desgastada. Manteña separada a dimensión final proposta. Esa distinción permite que a enxeñería corrixa a peza en lugar de aprobar unha copia precisa do dano.
Inspeccione o substituto antes de que entre en produción
A inspección entrante debe verificar a identidade, as dimensións e o movemento antes de que o conxunto estea exposto á calor e á presión. Manter o debuxo aprobado, o rexistro do material e o resultado da inspección baixo o mesmo número de peza.
- O número de peza e a revisión do debuxo coinciden coa orde de compra
- Os rexistros do material e do tratamento térmico coinciden coa cotización
- Os diámetros críticos e as lonxitudes axiais están dentro da tolerancia do deseño
- Os calibres de roscas ou as comprobacións de acoplamento confirman a conexión
- Comproba que o anel se despraza libremente sen balance ou agarro visible
- O anel e o asento entran en contacto coas superficies de selado previstas
- Os pasaxes de fusión son limpos, lisos e sen rebabas
- As superficies pulidas non presentan danos de manipulación nin defectos de revestimento
- Documentase a dirección de montaxe e a orde dos compoñentes
- O peso do tiro base e a almofada rexístranse despois da instalación
Despois da instalación, use un procedemento de inicio aprobado e compare o proceso coa liña base conservada. Unha nova punta pode cambiar a recuperación, a resposta de descompresión ou o comportamento de peche da válvula, polo que non asumas que todas as configuracións antigas deben permanecer intactas.
O que debe controlar a fábrica
A calidade da punta do parafuso vén da relación entre as pezas. A concentricidade da rosca, a posición do ombreiro, o percorrido do anel, a xeometría da cara de selado, o acabado da ruta de fluxo e a condición de tratamento térmico deben traballar xuntos. Un número de dureza impresionante non pode compensar unha lonxitude de pila incorrecta ou unha superficie de selado rugosa.
de Nanhaiyaequipos de producióninclúe serras CNC con erro de avance igual ou inferior a 0,1 mm, tornos CNC para pezas de ata 6 m e equipos de perforación e fresado cunha precisión de posicionamento de 0,02 mm. O mecanizado de cinco eixes úsase para voos irregulares e estruturas especiais de bridas.

Para os compradores, a cuestión práctica non é se un provedor posúe unha máquina ferramenta. Pregunta como se revisa o debuxo, que dimensións se inspeccionan, como se rastrexa o material e o tratamento térmico e como se verifica o movemento do anel acabado. Nanhaiya ofrece revisión de debuxos previos á venda e soporte técnico a través do seuequipo de servizo.
Lista de verificación de RFQ para unha punta de parafuso de substitución
Envía un paquete claro en lugar dunha serie de mensaxes parciais. A seguinte información permítelle ao provedor decidir se o traballo é un substituto estándar, un compoñente de enxeñería inversa ou un redeseño.
- Fabricante da máquina, modelo, número de serie e tamaño da unidade de inxección
- Diámetro instalado e debuxo do parafuso
- Número de peza orixinal e revisión do debuxo
- Montaxe antiga completa coas pezas mantidas en orde
- Fotos de fronte, laterais, rosca e caras de selado
- Dimensións de rosca, ombreiro, anel, asento e paso
- Grao de resina, tipo de recheo e porcentaxe de recheo
- Colorante, contido reciclado e aditivos corrosivos
- Temperatura de fusión normal e tamaño de tiro
- Peso da peza, reconto de cavidades e variación aceptada
- Tendencia de amortiguación, transferencia e recuperación antes da retirada
- Desgaste observado, modo de falla e cantidade necesaria
Se falta o debuxo, marque cada superficie medida e fotografe a configuración de medición. Non envíe un só diámetro exterior e solicite á fábrica que deduza a rosca, o asento e o desprazamento.
Preguntas frecuentes
Para que serve unha punta de parafuso de moldaxe por inxección?
O conxunto de punta do parafuso leva unha válvula antirretorno. Ábrese durante a recuperación do parafuso para que o fundido poida moverse por diante do parafuso, despois péchase durante a inxección para limitar o refluxo e transferir a presión ao molde.
Cales son os signos dun anel de verificación desgastado ou da punta do parafuso?
Os sinais de proceso comúns inclúen unha almofada de fusión variable, peso de disparo inconsistente, repetibilidade de presión deficiente, disparos curtos despois de que outras causas fosen excluídas e unha resposta de transferencia máis longa ou menos estable. Confirme o desgaste cunha proba de fugas controlada e unha inspección dimensional.
Podo pedir unha punta de parafuso de recambio só por modelo de máquina?
O fabricante e o modelo da máquina son puntos de partida útiles, pero unha orde de substitución fiable tamén debe incluír o diámetro do parafuso, as dimensións da rosca e do ombreiro, a lonxitude da punta, as dimensións do anel e do asento de verificación, o camiño do fluxo, a resina, o contido do recheo, o debuxo e as fotos claras.
¿Debo substituír só o anel de verificación ou o conxunto completo da punta do parafuso?
Substitúe só o compoñente desgastado cando a punta, asento e rosca de acoplamento permanezan dentro das dimensións e condicións de superficie aprobadas. Substitúe o conxunto combinado cando varias superficies de selado estean desgastadas, as dimensións sexan incertas ou as pezas antigas e novas mesturadas non poidan producir movementos e selado fiables.
Que material utiliza Nanhaiya para as puntas de parafuso de moldeo por inxección?
Nanhaiya ofrece puntas de parafuso de moldaxe por inxección D2 cun rango de dureza publicado de HRC45-62, rectitud de 0,02 mm/m e unha opción de cara blindada bimetálica. A configuración final coincide coa resina, o recheo, a interface da máquina e o deber de desgaste.
Unha punta de parafuso máis dura sempre dura máis?
Non. A dureza é só unha parte do rendemento do desgaste. A química da aliaxe, o tratamento térmico, a resistencia á corrosión, os materiais de acoplamento, o acabado superficial, o aliñamento, a separación e a resina procesada afectan a vida útil.
Que debo enviar a Nanhaiya para solicitar unha cotización de punta de parafuso?
Enviar ao fabricante e modelo da máquina, diámetro do parafuso, porcentaxe de resina e recheo, número de peza orixinal ou debuxo, dimensións de acoplamento completas, fotos desde varios ángulos, síntomas de desgaste, tendencia do peso do disparo e a cantidade necesaria.
Divulgación comercial: Nanhaiya fabrica as puntas de parafuso de moldaxe por inxección e os compoñentes relacionados nesta guía. As recomendacións técnicas deben aplicarse cos procedementos de seguridade do fabricante da máquina e co debuxo do proxecto aprobado.