Novas

Barril de parafuso cónico: guía completa de especificacións, aplicacións e selección


Resposta rápida

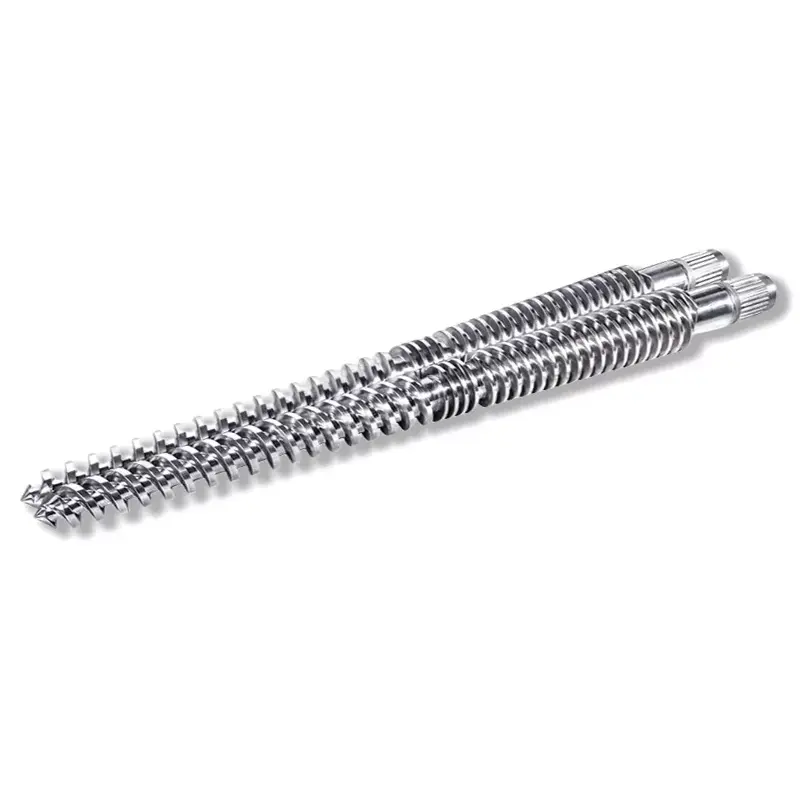
Un barril cónico de dobre parafuso é un compoñente de extrusión cónico de dous orificios no que dous parafusos cónicos xiran dentro dun barril cónico coincidente. A xeometría cónica ofrece unha forte alimentación e alta compresión nunha lonxitude curta, polo que odobre parafuso cónico e canóné a opción estándar para tubos de PVC, perfiles, chapas e extrusión de WPC.

Se executa unha liña de PVC ou madeira-plástico, obarril cónico de dobre roscaé unha das partes que decide máis directamente a súa produción, a calidade do fundido e o custo de funcionamento. Escolle o tamaño, o material ou a holgura incorrectos e pagas por desgaste, chatarra e tempo de inactividade. Esta guía abarca como funciona un barril de parafuso cónico, as especificacións que importan cando compras, como se diferencia dunbarril paralelo de dobre parafuso, e como seleccionar, instalar e manter unha, escrita desde a perspectiva dunha fábrica que mecaniza estas pezas todos os días.

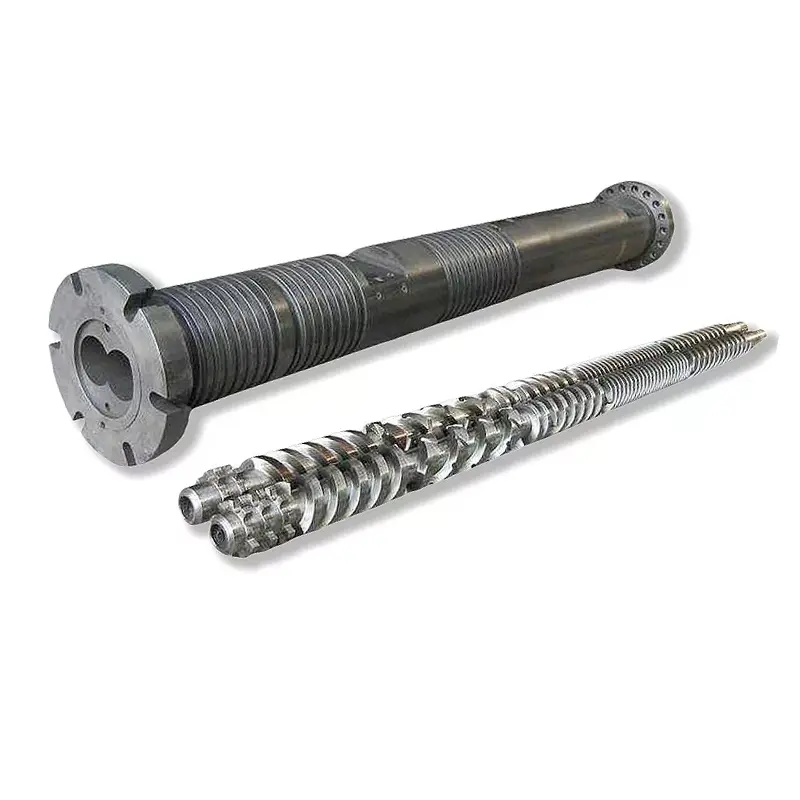
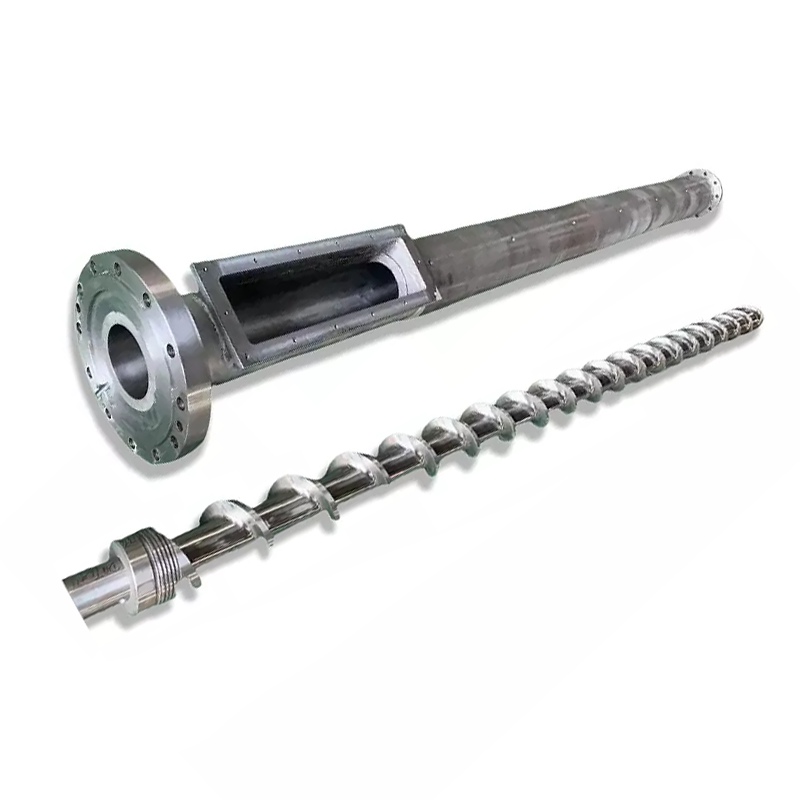
Conical twin screw barrel manufactured by Nanhaiya
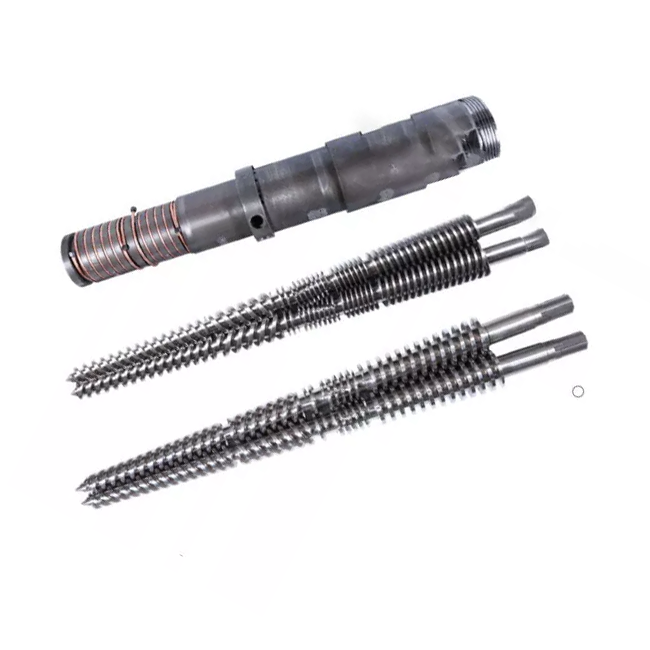
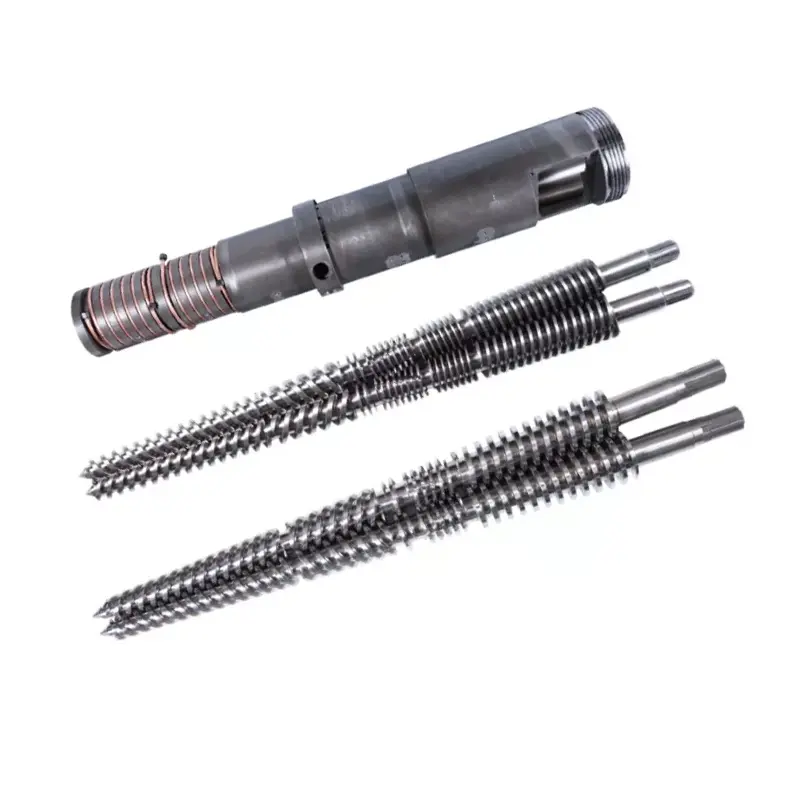
Un conxunto de parafusos cónicos e barril: os orificios cónicos proporcionan unha compresión de lonxitude curta ideal para PVC sensible á calor.

Como funciona un canón cónico dobre parafuso

Nunhaextrusora cónica de doble rosca, dous parafusos sitúanse lado a lado nun lixeiro ángulo, anchos no extremo de alimentación e estreitos no extremo da matriz. Os orificios do canón son cónicos para igualar. A medida que a materia prima se move da zona de alimentación de gran diámetro á zona de medición de pequeno diámetro, o volume que se encolle comprime e plastifica mentres os voos entrelazados transportan e mesturan. Debido a que os dous parafusos xiran en sentido contrario e encaixan completamente, o parafuso e o barril dobres cónicos actúan case como unha bomba de desprazamento positivo: unha saída constante cun cizallamento suave e baixo, que protexe os polímeros sensibles á calor como o PVC.

O proceso divídese en tres etapas:

  1. Alimentación e transporte— o gran diámetro do extremo de alimentación proporciona un gran volume de inxestión, polo que as mesturas en po e o material de baixa densidade (como a mestura en seco de PVC) lévanse de forma fiable sen pontes.
  2. Compresión e plastificación— o cónico reduce o volume da canle ao longo da lonxitude, compactando o material, expulsando o aire e fundíndoo mediante a calor combinada e o traballo mecánico.
  3. Medición e descarga— a estreita zona de medición crea unha presión estable e empuxa unha masa fundida uniforme e homoxénea a través da matriz a un ritmo controlado.

O canón fai máis que albergar os parafusos. Leva o quentador e as zonas de refrixeración que manteñen cada etapa á temperatura correcta. Os barriles de Nanhaiya usan un deseño de calefacción e refrixeración multizona, normalmente zonas de alimentación, compresión e homoxeneización, con ventilación de baleiro opcional para sacar a humidade e os volátiles do fundido, o que importa para os compostos cheos e higroscópicos.

Especificacións clave para comprobar antes de comprar

Dous barrís cónicos poden parecer idénticos e funcionar de forma moi diferente. Estas son as especificacións que deciden o axuste, a saída e a vida útil: os números que debes confirmar en calquera cotización.

Elemento especificado O que significa Por que importa
Relación de diámetro O diámetro do extremo de alimentación/extremo da matriz, p. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Establece a clase da máquina e a banda de saída: debe coincidir exactamente co seu modelo de extrusora
Relación L/D Lonxitude de procesamento efectivo vs diámetro Maior lonxitude efectiva = máis tempo de residencia para a fusión e desgasificación completas
Grao do material Aceiro nitrurado 38CrMoAlA, W6Mo5Cr4V2, aceiro en po HIP ou bimetálico Impulsa directamente a vida útil e a resistencia á corrosión contra os compostos recheos/PVC
Tratamento superficial e dureza Nitruración, cromado, aliaxe bimetálica ou spray de carburo de tungsteno Nanhaiya pulveriza unha capa de aliaxe de wolframio engadido para alcanzar62 HRCdentro do barril fronte a un 58 HRC típico
Profundidade da capa de aliaxe Espesor da capa interior resistente ao desgaste A capa bimetálica de Nanhaiya é de 2,5-3 mm; unha capa máis profunda significa unha xanela de servizo utilizable máis longa
Espazo parafuso/barril O espazo entre a punta do voo e a parede do orificio Demasiado grande = perda de presión e baixa saída; unha brecha axustada e precisa mantén a eficiencia alta
Tolerancia / rectitud Precisión de mecanizado da peza acabada Nanhaiya sostén dos barriles cónicos de ±0,0005 mm para un axuste consistente e repetible
Capacidade de saída (kg/h) Rendemento clasificado para o tamaño O número de comprador final: combínao coa súa velocidade de liña e produto
Nota xeral da industria:As designacións de tamaño cónico como 45/90 ou 65/132 (diámetro de alimentación/troquel en mm) son comúns nas máquinas cónicas de tipo SJZ, polo que un barril especificado deste xeito a miúdo pode combinarse cunha extrusora existente. Confirme sempre contra un debuxo ou mostra antes de realizar o pedido. Podes ver os tamaños estándar no nosobarril cónico de dobre roscapáxina.

Barril cónico vs paralelo de doble rosca

A pregunta máis común que fan os compradores é se necesitan un cónico ou unbarril paralelo de dobre parafuso. Ambos son de dobre parafuso, ambos están entrelazados, pero a xeometría se adapta a diferentes traballos. En resumo: o cónico destaca na extrusión directa de PVC/WPC de tubos, perfiles e placas; paralelo é máis forte para formulacións de compostos, masterbatch e moi alto recheo.

Factor Barril cónico de dobre rosca Canón de dobre parafuso paralelo
Comportamento alimentario Abertura de alimentación grande: mellor inxestión para po de baixa densidade Alimentación máis uniforme para alimentos compostos e pellets
Compresión Alta compresión integrada na xeometría cónica Compresión máis constante ao longo dun diámetro fixo
Calor / cizalla Procesamento máis suave e controlado: bo para PVC sensible á calor Cizallamento maior: mellor para mesturas e dispersións intensivas
Uso típico Tubo de PVC, perfil, chapa, WPC, tella de resina Masterbatch, composición, alto contido de CaCO₃ e traballo cheo de vidro
Mantemento O desgaste e a separación precisan dun seguimento estreito no cono A miúdo, a normalización xeométrica e a substitución de elementos son máis fáciles

Unha regra xeral útil: se o teu produto finaléo extruido (un tubo ou un taboleiro directamente fóra da matriz), un barril cónico dobre parafuso adoita ser a ferramenta correcta. Se estás a facer pellets ou dispersar un paquete de aditivos esixente, mira un barril paralelo de dobre parafuso, especialmente o tipo contra-rotatorio para cargas de carbonato moi altas. Non estás seguro de cal se adapta á túa liña? O nosoúnico parafuso, os rangos cónicos e paralelos móstranse todos nopáxina de produtos.

Aplicacións comúns

Debido a que combina unha alimentación forte, alta compresión e cizalla suave, o parafuso cónico e o barril son o cabalo de batalla da extrusión de PVC ríxido e madeira-plástico. Funciona mellor para:

  • Tubo de PVC— Tubería de abastecemento de auga, drenaxe e condución de PVC en seco.
  • Perfil de PVC— Perfís de fiestras e portas, bordes e molduras.
  • Placa e folla de PVC- táboa de escuma, folla de aspecto de mármore e taboleiro de escuma libre (ver o nosoTaboleiro de PVC cónico de doble rosca).
  • WPC (composto madeira-plástico)— Cubertas, paneis de parede e perfís de compostos recheos de fibra de madeira.
  • Produtos a base de PE e tellas de resina— incluíndo tella corrugada de resina e perfís recheos de PE.
  • Peletización de PVC— transformar a mestura seca de PVC en gránulos para o seu uso posterior.
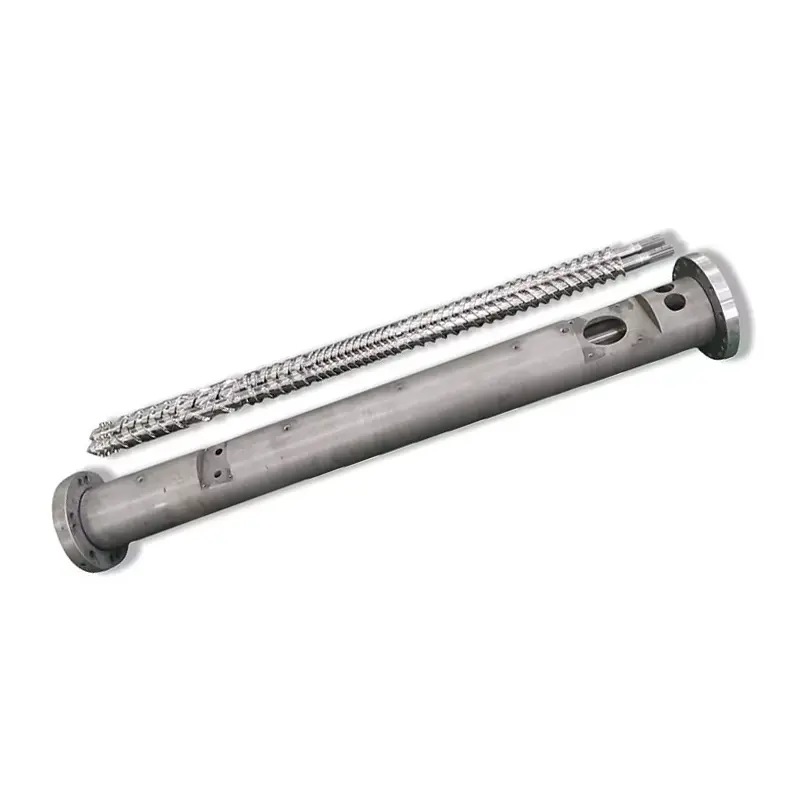
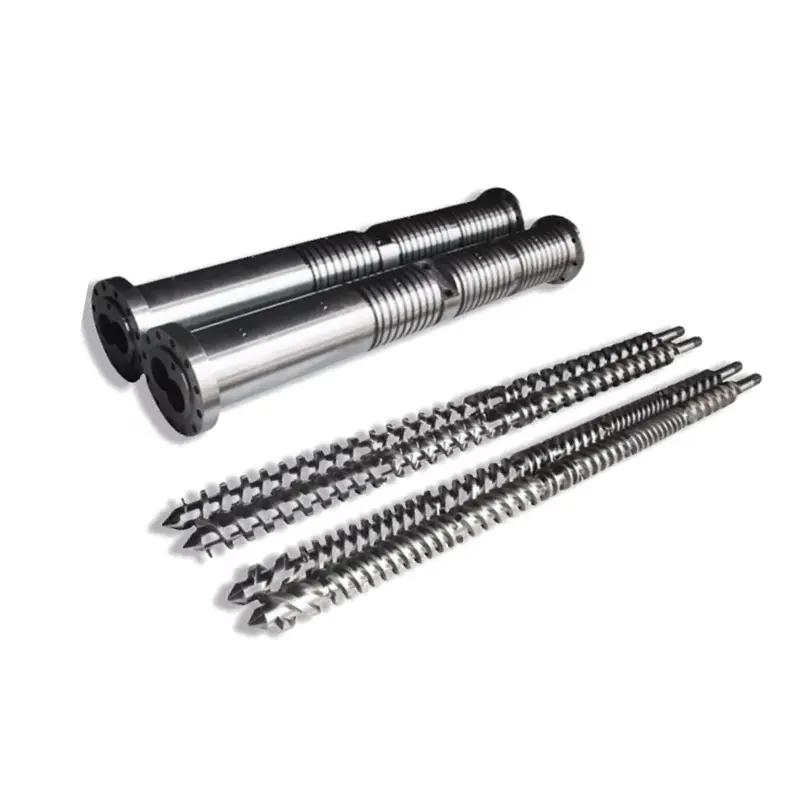
PVC board conical twin screw barrel for foam and marble sheet extrusion
Barril cónico de dobre rosca configurado para extrusión de placas de PVC e follas de escuma.

Como elixir o canón cónico dobre parafuso correcto

A selección redúcese a tres preguntas: que material utilizas, que saída necesitas e que tan abrasiva é a túa formulación? Use a matriz de abaixo como punto de partida e, a continuación, confirme o tamaño exacto da súa máquina.

O teu material/necesidade Configuración suxerida Selección de superficie/material
Tubo e perfil de PVC ríxido Xeometría cónica estándar dimensionada para a súa extrusora (por exemplo, 55/110, 65/132) 38CrMoAlA nitrurado para PVC limpo e de baixo recheo
Recheo de PVC + alto CaCO₃ Cónico con zona de desgaste reforzada, ou paso a paralelo contra-rotación Capa bimetálica/carburo de tungsteno (62 HRC) para abrasión
Compostos de fibra de madeira/WPC Cónico con forte ventilación e protección contra o desgaste Bimetálico: fibra de madeira + recheos son altamente abrasivos
Placa / folla de escuma de PVC Axustado cónico para temperatura de fusión controlada e presión estable Nitrurado ou bimetálico segundo o nivel de recheo
Alta saída na mesma pegada Relación de diámetro maior e/ou lonxitude efectiva maior Axuste a dureza ás horas de execución e á carga de recheo

Sexa cal sexa a resposta, o único paso máis importante é facer coincidir o barril coa túa máquina existente. As pezas cónicas son efectivamente personalizadas para a extrusora na que se executan, polo que un debuxo ou unha mostra coas dimensións clave (diámetro de alimentación/troquel, distancia central, lonxitude total e detalles da brida) permítenos citar unha substitución de axuste exacto en lugar dunha peza "o suficientemente próxima". Se necesitas a liña completa en lugar do compoñente, tamén construímosmáquinas extrusoras completas.

Fundamentos de instalación e cableado

Un barril de precisión só funciona se está instalado cadrado, limpo e quentado correctamente. Os pasos seguintes son unha visión xeral: siga sempre o manual do fabricante da súa máquina e os procedementos de bloqueo.

  1. Apagar e bloquear.Illa a unidade e todos os quentadores antes de retirar o vello barril. Confirme cero enerxía antes de comezar.
  2. Limpar as caras de apareamento.Elimina o selante antigo, o carbono e as rebabas das bridas e das caras de localización para que o novo barril asento sen distorsións.
  3. Montar e aliñar.Coloque o cilindro cónico na caixa de cambios/alimentación, comprobando a concentricidade e que os parafusos xiran libremente coa man antes de aplicar a enerxía.
  4. Conecte as zonas do quentador.Vuelva a conectar os quentadores de banda e o refrixeración por zona (alimentación → compresión → medición) e empareje cada termopar coa canle do controlador correcto para que ningunha zona estea cruzada.
  5. Establece un perfil de remollo.Leva o barril a temperatura lentamente e déixao en remollo para que o aceiro e o derretimento se igualen antes de comezar os parafusos; comezar en frío corre o risco de dañar o torque.
Consello da zona de calefacción:manter a zona de alimentación máis fría e aumentar as temperaturas cara á matriz. As zonas irregulares ou mal mapeadas son unha das causas máis comúns de aumentos e raias negras; paga a pena revisar dúas veces despois de calquera cambio de barril.

Resolución de problemas e desgaste

A maioría dos problemas de barril cónico anúncianse como unha saída inestable, un sobrequecemento ou un produto degradado. Use esta táboa para pasar rapidamente dun síntoma a unha causa probable para corrixir.

Síntoma Causa probable Fixar
A saída fluctúa / aumenta Incoherencia na alimentación, voos desgastados ou deriva da temperatura Comprobar a alimentación, verificar as temperaturas da zona, medir a separación do parafuso/barril
Sobrequecemento Desequilibrio do quentador, exceso de fricción ou arrefriamento bloqueado Inspeccionar cada zona e circuíto de refrixeración; volver a mapear termopares
Mala plastificación Configuración incorrecta do parafuso ou un orificio do canón desgastado Verificar a configuración; Comprobe a holgura ampliada polo desgaste
Liñas / raias negras Puntos mortos que contén material degradado ou perforación marcada Purgar e limpar a fondo; inspeccionar o orificio e a superficie do parafuso
Desgaste excesivo/rápido Recheo abrasivo, mal mantemento ou dureza insuficiente Actualice a un barril bimetálico/carburo de tungsteno; endurecer o mantemento

O desgaste é normal: o obxectivo é facelo lento e previsible. Os recheos abrasivos (CaCO₃, fibra de madeira, vidro) atacan o orificio e voan máis rápido, polo que unha capa interna máis profunda e dura se paga por si mesma. Unha superficie engadida con wolframio de 62 HRC simplemente dura máis contra eses compostos que un acabado estándar de 58 HRC, o que alonga o intervalo entre as reconstrucións.

Lista de verificación de mantemento

Comprobacións curtas e regulares evitan os caros fallos. Inclúe isto na túa rutina:

Intervalo Comproba Acción
Cada quenda Temperaturas e amperios da zona Lecturas de rexistro; investigar calquera deriva desde a liña de base
Semanalmente Calidade de fusión e acabado superficial Observa as novas raias, xeles ou cambios de saída
Mensuaé Purga e comprobación visual de orificios/parafusos Limpar puntos mortos; buscar puntuación ou decoloración
Trimestral Espazo parafuso/barril Mida a brecha; comparar coas especificacións para seguir a taxa de desgaste
Segundo sexa necesario Integridade do quentador e termopar Substitúe as bandas/sensores averiados antes de que causen produtos defectuosos

Preguntas frecuentes

Que é un barril cónico de dobre parafuso?

É un compoñente de extrusión de dous orificios cónicos no que dous parafusos cónicos xiran dentro dun barril cónico coincidente. O cónico comprime e plastifica o material nunha curta lonxitude, o que fai que o barril de parafuso cónico sexa ideal para tubos de PVC, perfiles, chapas e extrusión de WPC.

Para que materiais se usa mellor?

PVC ríxido (tubo, perfil, taboleiro e chapa), composto madeira-plástico, perfís a base de PE e tella de resina, ademais de peletización de PVC. Manexa especialmente ben os po de mestura seca de baixa densidade a granel grazas á súa gran inxestión no extremo de alimentación.

En que se diferencia dun canón dobre parafuso paralelo?

Un barril cónico se estrecha e xera alta compresión cun cizallamento suave, adecuándose á extrusión directa de PVC/WPC. Abarril paralelo de dobre parafusomantén un diámetro constante e un cizallamento maior, o que se adapta ás formulacións de compostos, masterbatch e moi alto contido de recheo.

Cal é a separación típica entre o parafuso e o canón?

O espazo libre é o pequeno espazo entre a punta de voo e a parede do orificio. Está axustado e preciso nunha nova parte; xa que se abre por desgaste, saída e caída de presión. Medilo periodicamente é a forma máis clara de rastrexar o desgaste do barril.

Como instalo un barril cónico de dobre parafuso?

Apague e bloquee, limpe as caras de acoplamento, monte e aliño para que os parafusos xiren libremente, conecte correctamente cada zona de aquecedor e termopar e, a continuación, leve o barril a temperatura lentamente e empállao antes de iniciar os parafusos.

Que causa o desgaste nos barriles cónicos de dobre rosca?

Principalmente recheos abrasivos, como carbonato de calcio, fibra de madeira e vidro, empeorado pola corrosión do procesamento do PVC, un mantemento deficiente e unha dureza pouco especificada. Unha capa bimetálica ou de carburo de tungsteno máis profunda resiste moito mellor os tres.

Cantas veces se debe inspeccionar ou substituír o barril?

Facer controis visuais e de purga mensualmente e medir a liquidación trimestralmente. O tempo de substitución depende da carga de recheo e das horas de funcionamento: fai un seguimento da tendencia de desgaste en lugar de esperar a que se produza un fallo, e reconstruílo ou substitúeo unha vez que a autorización supere as especificacións.

Como elixo o tamaño correcto para a miña liña de extrusión?

Fai coincidir a relación de diámetro e lonxitude co modelo de extrusora e a saída obxectivo e, a continuación, elixe un tratamento de superficie en función do abrasivo que sexa a túa formulación. Envía un debuxo ou unha mostra coas dimensións clave para que o barril sexa un axuste exacto, non unha aproximación.

Necesitas un barril cónico dobre parafuso adaptado á túa máquina?

Envíanos o teu debuxo, ou unha mostra coas dimensións clave, e os nosos enxeñeiros especificarán un parafuso cónico e un barril de axuste exacto coa dureza adecuada para o teu material. Co procesamento propio de nitruración, bimetálico e carburo de tungsteno, construímos pezas que alcanzan 62 HRC dentro do orificio para unha longa vida útil.

Obtén unha cotización en 12 horas →
Nanhaiya (Zhoushan) Plastic Machinery · Máis de 500 clientes globais ·solteira, xemelgo cónico & xemelgo paralelobarriles de parafuso
Novas relacionadas
Déixame unha mensaxe
X
Usamos cookies para ofrecerche unha mellor experiencia de navegación, analizar o tráfico do sitio e personalizar o contido. Ao usar este sitio, aceptas o noso uso de cookies. Política de privacidade
RexeitarAceptar