Un conxunto de parafusos dobres ten máis dun espazo de traballo. Para tomar unha boa decisión de reparación ou substitución, mapee cada parafuso, cada lóbulo do canón, a relación de engranaxe e as interfaces da máquina baixo unha referencia controlada.
Mida o parafuso paralelo e o desgaste do canón como un sistema combinado. Rexistra os dous parafusos en estacións axiais nomeadas, os dous lóbulos do orificio en forma de oito en direccións definidas, a distancia entre os parafusos, a distancia entre centros, a fase e o axuste axial. Compara o mapa co debuxo aprobado. Os síntomas poden desencadear a inspección, pero as medicións deciden se substituír os parafusos, o barril ou o conxunto completo.

Un parafuso dobre paralelo non ten unha separación universal
Nun só parafuso convencional, a holgura diametral adoita expresarse como o diámetro interior do cilindro menos o diámetro exterior do parafuso. A separación radial é a metade desa diferenza. O nosoguía de medición de desgaste dun só parafusoexplica por que as estacións axiais e as definicións aínda teñen que coincidir.
Relación diametral local = dimensión do cilindro correspondente menos o diámetro exterior do parafuso correspondente
Relación radial local = relación diametral local dividida por 2
Esta aritmética non describe a xeometría completa dun conxunto de parafusos xemelgos entrelazados.
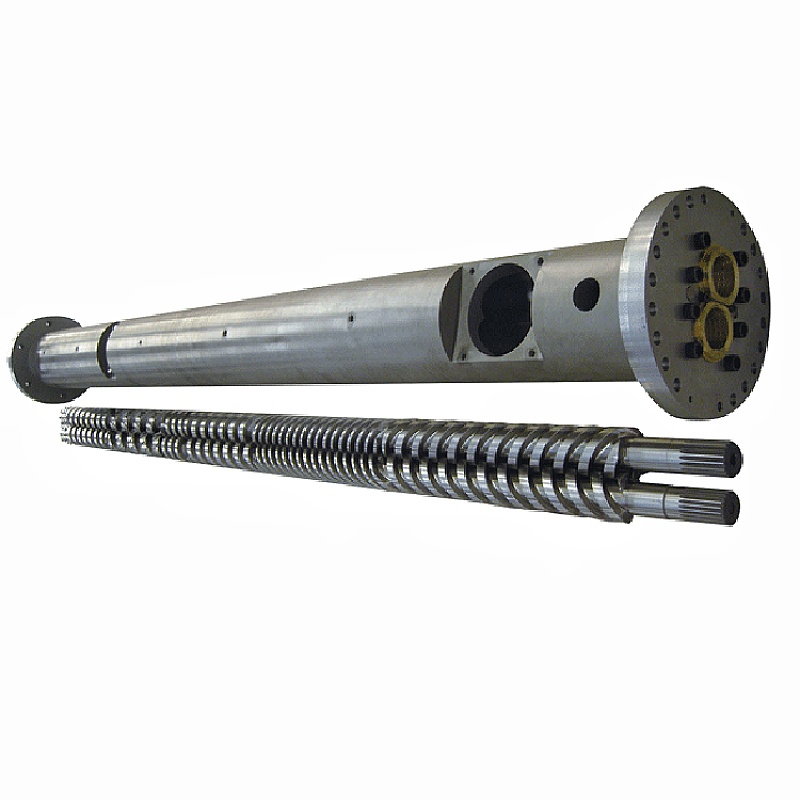
Un parafuso xemelgo paralelo engade o segundo parafuso, unha rexión de encaixe, unha distancia central e unha relación angular cronometrada. O canón é normalmente un perfil en forma de oito en lugar dun único orificio redondo. O desgaste tamén pode ser diferente nos lóbulos esquerdo e dereito e nas caras opostas dos voos.
Polo tanto, o ficheiro de medición debe separar polo menos cinco relacións:
- O perfil exterior de cada parafuso ao seu correspondente lóbulo do cilindro.
- Espazo de parafuso a parafuso a través da rexión de engranaxe.
- Distancia entre centros e posición dos dous lóbulos do canón.
- Fase de rotación, manexo e identidade do parafuso esquerdo ou dereito.
- Xogos axiais relevantes, caras de empuxe, separadores e posicións finais.
Vista da nosa fábrica:un comprador que pide "0,3 mm de espazo libre" sen nomear as superficies non nos deu un requisito executable. Preguntamos se ese número é diametral, radial, interflight, lateral, de punta ou axial, onde se mide e en que condicións. Adiviñar aquí pode crear contacto metálico ou deixar solto o novo conxunto.


Preserve a identidade da montaxe antes de tirar dos parafusos
As medicións perden valor se os parafusos esquerdo e dereito se mesturan ou a referencia de fase desaparece durante a eliminación. Antes de soltar o conxunto, fotografe o extremo de impulsión e o extremo de descarga. Marque a dirección de visualización utilizada para describir a rotación e, a continuación, marque os dous parafusos, eixes, espaciadores e marcas de sincronización.
Anota se a máquina utilizaparafusos co-rotatoriosouparafusos contra-rotación. Anote tamén se os parafusos son dunha soa peza ou ensamblados a partir de elementos. Non supoña que dous parafusos con dimensións exteriores similares comparten a mesma man, estría, orde ou tempo.
Use as instrucións de eliminación do fabricante da máquina e preserve todas as funcións de bloqueo e sincronización. Se o par non se pode transformar segundo o procedemento aprobado despois da montaxe, pare. Aplicar un par de accionamento para superar unha interferencia descoñecida pode converter un erro de identificación en dano.

Construír un sistema de coordenadas para ambos os parafusos e os dous lóbulos
Limpar os compoñentes sen eliminar evidencias de marcas, perdas de revestimento ou picaduras. Deixa que as pezas alcancen unha temperatura de inspección estable. Establece un punto cero nun extremo nomeado e marca as estacións axiais que se poden repetir no par de parafusos e no cilindro.
Engade estacións antes e despois de cambios de xeometría, aberturas de alimentación e ventilación, rexións de mestura e final de aumento de presión. En cada estación, identifique o parafuso esquerdo, o parafuso dereito, o lóbulo esquerdo e o lóbulo dereito. Grava varias direccións angulares cando o método o permite, porque un só diámetro pode ocultar a ovalidade ou o desgaste dun só lado.
| Campo | Como identificalo | O que revela |
|---|---|---|
| Estación axial | Distancia desde un dato de alimentación ou descarga definido | Onde o desgaste se concentra ao longo da sección do proceso |
| Identidade de parafuso | Esquerda ou dereita, co final de visualización indicado | Desgaste de voo asimétrico e integridade do par |
| Perfil de parafuso | Valor OD, raíz, punta ou flanco con método e posición angular | Perda de metal nas superficies de traballo |
| Lóbulo do barril | Lóbulo esquerdo ou dereito, dirección e plano de medida | Ampliación, ovalidade e lavado local |
| Relación entremezclada | Superficies nomeadas, posición angular, condición de fase e método | Risco de espazo excesivo ou interferencia mecánica |
| Estado da superficie | Fotografía numerada atada ao mapa da estación | Marcado, picadura, perda de revestimento, depósitos e marcas de contacto |
| Valor de referencia | Debuxo aprobado, informe de pezas novas ou liña base de deseño acordada | Canto cambiou a xeometría |
Método de diagnóstico de barril publicado por Coperionrequire que os seus barriles estean limpos e fríos, e despois utiliza a medición de orificios e a inspección de vídeo de alta resolución en determinados tamaños ZSK e STS. A súa máquina e ferramentas de inspección poden diferir, pero o enfoque demostra por que as probas dimensionales e visuais pertencen ao mesmo informe.
Non inventes a resolución engadindo cifras decimais máis aló do instrumento e do método. Rexistra o instrumento, o estado da calibración, o estado de soporte, a temperatura de inspección e o rexistro do operador ou da inspección. Un mapa repetible con incerteza honesta é máis útil que unha folla de cálculo impresionante construída a partir de puntos ambiguos.



Tes un conxunto de parafusos dobres eliminado listo para a revisión?Enviar o debuxo de montaxe, identificación esquerda e dereita, mapa da estación, fotografías e historial de funcionamento. Podemos discutir o que se debe preservar e cales son as áreas que necesitan unha medición máis detida.
Envía o mapa de desgasteVer produtos de parafuso dobre paraleloUse o comportamento da liña para escoller lugares de inspección, non para declarar fallos
A caída da saída á mesma velocidade do parafuso, a presión inestable, a carga cambiante, a mala dispersión, o material non fundido e os defectos recorrentes do produto poden xustificar a inspección. Tamén poden provir de alimentación, formulación, quentadores, sensores, ventilación, unha matriz restrinxida ou un problema de accionamento.
Garda unha liña de base operativa antes de cambiar varias configuracións á vez. Rexistra a velocidade de avance real, a velocidade do parafuso, a indicación de carga ou par, a presión, a configuración da zona, a temperatura de fusión medida cando estea dispoñible e as comprobacións do produto acabado. Compare a mesma formulación e a configuración posterior.
Japan Steel Works sinala que os elementos dobres parafusos desgastados poden reducir o rendemento e a dispersión e poden contribuír a unha falla grave do eixe do parafuso ou da caixa de cambios. Esa é unha boa razón para inspeccionar pronto, pero o síntoma aínda debe estar relacionado cunha condición física da súa máquina.
Se unha liña volve á normalidade despois de corrixir a calibración do alimentador ou unha ventilación bloqueada, non venderemos o desgaste como diagnóstico. Se o proceso segue a ser inestable e o mapa de medición mostra un aumento da autorización local correspondente, o caso de substitución é moito máis forte. O obxectivo é resolver o problema de produción, non gañar un pedido para o conxunto máis grande.
| Patrón observado | Procesar comprobacións antes da condena | Probas físicas a buscar |
|---|---|---|
| A saída cae a velocidade sen cambios | Precisión da alimentación, densidade aparente, receita e restrición de matrices | Ampliación do orificio local, desgaste do voo e cambio de autorización |
| A presión ou a carga vólvese inestable | Alimentación, control de temperatura, ventilación e restrición augas abaixo | Desgaste irregular esquerda/dereita, depósitos, danos ou marcas de contacto |
| A calidade da dispersión ou do fundido diminúe | Lote de material, dosificación de aditivos, configuración de mestura e historial de temperaturas | Desgaste nas superficies de mestura previstas ou elementos instalados incorrectamente |
| Ruído metálico ou aumento brusco do par | Deténgase baixo o procedemento da máquina e inspeccione a condución e o aliñamento | Marcas de contacto frescas, partes dobradas, erro de fase ou material estraño |
| Desgaste de repetición rápida despois da substitución | Contaminación do material, aliñación, montaxe, límites de funcionamento e selección de superficies | Localización repetida e dirección do dano |
Decida que substituír a partir do informe coincidente
A substitución só de parafusos é razoable cando os dous lóbulos do canón permanecen dentro da xeometría aprobada, a relación central é sólida e se entende a causa do desgaste. Tamén se pode xustificar unha substitución só de barril cando o par de parafusos segue sendo aceptable e compatible coa xeometría do orificio restaurada.
Substitúe o conxunto coincidente cando os dous lados estean desgastados, a xeometría de referencia sexa incerta ou un novo compoñente aínda funcionaría contra un compañeiro danado. Se o patrón de desgaste apunta a un desalineamento, erro de fase ou material estraño, elimine esa causa antes de instalar pezas novas.
| Estado medido | Ámbito probable para avaliar | Garantía obrigatoria |
|---|---|---|
| Par de parafusos desgastado; ambos lóbulos dentro dos límites aprobados | Repare ou substitúa os parafusos | Confirme a xeometría reconstruída ou nova contra o barril retido |
| Lóbulos do barril desgastados; parafusos dentro dos límites aprobados | Reparación ou substitución de barril cualificado | Verifique a compatibilidade con ambos os parafusos retidos e a distancia entre centros |
| Tanto os parafusos como o canón están desgastados | Substitución de parafuso e canón combinados | Aprobar un conxunto de debuxos controlados e un plan de inspección |
| Puntuación localizada ou contacto unilateral | Investigación de causas antes da selección dos compoñentes | Comprobe o aliñamento, os rodamentos, os eixes, a fase e a contaminación |
| Xeometría aceptable pero cambiou o deber | Revisión de proceso e xeometría | Definir o novo material, saída, límites da máquina e aceptación do produto |
Non use un multiplicador xenérico de Internet como límite de substitución automática. O diámetro, o tipo de parafuso, o deseño da máquina, o material e a tolerancia do produto importan. O deseño orixinal de construción e os criterios de servizo do fabricante da máquina deberían controlar a decisión.
Para obter síntomas máis amplos e opcións de reparación, consulte o nosoguía de desgaste e substitución do cilindro de parafuso. Esta páxina específica do dobre engade a información esquerda/dereita, lóbulo, centro e fase que non cobre unha inspección convencional dun único orificio.
Use o lugar de desgaste para especificar a superficie
de Nanhaiyaprodutos de dobre parafuso paraleloinclúen PVC, PE, PP, caucho, plástico, composición e aplicacións de granulación. O deber material varía nese intervalo. A fibra de vidro, o recheo mineral, o pigmento, a contaminación reciclada e os compoñentes corrosivos deben indicarse segundo o grao e a carga.
As nosas páxinas de produtos co-rotatorio e contra-rotatorio enumeran os mesmos valores de referencia básicos: 38CrMoAlA, dureza de tratamento térmico de HB260 a 320, dureza de nitruración de HV950 a 1000, profundidade de nitruración de 0,50 a 0,70 mm e fraxilidade de nitruración de grao 1 ou inferior. Tamén enumeran Ra0,4 e a rectitud do parafuso de 0,015 mm.
Os valores dos produtos dispoñibles tamén inclúen a dureza do cromo de HV 950 ou superior a un espesor de 0,05 a 0,10 mm e unha dureza bimetálica de HRC60 a 65 a unha profundidade de 2,0 a 3,0 mm. HV e HRC usan escalas diferentes, polo que o número impreso máis grande non identifica a mellor opción.
| Atopando a partir do mapa de desgaste | Que definir na nova especificación | Que non asumir |
|---|---|---|
| As puntas de voo perden material nunha zona de proceso chea | Lugares de voo protexidos, tratamento ou aliaxe, profundidade da capa e xeometría final | Todas as zonas necesitan a mesma actualización |
| Un lóbulo do barril desgasta máis que o outro | Mapa de lóbulos, comprobacións de aliñamento e centro, despois protección do barril | Só o material máis duro corrixirá o desalineamento |
| Picadura ou perda de superficie | Química do material, historial de limpeza, zona afectada e sistema de superficie compatible | Todo dano na superficie é un desgaste abrasivo |
| As marcas de contacto repítense nunha cara | Revisión de fase, rectitud, eixe, rodamento e montaxe | O perfil do parafuso é a única causa |
| Desgaste uniforme despois dun longo servizo estable | Xeometría orixinal, cambio medido e intervalo de mantemento necesario | Un redeseño é automaticamente necesario |
battenfeld-cincinnati recomenda medir o desgaste unha vez ao ano ou despois de 6.000 horas de funcionamentona súa guía de servizo para extrusoras simples, xemelgas cónicas, xemelgas paralelas e planetarias. Trátao como referencia de planificación dun provedor. As liñas que procesan recheos graves ou mostran unha tendencia de desgaste rápido poden necesitar un intervalo diferente.


Converte o ficheiro de inspección nunha orde fabricable
O paquete de cotización debe conter o fabricante e o modelo da máquina, os debuxos aprobados, a formulación do material, o rexistro operativo e o mapa de desgaste. Identifique se desexa unha substitución fiel, unha avaliación de reparación ou un cambio de xeometría. Se o rendemento debe mellorar, indique o obxectivo medible e as limitacións da máquina.
O control do debuxo importa tanto como o tamaño nominal. de Nanhaiyapáxina de equipos de produciónenumera unha precisión de posicionamento de perforación e fresado CNC de 0,02 mm, tornos CNC para pezas de ata 6 metros e mecanizado de cinco eixes para voos irregulares e bridas especiais. Esas capacidades aínda precisan dun plan de debuxo e inspección inequívoco.
Cuestionaremos un debuxo cando a autorización especificada entre en conflito coa mostra usada ou cando falte información á esquerda e á dereita. Iso é parte da responsabilidade de fabricación. Unha revisión de debuxo asinada é máis barata que descubrir o desacordo na instalación.


Necesitas un alcance de substitución antes de solicitar prezos?Envía primeiro o informe da peza antiga e o problema de funcionamento. Podemos axudar a separar as preguntas de debuxo, usar probas e seleccionar material antes de que comece a comparación comercial.
Solicite unha revisión de substituciónAbre a páxina de consultaVerifique primeiro o axuste e despois verifique a produción
A inspección entrante debe confirmar a identidade da peza, a revisión do debuxo, as etiquetas esquerda e dereita, os documentos do material, as dimensións especificadas e as superficies protexidas antes da instalación. Manteña o rexistro de envío e inspección ligado á identificación de serie ou par do compoñente utilizada na súa planta.
Siga os procedementos de montaxe, aliñamento, lubricación, calefacción e posta en marcha do fabricante da extrusora. Confirme a libre circulación necesaria da parella só polo método aprobado. Non use a unidade para forzar unha posición axustada inexplicable.
Comisión co material acordado, disposición de alimentación e matriz. Rexistra a saída, a velocidade do parafuso, a indicación de carga ou torque, a presión, o comportamento da temperatura, o estado de ventilación e a calidade do produto acabado. Compare coa condición de aceptación, non contra unha rotación breve sen carga ou unha resina máis fácil.

Pídelle a Nanhaiya que revise o teu ficheiro de desgaste de dobre parafuso
Envíe o debuxo da máquina, identificación do parafuso esquerdo e dereito, punto de vista de rotación, información de fase, distancia entre centros, mapa de desgaste, receita do material e rexistro operativo. Díganos cal é o síntoma que provocou a inspección e se a súa prioridade é a restauración, unha vida útil máis prolongada ou un novo proceso.
Correo electrónico debuxos e medidasComenta por WhatsAppVer produtos de parafuso dobre paralelo
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produtos:Barriles paralelos co-rotativos de dobre parafuso | Barriles paralelos de dobre parafuso contra-rotación | Barriles paralelos de PVC de doble rosca | Parafusos xemelgos paralelos de goma e plástico
Correo electrónico:info@nhyscrew.com
Teléfono:+86-13505809643| Móbil:+86-13587082002
Bloque C, Sección Oeste número 2, Avenida Xingzhou, distrito de Dinghai, cidade de Zhoushan, provincia de Zhejiang, China.
Información do servizo | Equipos de produción | Perfil da empresa | Contacta connosco
Preguntas frecuentes
Cal é a separación do barril de dobre parafuso paralelo?
É un conxunto de relacións xeométricas, non unha fenda universal. Unha especificación útil distingue a holgura de cada parafuso ao seu lóbulo do canón, a holgura de parafuso a parafuso a través da rexión de engranaxe, a distancia entre centros, a fase e calquera holgura axial relevante. O debuxo da máquina aprobado define os valores obxectivo e os métodos de medición.
Podo calcular a separación do dobre parafuso como o ID do barril menos o OD do parafuso?
Esa subtracción pode describir unha relación diametral local só cando os dous valores se refiren a localizacións correspondentes e a unha xeometría de perforación definida. Non describe a holgura de parafuso a parafuso, entremalle, fase, distancia entre centros ou un orificio en forma de oito fóra de redondo. Non o utilice como único valor de aceptación de dobre parafuso.
Cantos lugares debo medir nun dobre parafuso e barril?
Non hai un reconto universal. Cree estacións axiais suficientes para cubrir as rexións de alimentación, fusión ou compresión, mestura, ventilación e aumento de presión, despois engade estacións ao redor de danos visibles ou cambios de xeometría. Use os mesmos nomes de estación en ambos os parafusos e os dous lóbulos do canón.
Que se debe rexistrar antes de retirar os parafusos xemelgos paralelos?
Grave as posicións instaladas á esquerda e á dereita, a rotación vista desde un extremo nomeado, as marcas de temporización ou fase, as conexións do eixe, os espaciadores e a orde axial. Fotografa os extremos de accionamento e descarga, etiqueta cada peza e mantén o procedemento de eliminación do fabricante da máquina.
Podo substituír só os parafusos xemelgos e manter o vello?
Si, cando os orificios do canón, a relación do centro e o estado da superficie permanecen dentro dos límites aprobados e se entende a causa do desgaste do parafuso. Se o canón está agrandado, ovalado, marcado ou desalineado, só os parafusos novos poden deixar un espazo libre excesivo ou irregular. Basear a decisión nun informe de medición coincidente.
Cantas veces se debe medir o desgaste do canón de dobre parafuso paralelo?
Establece o intervalo do plan de mantemento do fabricante da máquina, a gravidade do material, as horas de funcionamento e a propia tendencia de desgaste da liña. Battenfeld-cincinnati publica un ano ou 6.000 horas de funcionamento como a súa recomendación de servizo, pero iso é unha referencia de planificación máis que un límite de substitución universal.
Nanhaiya publica unha separación de traballo estándar para cada parafuso dobre paralelo?
Ningún valor de holgura de traballo único cobre o rango completo. Nanhaiya publica os valores do produto para o material, o tratamento térmico, a dureza superficial, a profundidade da capa, a rugosidade e a rectitud do parafuso. As separacións funcionais aínda deben definirse no debuxo aprobado para a máquina específica e o par de parafusos.
Que debo enviar para solicitar unha cotización de barril de rosca paralela de recambio?
Enviar ao fabricante e modelo da máquina, debuxos aprobados, identificación do parafuso esquerdo e dereito, punto de vista de rotación, distancia central, detalles de conexión e brida, formulación do material, rexistro de saída e funcionamento, mapa de desgaste axial, fotografías da superficie, historial de fallos e documentos de inspección necesarios.
Para a selección do sistema e os principios de funcionamento, continúe co nosoguía de extrusora paralela de doble tornilloou o máis amploGuía de selección de extrusoras de doble rosca.