
O que fai realmente o barril de parafuso
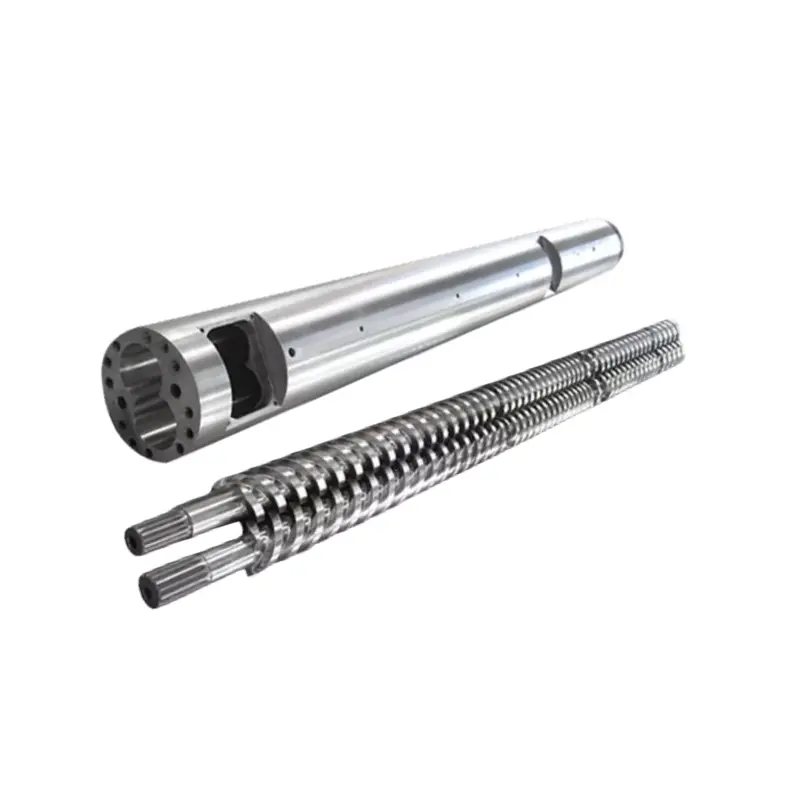
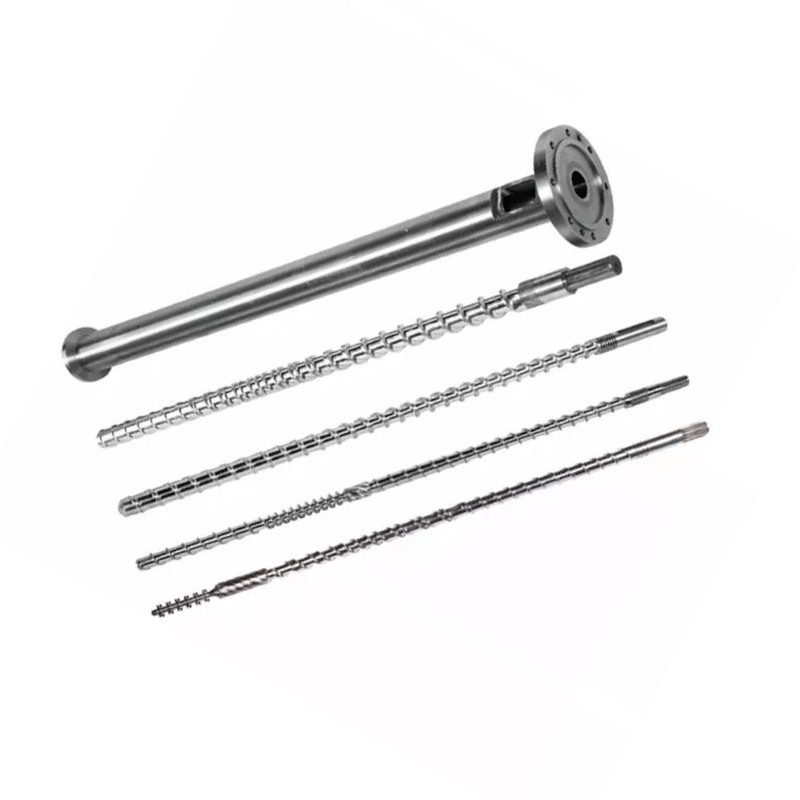
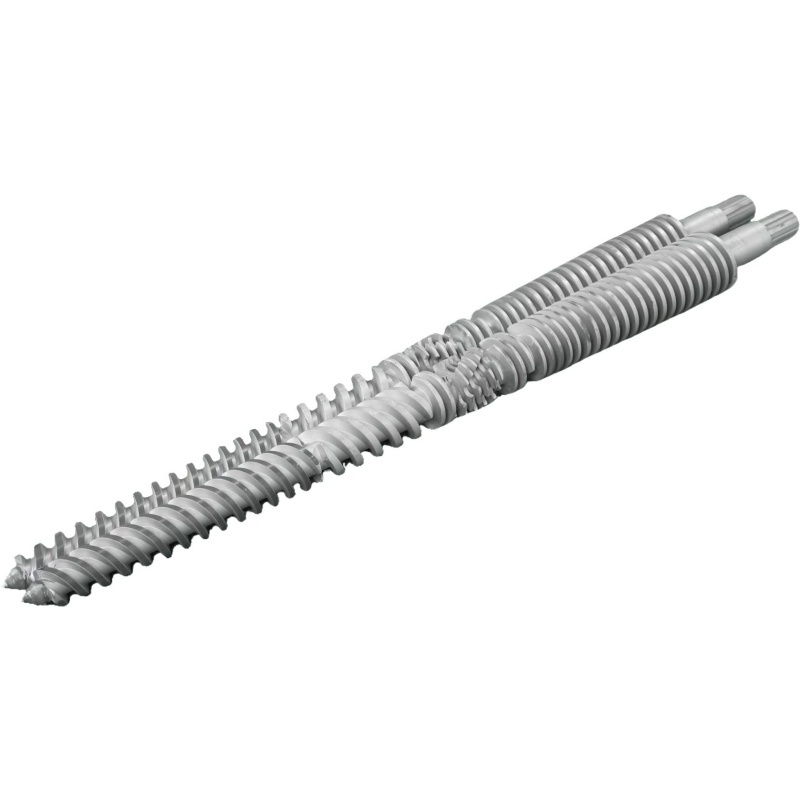
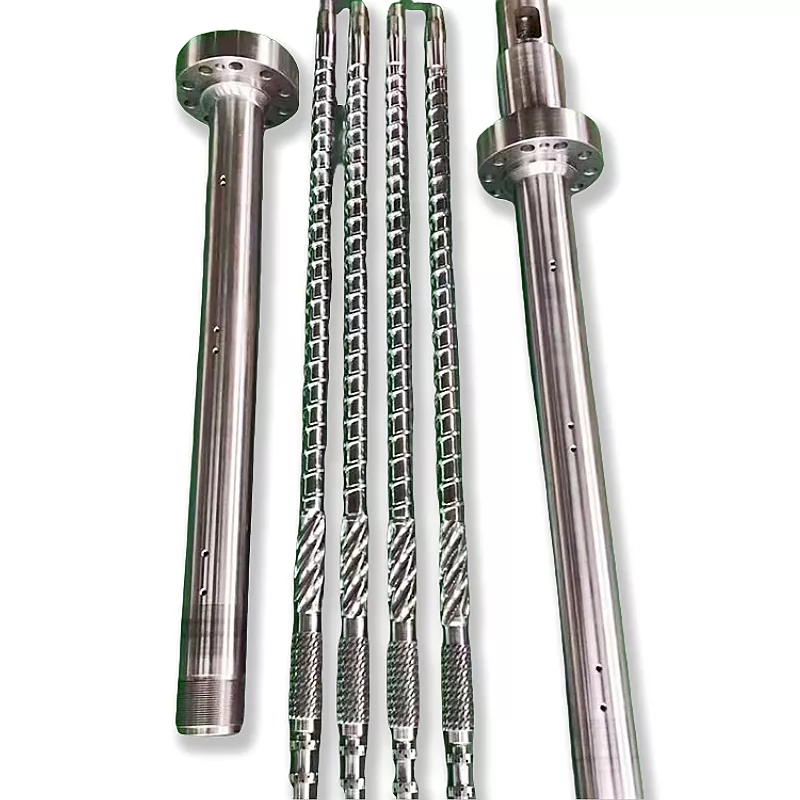
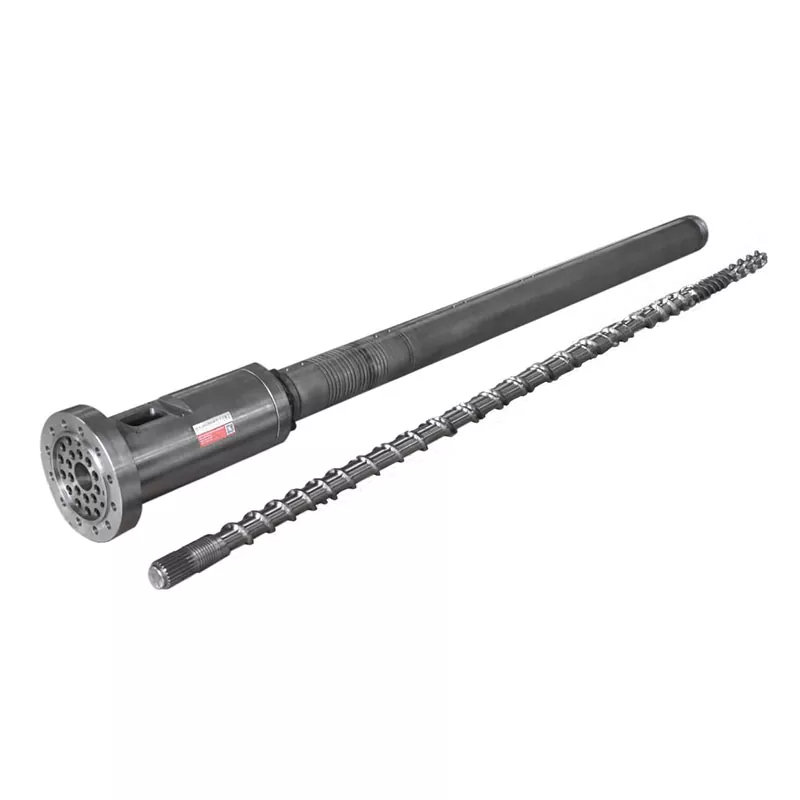
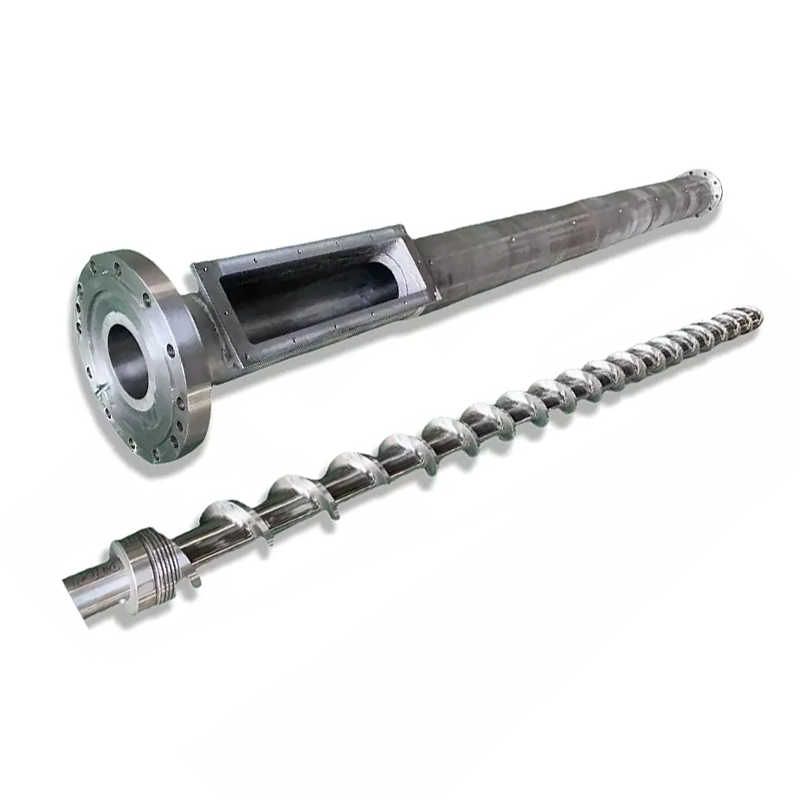
O parafuso e o canón funcionan como un par combinado. Aquí está a secuencia de cada ciclo:
- Alimentación— Os pellets de plástico caen dende a tolva á zona de alimentación.
- Fundindo— O parafuso xiratorio xera calor de corte. Combinado con quentadores de barril, os pellets funden e comprimen.
- Medición— O fundido faise uniforme en temperatura e presión antes da inxección.
- Inxección- O parafuso avanza como un émbolo, empuxando o plástico fundido no molde.
Cada variable de deseño - xeometría, proporcións da zona, tratamento da superficie - afecta o ben que suceden eses catro pasos. Un desaxuste en calquera deles aparece como un problema de produción.
Decisión 1: Relación L/D
A relación L/D (longitude do parafuso dividida polo seu diámetro) é o número máis importante da folla de especificacións. Controla o tempo de residencia, a calidade da mestura e a distribución da calor.A maioría das aplicacións de moldaxe por inxección de propósito xeral usan 20:1.
| Resina | L/D recomendado |
|---|---|
| PP, PE, PS (estándar) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensible á calor) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Materiais reforzados con GF | 20:1 – 24:1 |
Decisión 2: Relación de compresión
A relación de compresión (CR) mide canto se estreita a canle do parafuso desde a zona de alimentación ata a zona de medición. Un CR máis alto comprime a masa fundida de forma máis agresiva, o que é bo para as resinas amorfas que se suavizan gradualmente. O CR inferior é máis suave, que é o que necesitas para materiais sensibles á calor ou cheos de fibra.
| Resina | Relación de compresión |
|---|---|
| ABS, PC, PMMA (amorfo) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semicristalino) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| Reforzado con GF (≥15%) | 2,0 – 2,5:1 |
Decisión 3: Proporcións da zona
Un parafuso de inxección estándar divídese en tres zonas. A proporción de cada zona importa tanto como o L/D total.
- Zona de alimentación (L1):Canles profundos que aceptan pellets sólidos da tolva. Máis longo = máis capacidade de rendemento.
- Zona de compresión (L2):A profundidade da canle diminúe progresivamente. A maior parte da fusión ocorre aquí.
- Zona de medición (L3):Canles pouco profundas e consistentes. Asegura unha temperatura e presión uniformes de fusión antes da inxección.
| Resina | Alimentación (L1) | Compresión (L2) | Medición (L3) |
|---|---|---|---|
| PP/PE | 50 % | 25 % | 25 % |
| ABS/PC | 40 % | 40 % | 20 % |
| PET | 40 % | 40 % | 20 % |
| Nylon (PA) | 35-45 % | 35-40 % | 20-25 % |
| PVC | 35 % | 50 % | 15 % |
Decisión 4: Material do barril de parafuso
38CrMoALA - A liña de base estándar
Os parafusos de moldaxe por inxección de Nanhaiya están fabricados a partirAceiro aliado 38CrMoALA, tratado térmicamente e extinguido. Este material base manexa ben termoplásticos estándar como PE, PP, PS e ABS, cunha vida útil de aproximadamente10.000-20.000 horasen condicións normais de funcionamento.
Nitruración
A nitruración de gas a 500–560 °C forma unha capa de nitruración0,5-0,8 mm de espesorcunha dureza de950–1050 HV (~62 HRC). Isto mellora a resistencia ao desgaste nun 30-40% en comparación co aceiro non tratado. Estándar para a maioría das aplicacións de moldaxe por inxección que executan materiais sen recheos ou pouco cheos.

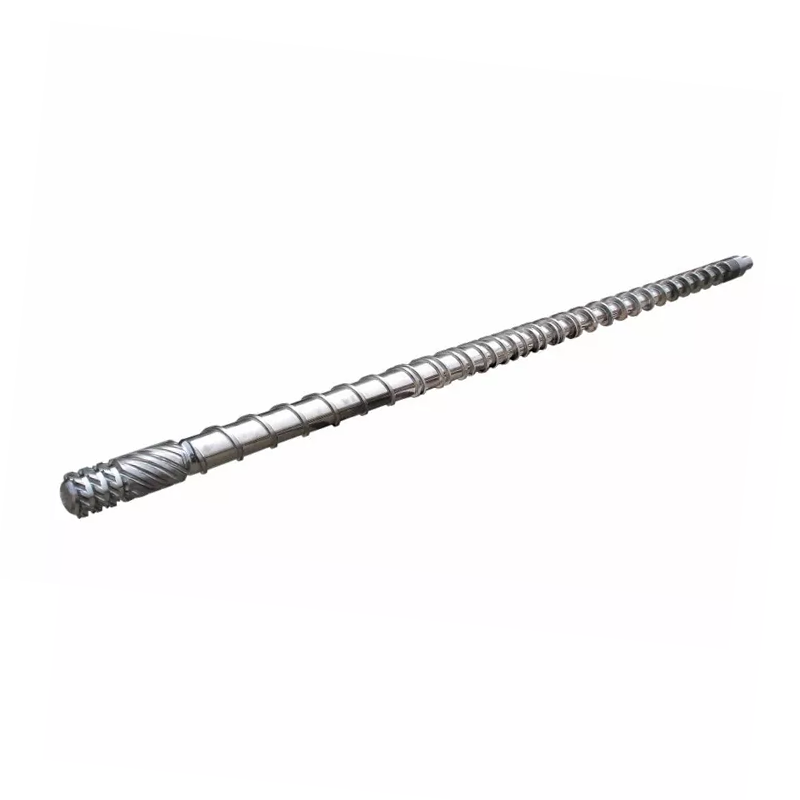
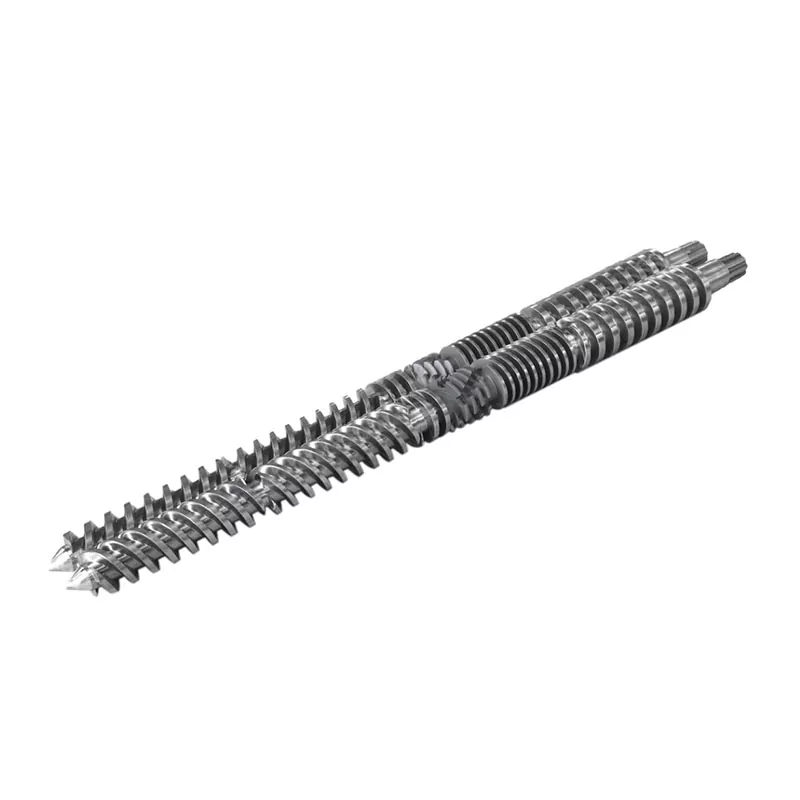
Parafuso de moldeo por inxección mutante Nanhaiya (abrupto) - axeitado para resinas cristalinas como PP, PE e Nylon.
Bimetálico - Para aplicacións abrasivas
Os barriles bimetálicos teñen un revestimento de alta aliaxe resistente ao desgaste unido metalúrxicamente ao orificio do barril. O proceso bimetálico de Nanhaiya consegue undureza interna de 62 HRCmediante soldadura por pulverización de aliaxe dura arredor das zonas de alto desgaste do interior do barril.
| Aplicación | Material do parafuso | Tratamento de barril |
|---|---|---|
| PE, PP, PS (sen cubrir) | 38CrMoALA nitrurado | Nitrurado estándar |
| ABS, PC, nailon (sen recheo) | 38CrMoALA nitrurado | Nitrurado estándar |
| PA + GF ≤30% | 38CrMoALA, templado + temperado | Nitrurado ou bimetálico |
| Contido de GF 15-50% | Bordes de voo bimetálicos/TC | Bimetálico |
| PVC/resinas corrosivas | Aliaxe resistente á corrosión | Bimetálico (grado CR) |
| Recheo de fibra de carbono | Carburo de volframio | Diámetro pulverizado con TC |
Decisión 5: diámetro do parafuso e tamaño do tiro
O teu tiro real debería estar entre35% e 70%da capacidade máxima de disparo do parafuso. Por debaixo do 35 %, o material permanece demasiado tempo no barril e corre o risco de degradarse. Por riba do 70%, o parafuso non pode recuperarse o suficientemente rápido dentro do ciclo.
Abaixo amósanse configuracións comúns dispoñibles de Nanhaiya:
| Cantidade de inxección (g) | Ø parafuso × lonxitude (mm) | Ø barril × lonxitude (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Parafuso de moldeo por inxección gradual Nanhaiya: mellor para resinas amorfas como ABS, PC e PMMA.
Sinais de advertencia que o seu parafuso actual é incorrecto para o traballo
- Mochas negras ou marcas de queimadura— Material degradado por un tempo de residencia excesivo ou un punto quente. Comprobe as zonas de temperatura do canón e a separación dos parafusos.
- Peso de tiro inconsistente— Moitas veces unha válvula antirretorno desgastada ou un espazo excesivo entre o parafuso e o cilindro que permite o refluxo.
- Marcas espalladas na superficie— Humidade ou gas no fundido. Pode indicar un secado previo inadecuado ou unha xeometría do parafuso que non se ventila correctamente.
- Recuperación lenta / tempo de ciclo longo— A capacidade plastificante é insuficiente. O diámetro do parafuso probablemente teña que aumentar.
- Gran desperdicio nos cambios de cor— Mala mestura na zona de medición. Un Maddock ou un elemento de mestura de barreira engadido ao parafuso a miúdo resolve isto.
Que dicir ao seu fabricante ao solicitar unha cotización
- Marca e modelo da máquina— ou diámetro do orificio e dimensións das bridas para máquinas non estándar
- Resina(s) primaria(s)— Inclúese o tipo de recheo e a porcentaxe, se é o caso
- Rango de tamaño de tiro- mínimo e máximo en gramos
- Tempo de ciclo obxectivo
- Problemas actuais que estás intentando resolver- se é o caso
Obtén unha recomendación técnica de Nanhaiya
Respondemos nun prazo de 12 horas. O noso equipo de enxeñería pode especificar a xeometría do parafuso, a calidade do material e as dimensións correctas para a súa máquina e resina, antes de comprometerse cunha cotización.