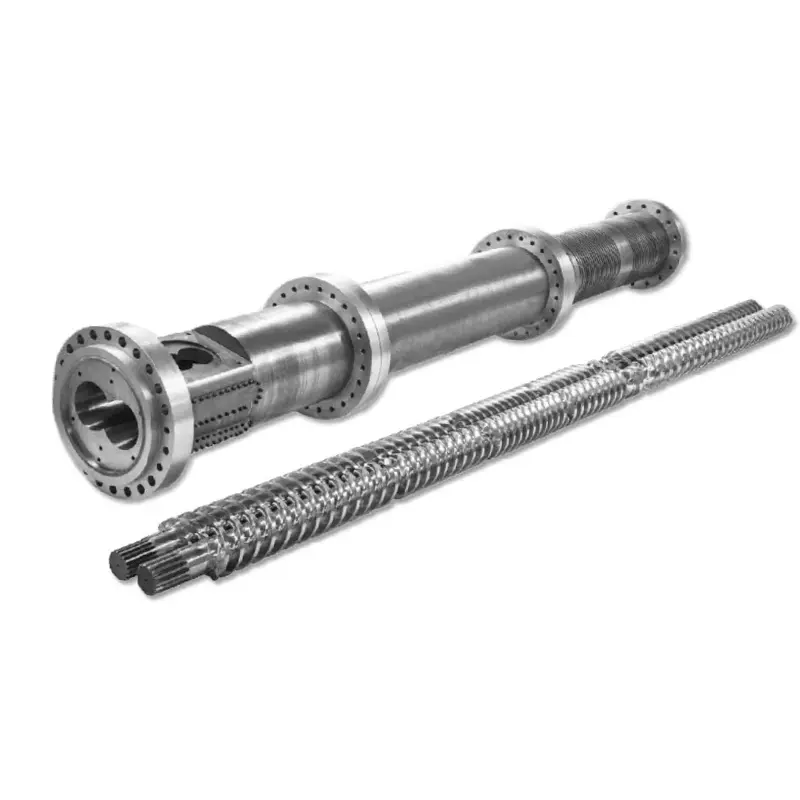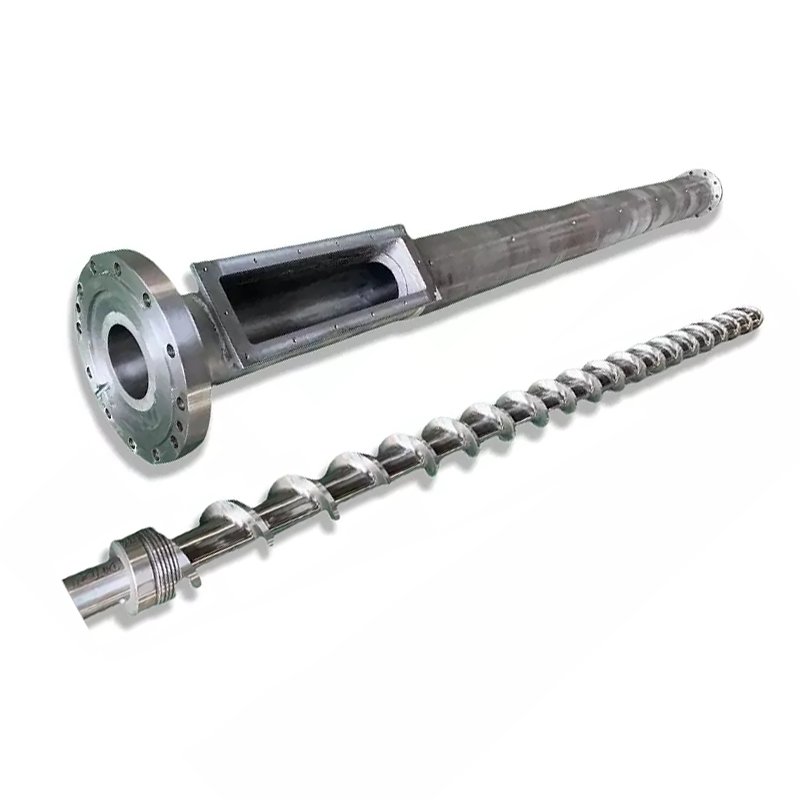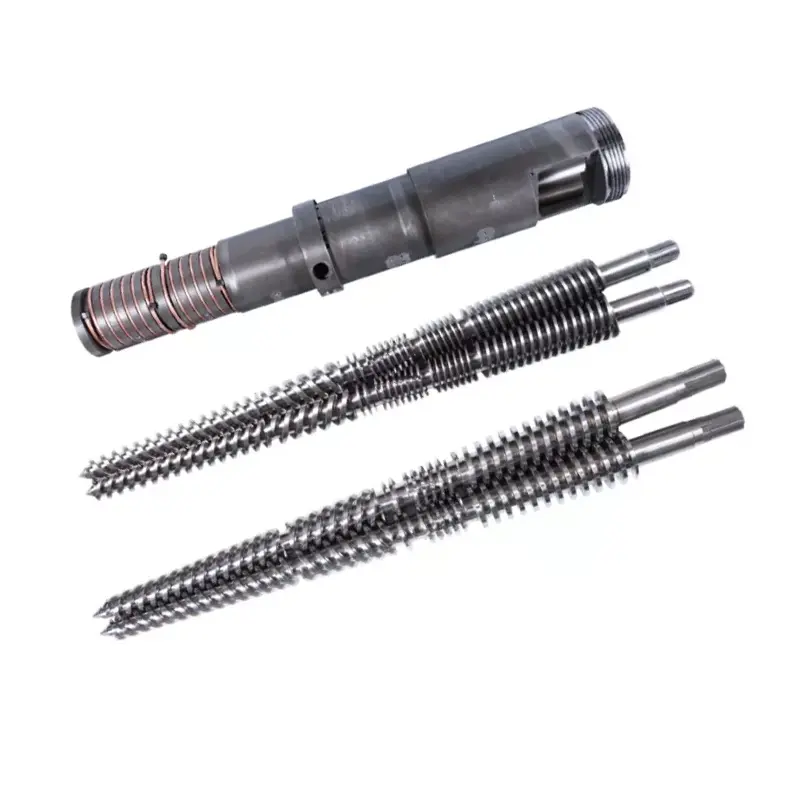
O parafuso rpm non é un dial de saída por si só. Un cambio de velocidade altera o transporte de sólidos, o tempo de fusión, o corte, a xeración de presión e o tempo de residencia, polo que o resultado útil debe ser xulgado coa temperatura de fusión, a carga do motor, a presión e a calidade do produto.

Resposta rápida
O aumento da velocidade do parafuso adoita aumentar o fluxo de arrastre e a velocidade á que o material entra no proceso, pero a relación non é ilimitada nin perfectamente lineal. Máis rpm tamén pode engadir calor de cizallamento, acurtar o tempo de residencia e expoñer unha alimentación débil ou sección de fusión.
Cambie unha variable controlada á vez, espere unha condición estable e compare a saída, o perfil de temperatura de fusión, a presión, a carga do motor e a calidade do produto. Deténgase cando un destes alcance o límite aprobado, aínda que a unidade poida xirar máis rápido.
Lea a extrusora como un sistema conectado
O material entra como un sólido a granel, convértese nun leito compactado, fúndese, mestúrase e sae por un camiño de fluxo restritivo. O motor proporciona enerxía mecánica mentres que os quentadores de barril e os circuítos de refrixeración intercambian calor co proceso. O parafuso e a matriz comparten o deber de presión.
Un estudo a escala industrial de 2016 probou tres polímeros, tres xeometrías de parafusos, cinco velocidades e tres condicións de temperatura, para 135 situacións operativas. Os autores mediron a demanda de enerxía e a variación da temperatura de fusión xuntos. Os seus resultados cambiaron co material, o parafuso e as condicións, polo que unha regra universal de rpm a saída non é fiable.
Vista da nosa fábrica:o mellor punto de funcionamento non é a rpm máis alta que acepta o inversor. É a condición de produción estable máis alta que se mantén dentro dos límites aprobados de motor, caixa de cambios, presión, temperatura e calidade do produto. Se un límite chega cedo, identifique ese pescozo de botella antes de solicitar unha unidade máis rápida ou un parafuso novo.
O que cambia cando aumenta a velocidade do parafuso
As rpm máis altas moven a superficie do parafuso máis rápido en relación ao barril. Nun rango estable, isto pode aumentar o transporte de sólidos e o transporte de fusión. Tamén cambia a velocidade de cizallamento, a entrada de enerxía mecánica, o tempo dispoñible para a fusión e o número de revolucións dos parafusos que experimenta un material.
A dirección do cambio de temperatura de fusión non é universal. Un estudo de HDPE de 2014 utilizou tres viscosidades de resina, tres xeometrías de parafuso e varias velocidades e temperaturas establecidas. Descubriu que o tipo de parafuso, a viscosidade da resina, a temperatura establecida e a velocidade afectaban ao uso de enerxía e á consistencia do fundido.
Os parafusos de voo único mostraron unha velocidade crítica onde a calidade de fusión se deterioraba, mentres que o parafuso de barreira probado mantivo unha mellor uniformidade da temperatura.


A temperatura establecida do barril non é a temperatura de fusión
O controlador mostra un obxectivo de zona de quentador e normalmente unha temperatura preto da parede do barril. O polímero dentro da canle tamén recibe enerxía mecánica da deformación e da fricción. O arrefriamento pode eliminar parte desa calor, pero a fusión final pode permanecer máis quente, fría ou menos uniforme do que suxire unha lectura do controlador.
Mida a temperatura de fusión nun lugar definido e indique o método do sensor. O estudo Polymer Engineering & Science de 2006 utilizou unha reixa de termopar a través do fluxo de fusión. Atopou rexións de baixa temperatura con alto rendemento con parafusos de voo único, mentres que o parafuso de barreira probado cun mesturador Maddock conseguiu unha mellor fusión e unha menor variación.
Non baixe todas as zonas do aquecedor só porque o fundido medido estea quente.Se o parafuso está a xerar a maior parte da calor, unha redución agresiva pode deixar a cama sólida máis fría mentres a cizalladura permanece alta. Revisa onde se produce a fusión, a saída do quentador, a resposta de arrefriamento e a carga do motor antes de cambiar todo o perfil.
Por que a saída deixa de seguir as rpm en liña recta
A velocidade máis baixa, unha extrusora ben alimentada pode mostrar unha relación case lineal entre rpm e fluxo de masa. Esa relación debilitase cando os gránulos xa non enchen a canle de forma proporcional, a densidade aparente cambia, a garganta de alimentación deslízase, a fusión queda atrás ou a resistencia augas abaixo cambia o equilibrio presión-fluxo.
Un estudo da Universidade de Stuttgart de 2022 comparou zonas de alimentación lisas, con ranuras helicoidais e con ranuras axiales a altas velocidades de parafuso. Atopou un limiar máis aló do cal o rendemento volveuse non lineal, e a forma e o tamaño do pellet afectaron ese limiar. Isto admite unha regra práctica de fábrica: rexistrar a materia prima real así como o nome do polímero.



Como ler a velocidade e o rango de saída publicados por Nanhaiya
Nanhaiya publica a seguinte táboa familiar en ambos os seuscategoría de parafuso únicoe páxina de alta velocidade PE/PP. É útil para identificar a gama de produtos declarada da empresa. Non é unha garantía de funcionamento para un material e troquel non especificados.
| Modelo | L/D | Saída publicada | Velocidade publicada | Motor de condución |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 a 5 kg/h | 10 a 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 a 8 kg/h | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 a 10 kg/h | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 a 36:1 | 10 a 120 kg/h | 10 a 150 rpm | 5,5 a 22 kW |
| NHY65 | 25:1 a 36:1 | 60 a 300 kg/h | 20 a 150 rpm | 22 a 75 kW |
| NHY75 | 25:1 a 36:1 | 200 a 450 kg/h | 20 a 150 rpm | 30 a 132 kW |
| NHY90 | 25:1 a 36:1 | 180 a 600 kg/h | 20 a 110 rpm | 30 a 185 kW |
| NHY120 | 25:1 a 36:1 | 320 a 1000 kg/h | 20 a 90 rpm | 75 a 280 kW |
| NHY150 | 25:1 a 36:1 | 400 a 1300 kg/h | 20 a 75 rpm | 90 a 400 kW |
Fonte: sitio web de Nanhaiya, verificado o 31 de agosto de 2026. Cada fila contén valores de serie ampla. Non combine a maior potencia, velocidade e número de motor nunha única configuración de máquina asumida.
Reclamación do sitio web de Nanhaiya:a páxina de alta velocidade PE/PP indica que a estrutura de parafuso optimizada e unha caixa de cambios de alto par poden duplicar a eficiencia fronte aos equipos tradicionais e que o seu deseño pode reducir a temperatura de extrusión do PP.
A páxina non indica a máquina de comparación, resina, matriz, método de proba ou ventá de aceptación. Trate ambas as declaracións como afirmacións de provedores que requiren un protocolo de proba específico para o proxecto antes de ingresar un ROI ou garantía de compra.
Interpreta combinacións, non lecturas illadas
| Tendencia despois dun aumento de rpm | Posible interpretación | Próxima comprobación |
|---|---|---|
| A saída aumenta, a presión e a carga permanecen estables, a calidade mantense | A liña pode estar aínda dentro da súa útil xanela de funcionamento | Confirme a uniformidade da temperatura de fusión e a capacidade de refrixeración augas abaixo |
| As rpm aumentan pero as ganancias de produción diminúen | A capacidade de alimentación, a fusión ou a resistencia augas abaixo poden ser limitantes | Comprobe a consistencia da alimentación, a saída específica, o filtro e a presión da matriz |
| A temperatura de fusión e a carga do motor aumentan rapidamente | A enerxía mecánica e a resistencia están aumentando | Revise a viscosidade da resina, a xeometría do parafuso, o estado do filtro e o perfil térmico |
| A temperatura media de fusión baixa pero a variación aumenta | Pode haber fusión tardía ou incompleta | Inspeccionar os defectos do produto e comparar coa capacidade de fusión do parafuso |
| Ciclos de presión con saída e carga do motor | O problema pode ser a alimentación, a fusión, o control da temperatura ou a restrición | Usa oguía de diagnóstico de aumento |
| A carga aumenta despois dun cambio de filtro ou matriz | A resistencia augas abaixo cambiou o punto de funcionamento | Compare a presión limpa e sucia co mesmo material e velocidade |


Use unha proba de pasos controlados en lugar de perseguir os controis
- Escolla un lote de material estable e un produto.Rexistre o grao de resina, a forma de gránulos ou de remolido, os aditivos, a humidade e a secuencia do material recente.
- Establecer unha liña de base.Rexistra as rpm reais, a alimentación, a saída, a temperatura de fusión, a presión, a carga do motor, as lecturas da zona e a calidade do produto despois de que a liña se estabilice.
- Cambiar unha variable aprobada.Use o tempo de incremento e estabilización definido polo procedemento de liña. Non cambie a velocidade, a alimentación e a temperatura xuntos.
- Compare tanto a media como a variación.Unha media aceptable pode ocultar a presión cíclica ou un perfil desigual da temperatura de fusión.
- Marque a primeira condición limitante.Pode ser carga do motor, presión, calidade do fundido, estabilidade dimensional, capacidade de refrixeración ou defecto da superficie.
- Repita só dentro dos límites aprobados.O máximo útil alcánzase cando outro aumento dá demasiado pouco rendemento ou empurra unha condición medida fóra da aceptación.
Vista da nosa fábrica:un cliente que envía cinco puntos de operación estables ofrécenos probas de deseño máis útiles que un cliente que envía unha rpm máxima. A tendencia mostra onde a liña perde eficiencia e se o seguinte cambio pertence á sección de alimentación, xeometría do parafuso, estado de desgaste ou equipos posteriores.
Cando a tendencia do proceso apunta de novo ao hardware
As revolucións por minuto máis altas non poden reparar a holgura excesiva do parafuso ao barril, unha sección de alimentación de tamaño insuficiente, unha sección de fusión que se queda atrás ou un mesturador que crea demasiada perda de presión. Pode facer que eses límites sexan máis fáciles de ver. Limpe e mida os compoñentes desgastados antes de copialos.
Usa ocomparación de barreira, convencional e parafuso de mesturacando a uniformidade do fundido cambia coa velocidade. Usa oguía de medición de desgastecando a produción específica diminúe cun camiño de fluxo limpo e material estable.
de Nanhaiyapáxina de equiposafirma que os seus tornos CNC poden mecanizar pezas de ata 6 m e os seus equipos de perforación e fresado teñen unha precisión de posicionamento de 0,02 mm. Esas son capacidades publicadas a nivel de fábrica. O debuxo aprobado aínda debe definir as dimensións e os puntos de inspección para o pedido.

Datos para unha revisión dun só parafuso de alto rendemento
- Fabricante da máquina, modelo e diámetro do parafuso
- Medidas orixinais e actuais de parafuso e canón
- Grao de resina, forma de gránulos, triturado e aditivos
- Saída normal e obxectivo con calidade aceptada
- Datos do motor, relación da caixa de cambios e par nominal
- Rpm reais, carga do motor e tendencia da enerxía
- Puntos de referencia do barril e lecturas reais da zona
- Localización da temperatura de fusión e método do sensor
- Tendencia da presión, filtros e detalles da matriz
- Límites de refrixeración, retirada e augas abaixo
- Fotos de defectos e mostras conservadas
- Debuxo orixinal e dimensións de conexión
Preguntas frecuentes
O aumento da velocidade do parafuso sempre aumenta a saída da extrusora?
Non. A saída pode aumentar coa velocidade do parafuso dentro dunha xanela de funcionamento estable, pero a capacidade de alimentación, a forma do pellet, a xeometría do parafuso, a capacidade de fusión, a resistencia da matriz, a carga do motor e o desgaste poden limitar o resultado. A alta velocidade, a produción específica pode caer ou a fusión pode facerse menos uniforme.
A temperatura establecida do barril é a mesma que a temperatura de fusión?
Non. Os puntos de referencia do barril controlan as zonas de aquecedor, mentres que o polímero tamén recibe enerxía mecánica da rotación do parafuso e do cizallamento. Mida a fusión nun lugar definido cun sensor axeitado e rexistre o método en lugar de tratar o punto de referencia do controlador como a temperatura real de fusión.
Por que a temperatura de fusión pode aumentar cando a velocidade do parafuso aumenta?
A maior velocidade do parafuso pode aumentar a taxa de cizallamento e a entrada de enerxía mecánica. Canto cambia a temperatura de fusión depende da viscosidade da resina, a xeometría do parafuso, o recheo, o perfil do barril e a resistencia augas abaixo. Algunhas combinacións de parafusos e materiais poden mostrar unha fusión pobre ou incompleta máis aló dunha velocidade crítica.
Por que a saída pode deixar de aumentar aínda que suban as rpm?
A sección de alimentación pode deixar de encherse proporcionalmente, o deslizamento do pellet pode cambiar, a densidade aparente pode variar, a capacidade de fusión pode ser alcanzada, ou a resistencia do filtro e da morte pode restrinxir o sistema. Un parafuso e un barril desgastados tamén poden aumentar as fugas e reducir o bombeo útil.
Que deben rexistrar os operadores despois de cambiar a velocidade do parafuso?
Rexistra a velocidade real do parafuso, a taxa de avance, a saída, a temperatura e variación de fusión, a presión e variación de fusión, a carga do motor, as temperaturas da zona, a resposta de refrixeración, a calidade do produto e o tempo permitido para alcanzar unha nova condición estable.
Que datos debo enviar a Nanhaiya para unha revisión dun só parafuso de alto rendemento?
Envíe a calidade e a forma de resina, aditivos e cargas, saída necesaria, revolucións por minuto presentes, datos do motor e da caixa de cambios, perfil do barril, tendencias da temperatura e presión de fusión, detalles da matriz e do filtro, debuxos do parafuso e do barril, medidas de desgaste e o defecto do produto ou límite de produción que cómpre resolver.
Nota editorial: as especificacións e afirmacións do produto Nanhaiya identifícanse como información publicada pola empresa. A investigación independente apoia as relacións do proceso, non unha garantía para ningún modelo de Nanhaiya. Os límites finais e as condicións de aceptación requiren o material, a máquina, o debuxo aprobado e o plan de proba do proxecto.