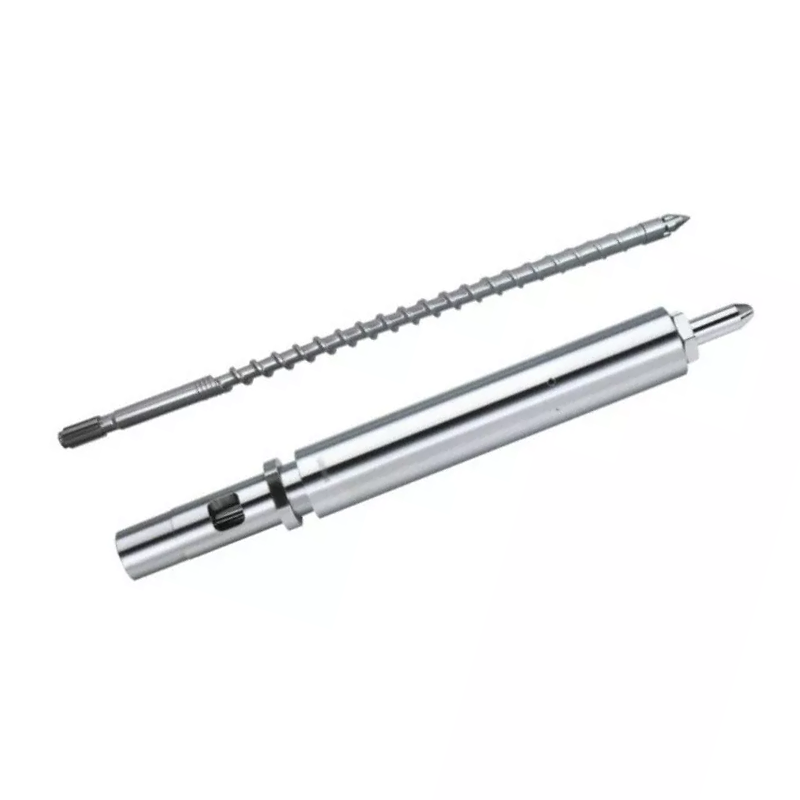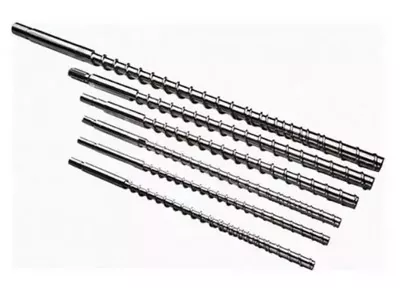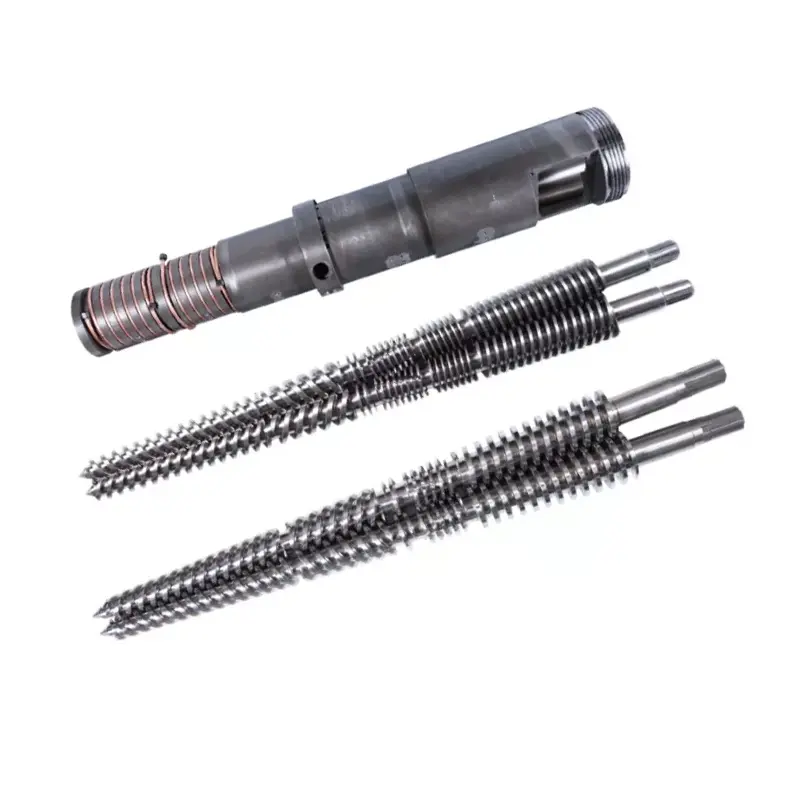
Relación L/D parafuso de inxeccióné a lonxitude de traballo dividida polo diámetro do parafuso, e a maioría dos parafusos de inxección van de 18:1 a 25:1. Isto é o que non che indica ningunha folla de especificacións: non podes cambiar L/D nunha máquina que xa posúes. A lonxitude está fixada polo canón. O que podes cambiar édiámetro do parafuso, e nun canón fixo que unha opción move L/D, a capacidade de disparo e a presión de inxección xuntos, en direccións opostas. Un parafuso máis pequeno dá un maior L/D, un tiro máis pequeno e máis presión. Relaciona ese comercio coa túa resina e a túa parte, e a maioría das preguntas de L/D responden por si mesmas.
Que significa a relación L/D nun parafuso de inxección
L/D é a lonxitude de traballo do parafuso (L) dividida polo seu diámetro exterior (D). Un parafuso 22 veces máis longo que ancho ten un L/D de 22:1.
A proporción escala co tamaño. Un parafuso de 40 mm en 22:1 ten unha lonxitude de traballo de 880 mm. Un parafuso de 80 mm en 22:1 ten unha lonxitude de 1.760 mm. A mesma proporción, máquinas moi diferentes.
O que realmente describe a proporción écanta pista ten o parafuso para facer o seu traballo. A alimentación, a fusión e a dosificación ocorren ao longo desa lonxitude. Máis lonxitude significa máis capacidade de fusión e máis mestura. Menos lonxitude significa menos de ambos e menos tempo para que o material se quente.
A maioría dos parafusos de inxección aterran entre 18:1 e 25:1, sendo de 20:1 a 22:1 o punto común nas máquinas de uso xeral. A guía de pilares cobre a imaxe completa na nosaguía de barril de parafuso de moldaxe por inxección.
Por que a inxección L/D é máis curta que a extrusión L/D
As extrusoras adoitan funcionar de 25:1 a 33:1. Os parafusos de inxección quedan máis curtos, e a razón é o ciclo, non a tradición.
Un parafuso extrusora xira continuamente. O material entra por un extremo, móvese e sae polo outro. Nada agarda.
Un parafuso de inxección funciona en ráfagas. Xira para plastificar un tiro, retrae e despois para. Inxecta, e o molde arrefría. Durante todo iso, o derretido que xa está no barril queda quieto e permanece quente.
Esa espera é toda a diferenza. Un barril máis longo contén máis fusión, e nunha máquina de inxección, máis fusión significa máis material que espera durante máis ciclos. Para unha resina sensible á calor, a lonxitude extra non é unha capacidade adicional. É historia térmica extra.
Polo tanto, o deseño de inxección equilibra a capacidade de fusión co tempo de residencia, mentres que a extrusión só compra a capacidade de fusión.
A cousa que ninguén che di: non podes cambiar de L/D
Os artigos sobre L/D falan coma se puideses escoller un número. Nunha máquina que xa posúes, non.
L fíxase polo barril.O barril é un recipiente a presión mecanizado atornillado ao cadro da máquina, coas súas zonas de aquecedor, garganta de alimentación e montaxe construídas arredor dunha lonxitude. Ninguén fai un barril máis.
Polo tanto, a única variable que queda en L/D é D, o diámetro do parafuso. Cambia o diámetro e a relación cambia con el, porque a lonxitude por riba da liña nunca se move.
É por iso que os fabricantes de máquinas enumeran dous ou tres diámetros de parafuso para a mesma máquina. Non che ofrecen tres tamaños de tiro. Ofrécenche tres puntos nunha curva de compensación, e o tamaño do tiro é só unha das cousas que se moven.
Diámetro do parafuso: a panca que o move todo
Nun barril fixo, unha opción move catro cousas á vez. Entende esta táboa e comprende a inxección L/D.
| Se escolle un... | Diámetro de parafuso menor | Diámetro de parafuso maior |
|---|---|---|
| Relación L/D | Máis alto(a mesma L, D máis pequena) | Baixo(a mesma L, maior D) |
| Capacidade de tiro | Máis pequeno(menos volume por mm de carreira) | Máis grande |
| Presión de inxección dispoñible | Máis alto(a mesma forza nunha área máis pequena) | Baixo |
| Capacidade de fusión por tiro | Mellor(máis L/D por menos material) | Menos xeneroso |
| Tempo de residencia dunha parte determinada | Máis curto(o tiro usa máis un barril máis pequeno) | Máis longo |
| Traxes | Pezas pequenas de precisión, paredes finas, resinas de alta viscosidade e termosensibles | Planos grandes, resinas de mercadoría, seccións grosas |
Lea de novo a liña de presión, porque decide máis postos de traballo dos que a xente espera. O accionamento hidráulico ou eléctrico da máquina proporciona unha forza fixa na parte traseira do parafuso. A presión é a forza dividida por área. Un parafuso máis pequeno ten menos superficie facial, polo que a mesma forza produce unha maior presión de fusión.
É por iso que o traballo de paredes delgadas e de alta viscosidade adoita caer no pequeno parafuso: pode empuxar o fundido nunha cavidade axustada que un parafuso grande non pode encher. O maior L/D que vén con el é unha bonificación, non unha coincidencia.
E le tamén a fila da residencia. É o que decide en silencio se o teu PC amarela.

Como L/D afecta o tamaño do tiro
En rigor, L/D non establece o tamaño da toma. Diámetro e carreira: o volume de disparo é a área da sección transversal do parafuso multiplicada pola distancia que percorre.
Pero nunha máquina real non podes separalos, porque o mesmo diámetro que marca o teu tiro tamén define o teu L/D. Escolle o parafuso pequeno para unha peza de precisión pequena e escolleches un L/D máis alto ao mesmo momento.
A consecuencia práctica é feliz. O parafuso que che dá o tiro pequeno tamén che proporciona máis lonxitude de fusión por gramo de material e unha maior presión de inxección. Eses tres inmobles se adaptan aos mesmos traballos, polo que o comercio funciona de forma limpa a maioría das veces.
Onde deixa de ser feliz é cando forzas unha peza no parafuso incorrecto. Realiza un disparo moi pequeno nun parafuso de gran diámetro e obtén o peor de ambos: un L/D baixo, un volume de barril enorme en relación ao teu disparo e material que circula pola calor durante demasiado tempo.
Tempo de residencia: o asasino de calidade que podes calcular
O tempo de residencia é o tempo que unha determinada peza de polímero permanece quente dentro do barril antes de ser inxectada. É o número máis subestimado no moldeado por inxección, e pódese estimar en trinta segundos.
Tempo de residencia ≈ (capacidade de disparo ÷ tamaño do teu disparo) × tempo de ciclo
Ambas capacidades nas mesmas unidades. Saca a capacidade de disparo da clasificación da máquina.
Traballa un exemplo. Unha máquina cunha capacidade de disparo de 200 g, que executa unha peza de 20 g nun ciclo de 30 segundos. A proporción é 10, polo que a fusión permanece durante uns dez ciclos. O tempo de residencia é duns 300 segundos, ou cinco minutos.
Cinco minutos a temperatura de fusión son moito tempo para PC, POM, PET ou PVC. Non hai nada incorrecto na túa configuración. A peza é simplemente demasiado pequena para o barril e o material está a cociñar mentres espera a súa quenda.
Agora move ese traballo a un parafuso máis pequeno. A capacidade de disparo cae a, por exemplo, 80 g. A mesma parte de 20 g usa agora unha cuarta parte do barril, a fusión dura catro ciclos en lugar de dez e o tempo de permanencia cae a uns dous minutos.
Non cambiaches ningún punto de referencia. Cambiaches o diámetro do parafuso e o problema de degradación foi con el.
A banda de capacidade de tiro do 20 ao 80 %
A orientación da industria que se cita habitualmente é manter o seu disparo nalgún lugar entre aproximadamente o 20 % e o 80 % da capacidade de disparo nominal da máquina. Confirme a banda co manual da súa máquina, pero a lóxica detrás é válida en todas partes.
Debaixo da banda, o tempo de residencia é longo. O material fai demasiadas viaxes pola calor e as resinas sensibles á calor degrádanse. Este é o fracaso que recolle a fórmula anterior.
Por riba da banda, dúas cousas rompen. Non queda suficiente cañón para suxeitar un almofada axeitado, polo que a embalaxe é inconsistente tiro a tiro. E o parafuso ten menos tempo e lonxitude para derreter un barril case cheo de material, polo que a calidade de fusión sofre exactamente cando se lle solicita o máximo.
Aterra no medio da banda e a máquina ten espazo para traballar. Se a túa parte está fóra dela, a corrección correcta é un diámetro de parafuso diferente ou unha máquina diferente, non un conxunto heroico de opcións de proceso.
Como L/D afecta a calidade do fundido
A lonxitude é a capacidade de fusión e a capacidade de fusión é a calidade.
Máis L/D dá unha fusión máis completa.Os gránulos sólidos teñen que viaxar máis contra a parede do barril quente, polo que menos deles sobreviven como unmelts. As manchas duras e as inclusións en forma de lente na parte están a fallar na fusión, e a lonxitude combatelas.
Máis L/D dá unha fusión máis homoxénea.A temperatura se iguala, a cor e o recheo distribúense mellor e a masa fundida que chega ao anel de verificación é máis consistente de plano a plano. Isto aparece como unha ventá de proceso máis ampla.
Máis L/D tamén dá máis historia térmica.A mesma lonxitude que se funde completamente tamén mantén o material máis tempo, e para PVC, PC, POM e PET, iso é un custo, non un beneficio.
Entón, a calidade de fusión non é un caso de máis é mellor. É un equilibrio: lonxitude suficiente para fundirse completamente, non tanto o volume do barril que o material agarde demasiado tempo para ser usado. Cando a capacidade de fusión é a súa limitación específica, un parafuso de barreira elévaa sen engadir un milímetro de barril.
Escollendo L/D e diámetro por resina e parte
Xunta os oficios e a elección cae da resina e da peza.
| A súa situación | Inclínate cara | Por que |
|---|---|---|
| Pezas de precisión pequenas e de paredes finas | Parafuso máis pequeno, maior L/D | A maior presión de inxección enche seccións finas; boa fusión por gramo; residencia curta |
| Resina termosensible (PC, POM, PET, PVC) | Parafuso máis pequeno para o tiro; extremo máis curto da banda L/D | O tempo de residencia é o inimigo. Mantén o tiro grande en relación á capacidade do canón |
| Resina de enxeñería de alta viscosidade | Parafuso máis pequeno, maior L/D | Necesita presión para encher e lonxitude para derreterse completamente |
| Grandes planos, resina de mercadoría (PE, PP, PS) | Parafuso maior, L/D inferior | Capacidade conduce; estas resinas toleran a reducida lonxitude de fusión |
| Partes de paredes grosas, ciclos lentos | Parafuso máis grande, residencia do reloxo | Os ciclos longos multiplican o tempo de residencia. Recalcular antes de comprometerse |
| Composto abrasivo ou recheo de vidro | Diámetro por peza; cambiar osuperficie | L/D segue a parte. A resposta ao desgaste é un orificio bimetálico, non unha lonxitude diferente |
| Desfunde a alta potencia | O mesmo diámetro; parafuso de barreira | Necesitas capacidade de fusión, non lonxitude do barril. O barril non cambia de todos os xeitos |
Teña en conta as dúas últimas filas. Dous dos problemas máis comúns que nos traen os moldeadores non son problemas de L/D, e comprar un diámetro de parafuso diferente para resolvelos desperdicia o diñeiro.
Erros comúns de L/D no moldeado por inxección
- Copia dunha extrusión L/D.Un número 30:1 dunha táboa de extrusión aplicado a un parafuso de inxección ignora o problema do tempo de residencia que define o moldeado por inxección. As dúas máquinas fan traballos diferentes.
- Asumir máis tempo é mellor.Máis lonxitude é máis fusiónemáis historia térmica. En resinas termosensibles, a segunda gaña e o material degrádase.
- Ignorando a relación disparo-capacidade.O problema de calidade máis común que vemos relacionado coa xeometría é unha pequena parte que se cociña nun barril grande. Ninguén o verifica, porque non está en ningunha pantalla de configuración.
- Crendo que L/D pode cambiarse nunha máquina existente.Non pode. O barril establece L. Só o diámetro é a túa elección.
- Culpa a L/D dun problema de fusión.Se os non fundidos aparecen só a alto rendemento, a súa capacidade de fusión é curta, non o seu barril. Un parafuso de barreira arranxa iso no mesmo canón.
- Culpa a L/D dun problema de desgaste.A saída de caída á mesma velocidade do parafuso é o desgaste, non a xeometría. Mídeo antes de redeseñar calquera cousa.

Como pedir o parafuso correcto
Un fabricante de parafusos deseña a partir do que lles dis. Envía estes, e segue a recomendación de diámetro e xeometría.
- Marca da máquina, modelo e diámetro actual do parafuso.Unha foto da placa de identificación cobre a maior parte e indícanos a lonxitude do barril no que está a traballar.
- Capacidade de tiro nominal da máquina,se o sabes, e o teu peso real da parte.
- Tempo de ciclo.Cos dous números anteriores, pódese calcular o tempo de residencia.
- Contido de resina, grao e recheo.Isto impulsa o perfil de compresión e o tratamento superficial tanto como o diámetro.
- O defecto que queres desaparecer.Puntos amarelentos na residencia. Punto de fusión na capacidade de fusión. Os tiros curtos apuntan á presión ou ao anel de verificación. Cada un ten unha resposta diferente.
- Un debuxo ou o teu parafuso gastado.Ou permítenos construír a túa máquina. Unha peza desgastada mídese nun equipo CMM a ±0,01 mm e reconstruíuse a xeometría.
Por que traballar con Nanhaiya
Envíanos o peso da peza, o tempo de ciclo e o modelo da máquina, e executaremos a aritmética do tempo de residencia antes de citarche nada. Ás veces, a resposta é un diámetro de parafuso diferente. Ás veces é un parafuso de barreira no barril que xa tes. Ás veces é que o teu traballo pertence a unha máquina diferente, e así o diremos.
Cando un novo parafuso é a resposta, Nanhaiya construíuparafusos de moldeo por inxeccióne barrís durante máis de vinte anos, en 38CrMoAlA, 42CrMo, SKD-61 e aceiro inoxidable, nitrurado ou bimetálico cunha capa de aliaxe de wolframio de 2,5-3 mm a unha temperatura de ata 62 HRC onde a alimentación o requira.
Construímos o teu debuxo, modelo de máquina ou mostra desgastadasubstituciónscompatible coas principais marcas de máquinas, un pedido mínimo dun conxunto e unha cotización en 12 horas.
Loita contra o amarelento, os non fundidos ou os tiros curtos? Envía o modelo da túa máquina, o peso da peza, o tempo de ciclo e a resina. Dirémosche se é L/D, diámetro, capacidade de fusión ou desgaste e cotizarémosche nun prazo de 12 horas.
Obtén unha recomendación de parafusoPreguntas frecuentes
Cal é a relación L/D típica dun parafuso de moldaxe por inxección?
A maioría dos parafusos de inxección funcionan entre 18:1 e 25:1, sendo de 20:1 a 22:1 o punto común nas máquinas de uso xeral. As resinas sensibles á calor favorecen o extremo máis curto porque o material pasa menos tempo quente. Os plásticos de enxeñería que necesitan unha fusión completa favorecen o extremo máis longo.
Podo cambiar a relación L/D na miña máquina de moldeo por inxección?
Non directamente. A lonxitude é fixada polo barril, que se mecaniza na máquina. O que podes cambiar é o diámetro do parafuso, e como L permanece igual, un diámetro máis pequeno dá automaticamente un L/D maior. Esa única opción tamén cambia a súa capacidade de disparo e a presión de inxección dispoñible.
A relación L/D afecta o tamaño da toma?
Indirectamente, e inseparablemente. O volume de tiro vén do diámetro e da carreira do parafuso, non de L/D. Pero nun cañón fixo, o diámetro que marca o teu tiro tamén define o teu L/D. Escolla un parafuso máis pequeno para un disparo máis pequeno e obterá un maior L/D e unha maior presión de inxección ao mesmo tempo.
Como calculo o tempo de residencia no moldeado por inxección?
Divida a capacidade de disparo nominal da máquina polo tamaño real do disparo e, a continuación, multiplique polo tempo de ciclo. Unha máquina de 200 g que executa unha peza de 20 g nun ciclo de 30 segundos dá uns 300 segundos, ou cinco minutos, de residencia. É moito tempo para manter PC, POM, PET ou PVC á temperatura de fusión.
Por que a inxección L/D é máis curta que a extrusión L/D?
Porque un parafuso de inxección funciona en ráfagas. Plastifica un disparo, despois detense mentres a máquina inxecta e o molde arrefría, e a masa fundida no barril permanece quente todo o tempo. Unha extrusora funciona continuamente e nada espera. A lonxitude adicional do barril nunha máquina de inxección é un historial térmico adicional, non só unha capacidade de fusión adicional, polo que os parafusos de inxección permanecen máis curtos.
Que porcentaxe de capacidade do canón debería usar o meu tiro?
A orientación que se cita habitualmente é aproximadamente entre o 20 % e o 80 % da capacidade de disparo nominal, e o manual da máquina é a autoridade. Por debaixo desa franxa, o tempo de residencia é longo e o material sensible á calor degrádase. Por riba del, non hai espazo para un coxín axeitado e menos tempo para derreter un barril case cheo.
É mellor un L/D máis alto para o moldeado por inxección?
Non automaticamente. Máis lonxitude dá unha fusión máis completa e unha fusión máis uniforme, o que mellora a calidade. Tamén mantén máis material quente durante máis tempo, o que degrada as resinas sensibles á calor. O L/D correcto funde o teu material por completo sen aguantar máis tempo do que necesita.
As miñas partes están amareladas. É un problema de L/D?
Normalmente é un problema de tempo de residencia, que é un problema de tamaño de disparo a capacidade do barril. Executa primeiro o cálculo da residencia. Se unha pequena parte está a cociñar nun barril grande, ningunha configuración de temperatura nin xeometría do parafuso o solucionará. Un diámetro de parafuso menor, ou unha máquina máis pequena, será.