Un temporizador de recuperación lenta pode indicar un problema de alimentación, un proceso modificado ou hardware desgastado. O diagnóstico útil indica cal e se realmente che está custando o tempo de ciclo.
Se a recuperación do parafuso de moldaxe por inxección leva demasiado tempo, primeiro confirme que atrasa o ciclo. A continuación, verifique a continuidade da alimentación, a velocidade real do parafuso, a contrapresión e a temperatura con respecto a unha carreira de referencia estable. Inspeccione a xeometría e o desgaste cando esas comprobacións non expliquen a perda. Substitúe os compoñentes só despois de identificar a función limitadora.

En primeiro lugar, establecer se a recuperación está no camiño crítico do ciclo
A recuperación do parafuso é a fase de plastificación e dosificación: o parafuso xira, prepara o seguinte tiro e retrae a medida que se acumula diante del. É diferente da inxección, cando o parafuso avanza para entregar ese tiro. Comproba a definición do temporizador do teu controlador, especialmente se inclúe un atraso ou unha descompresión.
A recuperación adoita solaparse con parte da secuencia de arrefriamento. O seu efecto sobre o tempo de ciclo total depende, polo tanto, de cando comeza a recuperación e de que acción da máquina debe esperar a que remate. Le o trazo da secuencia en lugar de supoñer que cada segundo eliminado da recuperación elimina un segundo do ciclo.
| Duración da recuperación | Agarda máis aló da fiestra | Que significa o cambio |
|---|---|---|
| 12 segundos | 2 segundos | A recuperación está atrasando a seguinte acción. |
| 9 segundos | 0 segundos | A mellora de recuperación de 3 segundos elimina 2 segundos de espera. |
| 7 segundos | 0 segundos | Outros 2 segundos de recuperación non traen ningunha redución do ciclo neste exemplo. |
A nosa primeira pregunta é se a máquina está esperando a que se derrita ou simplemente informando dun número que desexa reducir. Se a recuperación xa encaixa comodamente dentro da xanela dispoñible, centrámonos na consistencia e na calidade do fundido antes de recomendar un parafuso de maior potencia.
Para unha explicación máis ampla da montaxe, consulte o nosoguía de barril de parafuso de moldaxe por inxección. Aquí, o obxectivo é máis reducido: establecer por que cambiou a recuperación e que acción apoia a evidencia.
Un cambio repentino e un declive gradual precisan de diferentes puntos de partida
Garda unha referencia antes de axustar a máquina. Compare o mesmo grao de resina, relación de molienda, configuración de disparo, condición de molde e temperatura. Rexistrar ciclos individuais así como a media; unha recuperación ocasional moi lenta pode perturbar a produción aínda que a media pareza aceptable.
| Patrón observado | Comproba primeiro | Evidencia que paga a pena rexistrar |
|---|---|---|
| Aumento repentino despois dun cambio de material ou receita | Forma de alimentación, moída, condición de secado e configuración transferida | Lote de material, proporción de mestura, estado das partículas e rexistros de proceso antes/despois |
| Ciclos lentos intermitentes con ciclos normais entre eles | Interrupción da alimentación, puente e variación da velocidade real | Trazo de recuperación, actividade do cargador e RPM reais para os mesmos ciclos |
| A recuperación empeora gradualmente baixo un deber estable | Verifique as condicións de funcionamento e despois inspeccione o desgaste | Datos históricos de recuperación e dimensións medidas do parafuso/canón |
| Alta carga e RPM reais debaixo do comando | Accionamento da máquina, límite de par e condición térmica | RPM reais versus comandadas, tendencia de carga e alarmas da máquina |
| O problema comeza inmediatamente despois da substitución dun compoñente | Identidade da peza instalada, dimensións, xeometría e montaxe | Revisión de debuxo aprobada, compoñentes instalados e configuración de posta en servizo |
Estes patróns deciden a orde de investigación; ningún é proba por si só. Un fallo brusco con ruído, marcado ou carga anormal precisa de atención inmediata do servizo da máquina, aínda que o tempo inicialmente se asemella a un problema do proceso.
Confirme que os pellets cheguen ao parafuso continuamente
Unha tolva chea non establece que se está alimentando o parafuso. Comprobe o cargador, a corredeira de peche, o camiño do material e o arrefriamento da garganta de alimentación. Busque unha interrupción que coincida cos ciclos lentos antes de cambiar a sección de compresión ou pedir un novo parafuso.
Asahi KaseiAsaclean orientación sobre a ponte alimentación-gorxaexplica como a calor preto da zona traseira do barril pode suavizar os pellets prematuramente. Os gránulos poden aglutinarse e obstruír o paso, deixando o parafuso curto de material aínda que quede a resina por riba del.
Comproba o que cambiou na propia fonte. Merece atención unha proporción de molido diferente, máis finas ou partículas irregulares. Celanese vincula especificamente a calidade das partículas de molido con problemas de alimentación e recuperación no seuGuía de procesamento de Vectra® LCP. As súas recomendacións son específicas do material, pero proporcionan unha razón concreta para rexistrar a condición das partículas e non só o nome da resina.
Se a recuperación se deteriora despois dun cambio de molienda, compararíao cunha fonte de referencia aprobada antes de cambiar o hardware. Se o antigo comportamento de recuperación volve, a investigación do feed gañou prioridade. Ese resultado dálle á fábrica unha dirección moito mellor que a solicitude dun "parafuso máis rápido".
O secado aínda ten que cumprir os requisitos do provedor de resina. Non asumas que a humidade é a explicación de cada problema de tempo, ou que unha recuperación aceptable demostra que a resina está o suficientemente seca. A procesabilidade e a calidade da peza final necesitan controis separados.
Comprobe a velocidade real, a contrapresión e a temperatura de fusión xuntos
Ler as RPM reais, non só o punto de referencia
Se o comando non cambia pero o parafuso está xirando máis lentamente, inspeccione os límites de funcionamento da máquina e o comportamento da condución. Unha recomendación de xeometría non pode resolver unha brecha inexplicable entre a velocidade solicitada e a entregada. Grava a velocidade real durante o trazo de recuperación, especialmente onde comeza a desaceleración.
RPM tamén precisa que o diámetro do parafuso signifique moito. O nosogama de parafusos de moldaxe por inxeccióninclúe diámetros de 30 a 170 mm. A transferencia dunha configuración de velocidade de rotación entre diferentes diámetros cambia a velocidade periférica na superficie do parafuso.
Velocidade periférica, m/s = π × diámetro, mm × RPM ÷ 60.000
A 100 RPM, un parafuso de 40 mm ten unha velocidade periférica duns 0,209 m/s; un parafuso de 60 mm alcanza uns 0,314 m/s. Estes son exemplos calculados, configuracións non recomendadas ou cálculos directos da taxa de cizallamento en fusión.
Use a guía de procesamento do grao de resina real e os límites da máquina para xulgar a velocidade. O aumento das RPM só é útil se a máquina pode entregalo e a fusión resultante segue sendo aceptable.
Descubra por que se establece a contrapresión onde está
A contrapresión resiste o retroceso do parafuso durante a recuperación e afecta a forma en que se plastifica o material. Se se aumentou para corrixir un problema de mestura ou de medición, reducilo simplemente para mellorar o temporizador pode recuperar ese problema de calidade. Confirme se a presión mostrada é hidráulica ou presión plástica específica antes de comparar máquinas.
Unha recomendación universal de contrapresión é particularmente inútil. Para Vectra LCP,Celanese especifica contrapresión mínima, específica de 5-15 bar, e advirte sobre o sobreenriquecido e os danos das fibras con presión excesiva. Esa é unha orientación para Vectra, non unha configuración para copiar nun proceso PP, ABS ou PC.
Comprobe a fusión antes de aceptar a configuración máis rápida
Os puntos de referencia do barril non describen completamente a condición térmica do fundido. Siga un procedemento aprobado de medición da temperatura de fusión, verifique o sistema de calefacción e sensor e compare a calidade das pezas despois dun cambio controlado. Un tempo de recuperación máis curto con decoloración, material non fundido ou peor consistencia non é un axuste exitoso.
Cambia unha variable relevante á vez e permite que o proceso se estabilice. OGuía de solución de problemas de Vectrautiliza este mesmo enfoque por etapas. Manteña a proba dentro da xanela operativa aprobada para o material que realmente executa.
Separe unha sección de transporte desgastada dun anel de verificación con fugas
Cando as condicións de alimentación e operación son comparables pero a recuperación segue deteriorándose, o estado do parafuso e do canón merece unha inspección. Mida o diámetro exterior de voo e o orificio do cañón en posicións definidas en función do deseño ou dos límites de inspección establecidos. Inspeccione os danos na superficie, así como as dimensións.
O conxunto frontal do parafuso necesita unha proba diferente. Durante a recuperación, a válvula antirretorno permite que o fundido avance; durante a inxección, debe selar contra o fluxo hacia atrás. Unha válvula con fugas pode afectar á consistencia do disparo, pero iso non establece que a sección de plastificación do parafuso estea desgastada.


Se o peso da almofada ou do disparo tamén varía, inclúa na investigación a proba de válvula antirretorno do fabricante da máquina. O nosoGuía de selección de punta de parafusocobre o anel, o asento e as dimensións de acoplamento con máis detalle.
Non autorizaríamos a substitución completa do parafuso e do cañón só cun temporizador lento. Pola contra, un parafuso novo non debe entrar nun barril desgastado sen comprobar o axuste resultante. Solicitar un informe dimensional que identifique as posicións de medición e os límites de desgaste empregados para acadar a recomendación.
Cando ten sentido un deseño de parafuso diferente?
Unha revisión do deseño faise útil cando a xeometría actual non pode cumprir o deber previsto nunhas condicións de operación aceptables. Isto pode seguir un cambio de resina, un requisito de disparo maior ou unha xanela de recuperación dispoñible máis curta. Mantéñase separado de restaurar un proceso previamente exitoso que simplemente se deteriorou.
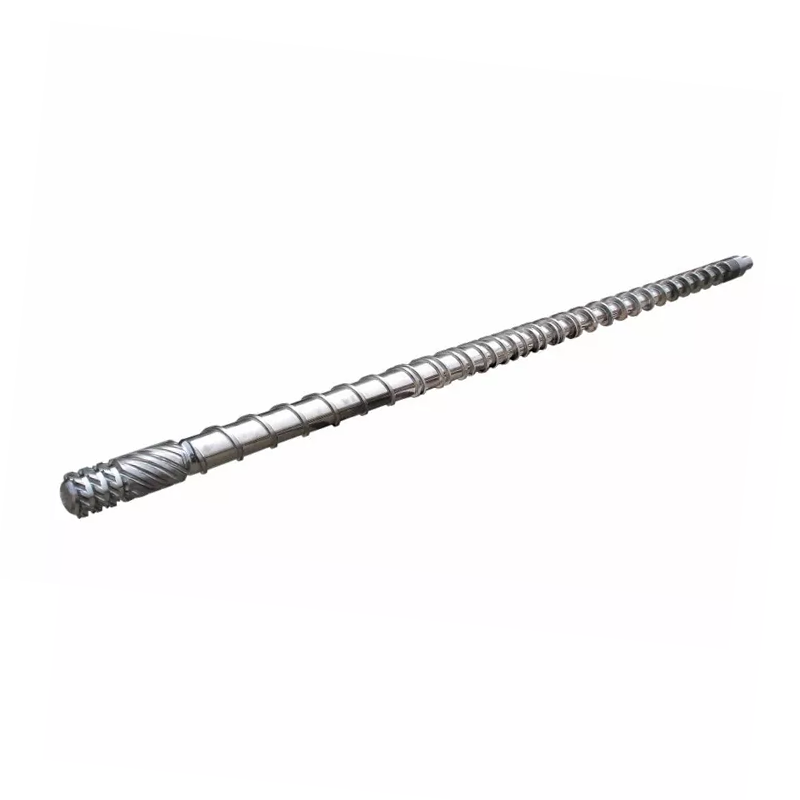
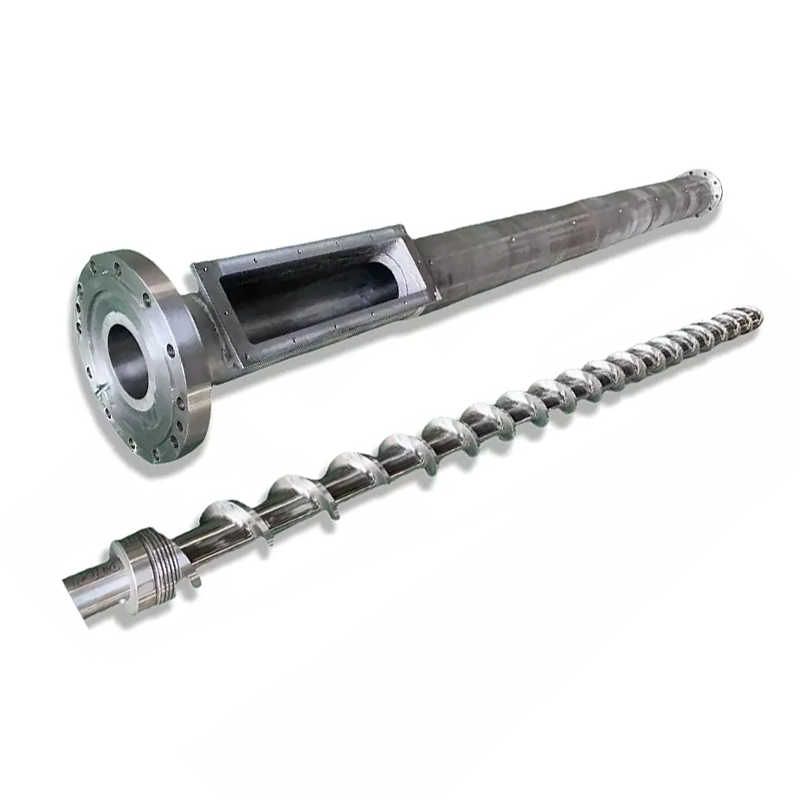
As nosas dúas familias de produtos de parafuso de inxección ilustran unha opción de deseño relevante:
| Deseño Nanhaiya | Sección de compresión | Como o usaríamos na revisión |
|---|---|---|
| Parafuso de moldeo por inxección gradual | Normalmente 40% -60% da lonxitude total do parafuso, aproximadamente o 50% na descrición do produto | Unha redución máis longa e gradual da profundidade da canle para tarefas que precisan plastificación controlada. Avaliar o comportamento exacto da resina, do disparo e da temperatura. |
| Parafuso de moldeo por inxección mutante(deseño de compresión abrupta) | Aproximadamente 5%-15% da lonxitude total do parafuso | Unha transición máis curta cunha redución máis acusada da profundidade da canle. Avaliar o deber de fusión e a uniformidade térmica antes de seleccionalo para resolver unha limitación de capacidade. |
O noso deseño gradual abrangue aplicacións, incluíndo PS, PC e ABS; a familia de compresión abrupta inclúe aplicacións como PE e PP. Estas rutas de produtos axudan a iniciar a discusión. Non substitúen o grao de resina e a revisión da máquina, especialmente con recheos, remoídos ou unha especificación de calidade esixente.

O tratamento de superficie aborda o desgaste, non unha gorxa de alimentación bloqueada
Ambas familias de produtos usan aceiro 38CrMoAlA. As súas especificacións de detalles do produto inclúen as seguintes opcións de tratamento, que pertencen á discusión de substitución cando a inspección identifica desgaste:
| Propiedade | Valor do produto-detalle | O que significa para a investigación |
|---|---|---|
| Dureza de nitruración | HV900-1100 | Especificar as superficies tratadas e os requisitos de inspección. |
| Profundidade de nitruración | 0,5-0,8 mm | Identificar o tratamento seleccionado; non deduza a vida útil só pola profundidade. |
| Dureza da aliaxe de níquel-tungsteno | HRC55-62 | Revisa a aliaxe coa resina real, o recheo e o patrón de desgaste. |
| Profundidade da capa de aliaxe | 0,8-2,0 mm | Definir as áreas reforzadas na especificación de compoñentes acordadas. |
O nosodetalles do produto parafuso gradualdescribir o reforzo de áreas vulnerables con aliaxe de níquel-tungsteno. Dende a perspectiva de fábrica, queremos que a protección proposta se corresponda co desgaste medido. Unha superficie máis cara non repara unha alimentación inadecuada nin establece que a xeometría do parafuso se adapte á resina.


Converte o diagnóstico nunha acción específica
Mantén a recomendación tan estreita como o permita a evidencia. Unha interrupción da alimentación require unha corrección do sistema de alimentación. Un comando de velocidade que a máquina non pode manter as chamadas para unha revisión da máquina. A fuga confirmada da válvula require unha avaliación da válvula e da interface. O desgaste medido do parafuso ou do barril admite a substitución de compoñentes ou unha avaliación cualificada de renovación.
Se o conxunto está en condicións aceptables pero o novo deber de produción supera a súa capacidade de plastificación práctica, envíe o informe de deseño. Nanhaiya ofrece deseño personalizado de parafusos, mecanizado e soldadura por pulverización de aliaxes. O nosoequipos de producióninclúe tornos CNC para pezas de ata 6 metros de lonxitude e mecanizado de cinco eixes para voos complexos e estruturas de bridas.

Envía o rexistro que explica o problema
- Fabricante e modelo da máquina, diámetro do parafuso, debuxo de montaxe e detalles da punta do parafuso.
- Grao de resina, carga de recheo, relación de molienda e condición das partículas.
- Tempo de recuperación por ciclo, RPM reais e comandadas, contrapresión coa súa base de presión e rexistros de carga ou alarma.
- Axuste de tiro, almofada, peso da peza e do corredor, rexistros de temperatura e xanela de recuperación dispoñible.
- Cambios xa probados, o seu efecto sobre a calidade das pezas e calquera informe de desgaste dimensional.
Para a posta en servizo, acordar a resina, o tiro, a xanela operativa e a calidade aceptable da peza. A continuación, compare a repetibilidade da recuperación e o tempo de ciclo total real. Unha proba de plastificación illada máis rápida é insuficiente se o molde de produción aínda espera ou as pezas fallan na inspección.

Necesitas unha proposta de parafuso ou barril para unha limitación de recuperación confirmada?
Envía a Nanhaiya o debuxo e o rexistro operativo, incluíndo o que cambiou e o que debe lograr a túa liña. Díganos se está a restaurar o servizo orixinal ou se está a preparar para un material ou ciclo diferente.
Envía o teu debuxo e procesa os datosVer parafusos de moldaxe por inxecciónComenta por WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Correo electrónico:info@nhyscrew.com
Teléfono:+86-13505809643| Móbil:+86-13587082002
Bloque C, Sección Oeste número 2, Avenida Xingzhou, distrito de Dinghai, cidade de Zhoushan, provincia de Zhejiang, China.
Contacta con Nanhaiya
Preguntas frecuentes
Cal é un tempo normal de recuperación do parafuso de moldaxe por inxección?
Non hai un número universal. O tempo de recuperación depende da resina, a esixencia de disparo, a xeometría do parafuso, a capacidade da máquina e a configuración de funcionamento. Compáreo co tempo dispoñible na secuencia real da máquina e cunha carreira de referencia estable usando o mesmo material e plano.
A recuperación máis rápida do parafuso sempre acurta o tempo de ciclo?
Non. Acurta o ciclo só cando a recuperación non finalizada está a atrasar a seguinte acción permitida da máquina. Se a recuperación xa remata dentro da xanela de superposición dispoñible, facelo máis rápido pode deixar o tempo total do ciclo sen cambios.
Por que o parafuso xira pero retírase moi lentamente?
Comprobe se a resina chega ao parafuso, se cambiou a contrapresión e se a velocidade real do parafuso coincide co comando. A ponte de alimentación, o molido inconsistente, as condicións do proceso e os compoñentes desgastados son posibles ramas para investigar. A rotación por si soa non proba que o parafuso estea transportando material suficiente.
Debo aumentar as RPM para corrixir a recuperación lenta?
Só despois de comprobar a alimentación, a velocidade real, a contrapresión e os límites de procesamento da resina. Xulgue calquera cambio pola calidade da fusión, a temperatura real de fusión e a repetibilidade, así como o tempo de recuperación. Non use máis velocidade para ocultar un problema de alimentación ou desgaste non resolto.
Un anel de verificación con fugas proba que todo o parafuso está desgastado?
Non. O selado de anel de verificación e o transporte de barril de parafuso son funcións diferentes. Investigue a variación da almofada ou do peso do disparo coa proba de válvulas do fabricante da máquina e use a inspección dimensional para establecer o desgaste do parafuso e do cilindro.
Que necesita Nanhaiya para avaliar un substituto?
Envíe o modelo da máquina, o diámetro e o debuxo do parafuso, o grao de resina e o recheo, os detalles de rectificado, os rexistros de recuperación reais, a configuración de velocidade e contrapresión do parafuso, rexistros de temperatura e calquera medida de desgaste. Inclúe o ciclo requirido e os criterios de calidade das pezas para que o substituto teña un posto de traballo definido.
Continúa coGuía de selección de barril de parafuso de moldaxe por inxección, ou examinar oLista de verificación de substitución da punta do parafuso e do anel de verificaciónse as probas apuntan á montaxe frontal.