Unha cita útil comeza coa formulación de PVC e a máquina instalada, non un diámetro e unha fotografía. Esta guía converte o deber do proceso, as pezas desgastadas e o obxectivo de aceptación nunha especificación de compra que unha fábrica pode fabricar.
Para PVC de alto recheo, especifique a receita completa en phr, método de alimentación, produto final, saída necesaria, rotación do parafuso, distancia entre centros, dimensións de conexión e mapa de desgaste tanto dos parafusos como dos orificios do cilindro. Seleccione nitruración, cromado ou unha capa bimetálica contra o deber de desgaste real. Aproba o método de debuxo e inspección antes de que o prezo se converta no factor decisivo.

Defina o traballo de extrusión antes de discutir o parafuso
"Parafuso dobre paralelo para PVC de alto recheo" é unha familia de produtos, non unha especificación completa. Non nos indica se a liña está a facer tubo de presión, tubo de drenaxe, perfil, chapa ou taboleiro de escuma. Tamén omite se o extrusor está a preparar o composto ou alimentar directamente un troquel de conformación.
Esas distincións cambian o deber ao longo do barril. A alimentación, a fusión, a mestura distributiva, a desvolatilización e a xeración de presión non ocorren do mesmo xeito en todas as liñas. A unidade, a caixa de cambios, a matriz posterior e o equipo de refrixeración impoñen límites que un parafuso non pode eliminar.
Vista da nosa fábrica:non aprobariamos un cambio de xeometría só a partir da porcentaxe de recheo. Primeiro preguntamos que fai ben a liña actual, onde se volve inestable e que resultado debe mellorar. Se o produto existente é aceptable e a tarefa é a substitución, conservar a xeometría comprobada pode ser máis seguro que engadir unha función de mestura agresiva sen probas.
Comeza a consulta escollendo un obxectivo: reproducir o deber orixinal, corrixir un problema de desgaste medido ou deseñar unha nova formulación e saída. A combinación dos tres nunha solicitude vaga fai que as propostas de provedores sexan imposibles de comparar.



Unha fábrica só pode deseñar arredor da formulación que recibe
Para o PVC, o "30% de recheo" non é o suficientemente preciso. Indica os ingredientes en partes por cen resinas, normalmente escritos como phr, e tamén proporciona a composición da mestura acabada se o teu sistema de control interno utiliza porcentaxes en peso. As dúas expresións non comparten o mesmo denominador.
Rexistra o grao de resina de PVC, carbonato de calcio ou outro grao de recheo, a información sobre partículas proporcionada polo produtor de recheo, o sistema estabilizador, os lubricantes, os auxiliares de procesamento, os modificadores de impacto, os pigmentos e o contido reciclado. Engade a densidade aparente e a forma de alimentación da mestura seca real. Se a planta cambia as receitas, enumere o rango de operación en lugar de enviar só a nota máis sinxela.
O resto da liña importa porque o po cheo ten que chegar aos parafusos de forma consistente. Nun sistema de battenfeld-cincinnati publicado, a ruta de dosificación de giz utilizou axitadores para evitar pontes, monitorización gravimétrica e unha xeometría de parafuso adaptada para 30 a 100 partes de giz. Ese exemplo é específico da súa liña twinEX 93-34, pero a lección de adquisición é ampla: o deseño do alimentador e o deseño do parafuso deben revisarse xuntos.
Os aditivos tamén cambian o traballo de procesamento. O traballo publicado de Arkema sobre unha formulación de pavimentos de PVC altamente cheo vincula un auxiliar de procesamento dedicado coa fusión e un procesamento de fusión consistente a niveis elevados de carbonato de calcio. É un recordatorio útil de que o mesmo phr de recheo pode comportarse de forma diferente cando cambia o paquete de resina e aditivo.

Preparando un novo proxecto de PVC de alto recheo?Envía a receita baixo un acordo de confidencialidade se é necesario, ademais do debuxo lineal e do produto de destino. Despois podemos discutir o parafuso e o canón como parte dun deber de procesamento definido.
Enviar formulación e debuxoVer o produto paralelo de PVCBloquear a rotación, a man e a interface da máquina
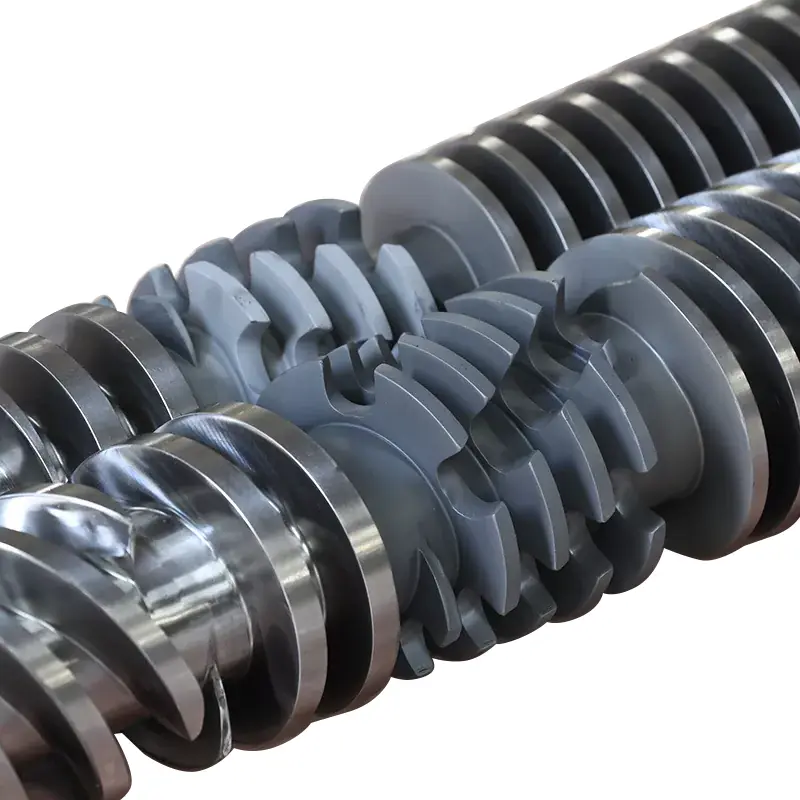
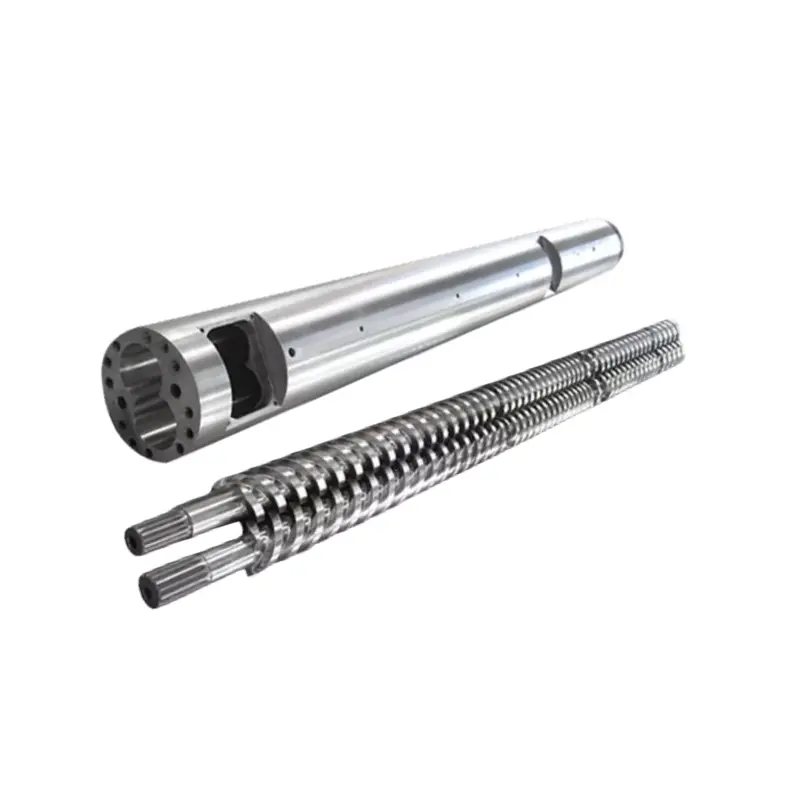
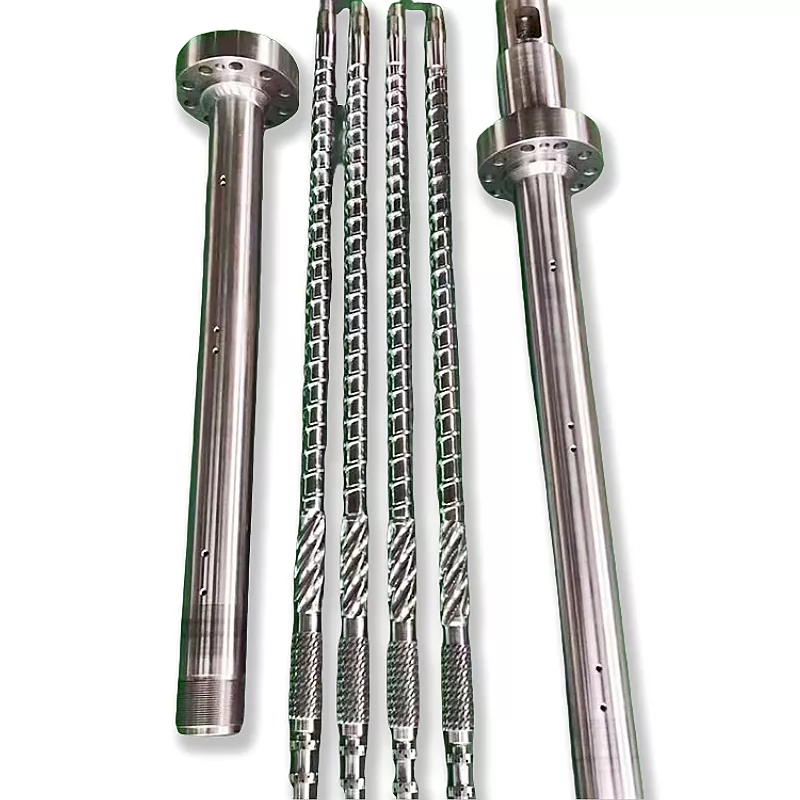
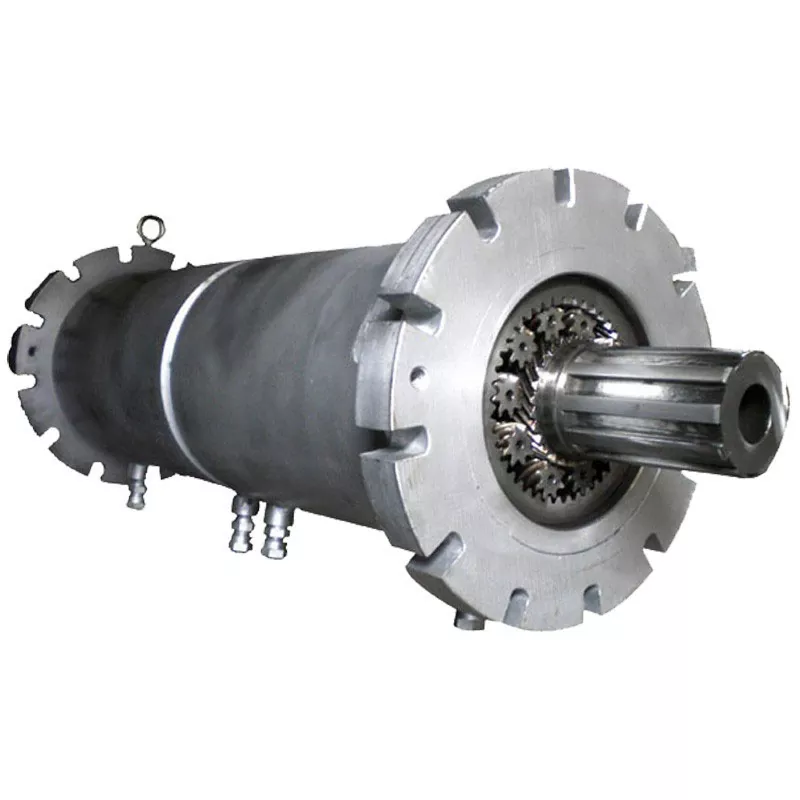
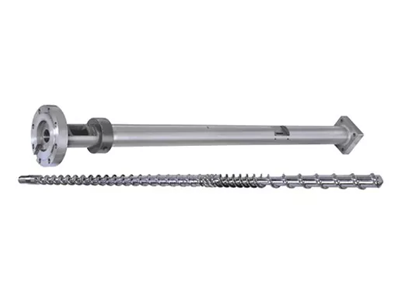
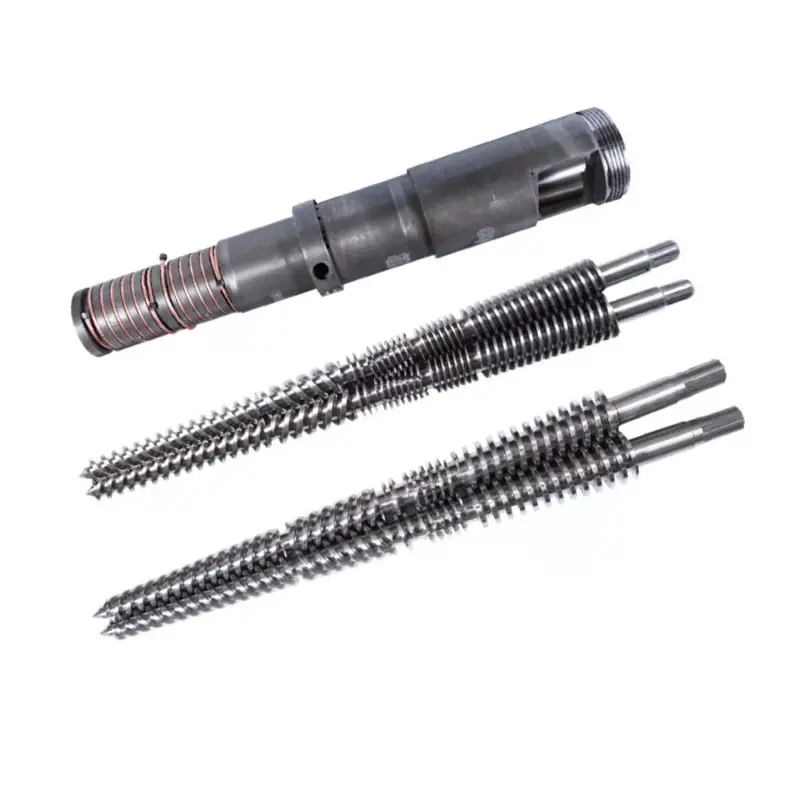
Nanhaiya ofrece ambosbarriles paralelos co-rotativos de dobre parafusoebarriles paralelos de doble rosca en sentido contrario. Son configuracións mecánicas diferentes. Un provedor non debe inferir a correcta a partir dunha foto do produto acabado de PVC.
Para a substitución, identifique a rotación do parafuso coa dirección de visualización indicada no debuxo. Inclúe a man do parafuso, as marcas de fase, a distancia entre centros, os diámetros exteriores e de raíz, a lonxitude de traballo, a conexión do eixe, os detalles de estrías ou chaves, as caras de empuxe e a xeometría do cañón en forma de oito.
A continuación, defina cada interface: abertura de alimentación, ventilación, zonas de calefacción e refrixeración, buratos de termopar, patrón de parafuso de brida, cara da caixa de cambios, placa de interruptor ou conexión de matriz, soportes e envolvente xeral de instalación. Unha pequena omisión pode impedir que un conxunto ben mecanizado se axuste á liña.
| Área | Evidencia mínima | Ambigüidade común para eliminar |
|---|---|---|
| Par de parafusos | Debuxo aprobado, identificación esquerda e dereita, rotación, manipulación, fase e conexión | Rotación indicada sen dicir a que extremo se enfronta o espectador |
| Agujeros de barril | Distancia entre centros, perfil do orificio, dimensións axiais, orificios e referencias das bridas | Un diámetro nominal de orificio usado para describir o perfil completo en forma de oito |
| Liquidación | Distancias especificadas de parafuso a barril e de parafuso a parafuso coa condición de proba | Espérase que o provedor reconstruíse a separación orixinal das pezas desgastadas |
| Interfaces | Debuxos de conexión da caixa de cambios, alimentación, ventilación, calefacción, refrixeración e matriz | Fotografías sen dimensións, datos ou especificacións de rosca |
| Control de montaxe | Números de pares, marcas de tempo, procedemento de instalación e requisitos do fabricante da máquina | Dous parafusos tratados como pezas de reposto independentes |
Cando un comprador envía só parafusos desgastados, podemos medir o que está presente, pero o desgaste xa alterou o terreo, o perfil de voo e o espazo libre. Preferimos o debuxo aprobado, os datos da máquina e as medidas de ambos os compoñentes. Non chamaremos xeometría desgastada o deseño orixinal simplemente porque é a única mostra da caixa.


Use a táboa modelo como ferramenta de selección, non unha promesa
O nosorango de dobre parafuso paraleloenumera cinco modelos comúns de 75 a 130 mm. Os rangos de saída de PVC publicados axudan ao comprador a identificar unha plataforma inicial. Non substitúen a revisión de formulación, alimentador, matriz e unidades.
| Modelo | Diámetro do parafuso | L/D | Capacidade de saída de PVC | Velocidade do parafuso | Motor de accionamento |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 ao 36 | 220 a 350 kg/h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 ao 36 | 280 a 460 kg/h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 ao 36 | 350 a 650 kg/h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 ao 36 | 500 a 800 kg/h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 ao 36 | 680 a 1.000 kg/h | 45 rpm | 132 kW |
Unha receita rica pode cambiar a alimentación a granel, o comportamento de fusión, a demanda de par, o desgaste e a presión da matriz. Por iso pedimos un rexistro de produción actual estable cando o exista. Ofrece unha referencia de tamaño moito mellor que a saída desexada só.
Para unha extrusora existente, a caixa de cambios e a interface do barril normalmente deciden o tamaño antes do catálogo. Para unha liña nova, o obxectivo de saída debe estar ligado a unha receita e un estándar de aceptación do produto con nome. Se a cotización indica kg/h sen a formulación e o produto aceptados, o número é difícil de facer cumprir.
Escolle a protección de desgaste do mapa de desgaste
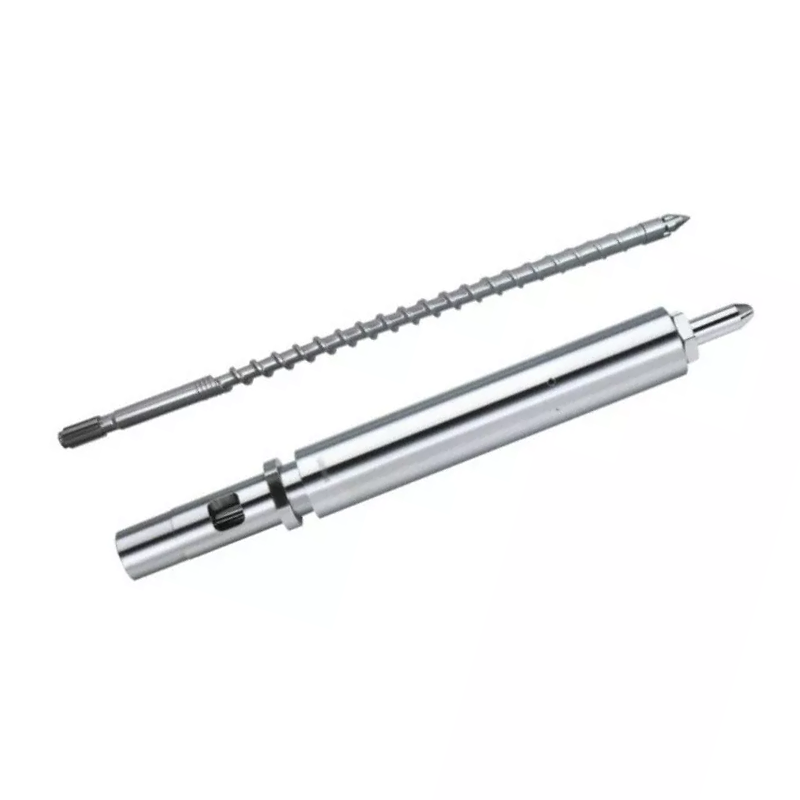
OBarril de doble rosca paralelo Nanhaiya PVCusa 38CrMoAlA como o seu material base listado e ofrece especificacións nitruradas, cromadas e bimetálicas. Son construcións diferentes. Comparalos só polo maior número de dureza é unha mala práctica de compra.
| Propiedade | Valor publicado | Pon isto na orde |
|---|---|---|
| Material base | 38CrMoAlA | Documento de compoñente, calidade de aceiro e material requirido |
| Dureza do tratamento térmico | HB260 a 320 | Lugar da proba, método e rexistro de aceptación |
| Dureza de nitruración | HV950 a 1000 | Superficie tratada, método de medición e puntos de aceptación |
| Profundidade de nitruración | 0,50 a 0,70 mm | Definición de casos e método de verificación |
| Fragilidade da nitruración | Grao 1 ou inferior | Método de proba e rexistro aplicables |
| Rugosidade | Ra0.4 | Superficie, dirección, corte e instrumento |
| Rectitud do parafuso | 0,015 mm | Datum, lonxitude medida, condición de apoio e método |
| Dureza cromada | HV 950 ou superior | Zona chapada e lugar de inspección |
| Grosor de cromo | 0,05 a 0,10 mm | Zonas de debuxo e requisito de espesor acabado |
| Dureza bimetálica | HRC60 a 65 | Área de aliaxe, identidade da capa e localización da proba |
| Profundidade bimetálica | 2,0 a 3,0 mm | Zonas protexidas e verificación de profundidade |
HV e HRC son escalas de dureza diferentes, mentres que as profundidades das capas indicadas tamén difiren moito. Unha superficie dura delgada e unha capa de aliaxe máis profunda non se poden clasificar lendo unha cela. A cotización debe identificar o compoñente, as zonas protexidas exactas, as dimensións acabadas despois do tratamento e o documento utilizado para a aceptación.
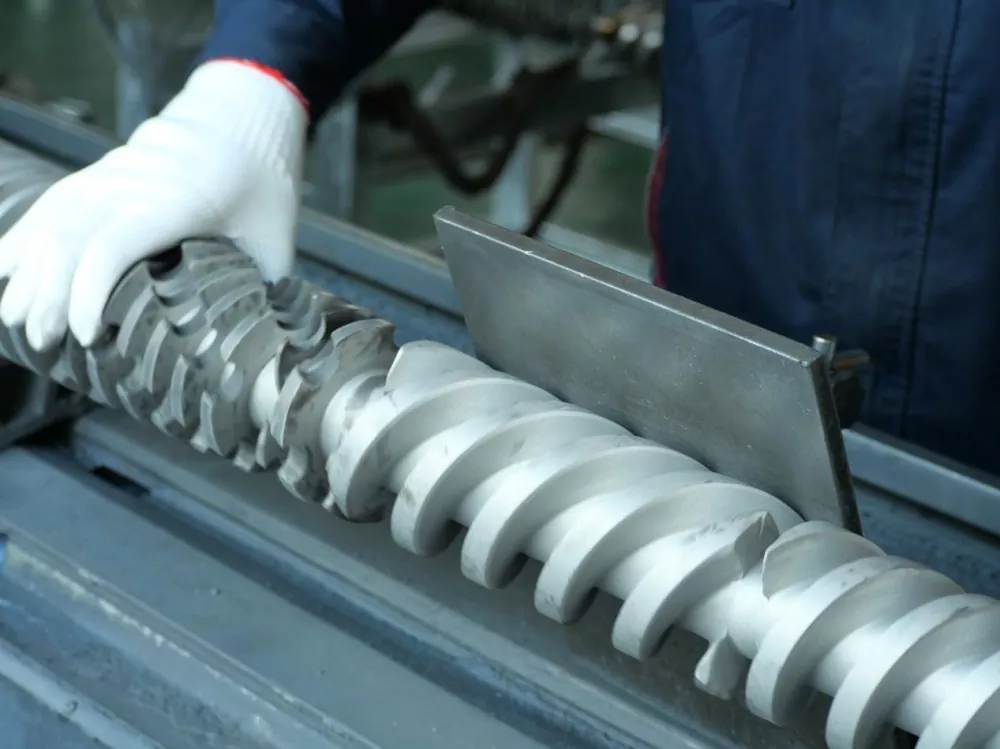
O nome de recheo tamén é insuficiente. A carga, as propiedades das partículas, a aglomeración, a contaminación reciclada e a presión local inflúen no patrón de desgaste. A guía de desgaste de Coperion para os seus equipos de composición destaca a fusión, a mestura abrasiva e a acumulación de presión como zonas moi estresadas. O principio útil para unha orde de substitución é protexer as zonas que o proceso e as medicións identifican.


Non está seguro de se a protección de nitruración ou bimetálica pertence ao RFQ?Enviar fotografías e un mapa de medidas de ambos os parafusos e do cañón. Inclúe o grao de recheo, o phr e o historial de produción para que a proposta de superficie teña un motivo definido.
Pregunta sobre material e tratamentoVexa equipos de produción NanhaiyaMida os dous parafusos e os dous orificios nas posicións indicadas
Un informe de desgaste debe mostrar onde se tomou cada valor. Limpar as pezas, permitir que alcancen unha temperatura de inspección estable, marcar o extremo de alimentación e numerar as estacións axiais. Mida os dous parafusos, os dous lóbulos do canón e a relación crítica parafuso a parafuso mediante un método acordado.
O enfoque de diagnóstico publicado por Coperion para os seus barriles ZSK e STS require barriles limpos e fríos e combina a medición de orificios coa inspección por vídeo en certos tamaños. O teu equipo e método pode diferir, pero a disciplina é sólida: a dimensión e o estado da superficie deben rexistrarse xuntos.
| Gravar | Por que pertence ao informe | Decisión que apoia |
|---|---|---|
| Mapa da estación axial | Evita que un valor mínimo ou máximo perda a súa localización | Reparación local, protección de zona ou substitución total |
| Ambos perfís de parafuso | Mostra desgaste asimétrico e preserva a identidade esquerda/dereita | Substitúe unha parte, o par ou investigue o aliñamento |
| Ambos lóbulos do canón | Revela se un parafuso novo seguiría funcionando cunha holgura excesiva | Só parafusos fronte ao conxunto de parafusos e barril combinados |
| Imaxes de superficie | Documentación de puntuación, picaduras, perdas de revestimento e depósitos de materiais | Separe o desgaste dimensional dun problema de superficie ou de limpeza |
| Tendencia de funcionamento | Conecta a condición física coa saída, carga, presión e calidade do produto | Confirme que o desgaste está a causar o problema de produción informado |
A perda de saída, a presión inestable, o superenriquecido e a mala aparencia do produto poden xustificar unha inspección, pero non proban que un parafuso estea desgastado. Compare a liña actual cunha receita de referencia estable. Comprobe a alimentación, os quentadores, os sensores, a ventilación, a restrición da matriz e o estado da unidade antes de culpar a un compoñente.
Se o canón está desgastado, instalar só parafusos novos pode deixar o espazo libre de traballo fóra do estado previsto desde o primeiro día. Preferimos perder un pedido de só parafusos que dicirlle ao comprador que as pezas novas poden restaurar un espazo libre que non medimos.
Compare as cotizacións por alcance, non pola etiqueta da aliaxe
Pon a todos os provedores na mesma folla de consulta. Se unha cotización inclúe un barril, un par de parafusos, o tratamento, os informes de inspección e a protección do envío mentres que outra enumera só "parafuso bimetálico", os prezos non son comparables.
| Liña de cotización | Definición aceptable | Motivo para devolver a cotización |
|---|---|---|
| Ámbito dos compoñentes | Parafuso esquerdo, parafuso dereito, canón, accesorios e elementos excluídos nomeados | "Un conxunto" sen factura de subministración |
| Xeometría | Revisión de debuxo e dimensións críticas listadas | Só diámetro e L/D |
| Material | Aceiro base e zonas de tratamento ou aliaxe identificadas | "Aliación Premium" sen calidade nin localización |
| Inspección | Dimensións, métodos, rexistros e puntos de aceptación acordados | "Alta precisión" sen criterios medibles |
| Proba de rendemento | Definición de receita, alimentación, matriz, xanela de saída, límites da máquina e comprobacións de produtos | Promesa de saída sen condición de proba |
| Ámbito comercial | Base de prezo, embalaxe, base de entrega, documentación e límites do servizo enumerados | Prezo unitario baixo con exclusións técnicas sen resolver |
Pídalle ao provedor que marque todas as desviacións do seu debuxo en lugar de substituír silenciosamente un requisito. Unha proposta de mellora pode ser valiosa, pero debería aparecer como unha revisión cunha razón. Iso protexe a compra, o mantemento e o fabricante cando a peza chega meses despois á máquina.


Acordar a inspección e posta en servizo antes da fabricación
O debuxo aprobado é o centro da compra. Adxunta o requisito de material, zonas de tratamento superficial, informe dimensional, método de verificación de dureza ou capa, requisitos de identificación de pares e embalaxe. Definir que documentos viaxan co envío.
Para a instalación, siga os procedementos de aliñamento, separación, calefacción e posta en marcha do fabricante da extrusora. Non forzar un par de parafusos que non pode xirar segundo o requirido polo procedemento da máquina. Investigue o axuste, a sincronización e a montaxe antes de aplicar o par motor.
Un ensaio de aceptación de produción necesita unha formulación e unha condición de alimentación nomeadas. Rexistra o rendemento real, a velocidade do parafuso, a carga do motor ou a indicación de par, a presión da cabeza, o comportamento da temperatura, o estado de ventilación e as comprobacións do produto acabado. Se o produto é de tubo ou de perfil, inclúa os criterios dimensionales e de aparencia que deciden se a saída é vendible.

Envíenos un RFQ de PVC de alto contido que poidamos elaborar
Inclúe o modelo da máquina, os detalles de debuxo, rotación e fase, receita completa en phr, grao de recheo, contido reciclado, rexistro operativo actual, obxectivo do produto e medicións de desgaste. Díganos se precisa un substituto fiel ou unha revisión documentada da xeometría.
Enviar por correo electrónico o paquete RFQComenta por WhatsAppAbre a páxina de consulta
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produtos:Parafusos xemelgos paralelos | Barriles paralelos de PVC de doble rosca | Tubos de PVC parafusos paralelos
Correo electrónico:info@nhyscrew.com
Teléfono:+86-13505809643| Móbil:+86-13587082002
Bloque C, Sección Oeste número 2, Avenida Xingzhou, distrito de Dinghai, cidade de Zhoushan, provincia de Zhejiang, China.
Información do servizo | Equipos de produción | Perfil da empresa
Preguntas frecuentes
Que información se necesita para citar un barril de parafuso paralelo de PVC de alto recheo?
Envíe o fabricante e o modelo da máquina, os debuxos existentes, a rotación do parafuso, a distancia entre centros, os detalles de conexión, a formulación completa de PVC, a carga de recheo en phr, o contido reciclado, a información sobre produtos e matrices, obxectivo de saída, rexistros operativos e medidas de pezas antigas. Indique o fracaso ou a mellora que está tentando solucionar.
Que nivel de recheo conta como PVC de alto recheo?
Non existe un limiar de compra universal. Indique cada ingrediente en partes por cen resinas e proporcione a composición da mestura final. Non substitúa phr por unha descrición vaga, como carbonato de calcio alto, porque dúas receitas que levan esa etiqueta poden crear tarefas de alimentación, fusión e desgaste diferentes.
É sempre mellor un parafuso bimetálico que un parafuso nitrurado para PVC cheo?
Non. A selección do tratamento depende das características do recheo, a carga, os contaminantes, a localización do desgaste, a xeometría e o plan de mantemento necesario. A nitruración, o cromado e as capas bimetálicas difieren na escala de dureza e na profundidade da capa, polo que compare a especificación completa en lugar dun número de dureza.
Podo escoller o tamaño do parafuso só na táboa de modelos de Nanhaiya?
Use a táboa modelo como rango inicial. O dimensionamento final debe ter en conta a formulación real, o método de alimentación, o produto, a resistencia da matriz, os límites de accionamento e a saída de aceptación. Un diámetro nominal ou capacidade de catálogo non define o deber do proceso completo.
Podo enviar parafusos desgastados como única referencia de fabricación?
Non o recomendamos. Unha mostra desgastada rexistra tanto a xeometría orixinal como os danos acumulados no servizo. Proporcione o debuxo aprobado cando estea dispoñible e, a continuación, apóiao con medidas limpas, fotografías e historial de funcionamento para que a substitución non reproduza o desgaste como deseño.
Podo substituír só os parafusos e manter o vello?
Só despois de medir os dous parafusos e os dous orificios do canón en posicións axiais definidas. Os parafusos novos que corren dentro dun barril desgastado poden preservar un espazo libre excesivo e unha saída inestable. A decisión debe seguir un informe de desgaste coincidente e os requisitos de montaxe do fabricante da máquina.
¿Nanhaiya fornece barrís paralelos dobres parafusos co-rotativos e contra-rotativos?
Si. Nanhaiya enumera produtos co-rotatorios e contra-rotatorios de barril de rosca paralela. Unha consulta de substitución debe identificar a configuración instalada, o punto de vista de rotación, a manipulación, a fase e a conexión da unidade en lugar de pedirlle ao provedor que os deduza a partir do nome do material.
Como se debe aceptar a saída despois da instalación?
Acordar a receita, o método de alimentación, a matriz, a xanela de saída, os controis de calidade do produto e os límites da máquina antes da fabricación. Durante a posta en servizo, rexistre o rendemento real, a carga, a presión, o comportamento da temperatura e a calidade do produto acabado na condición acordada. Os datos do catálogo non deben substituír unha proba de aceptación definida.
Para coñecer os principios de funcionamento, continúa co nosoguía de extrusora paralela de doble tornillo. Para unha comparación máis ampla de tipos de extrusoras, consulte oGuía de selección de extrusoras de doble rosca.