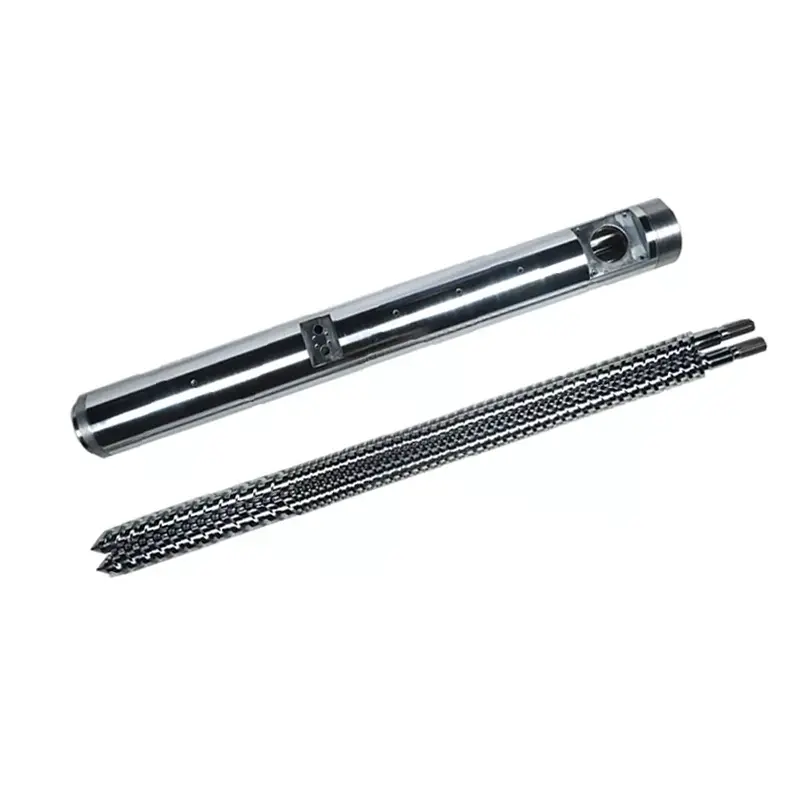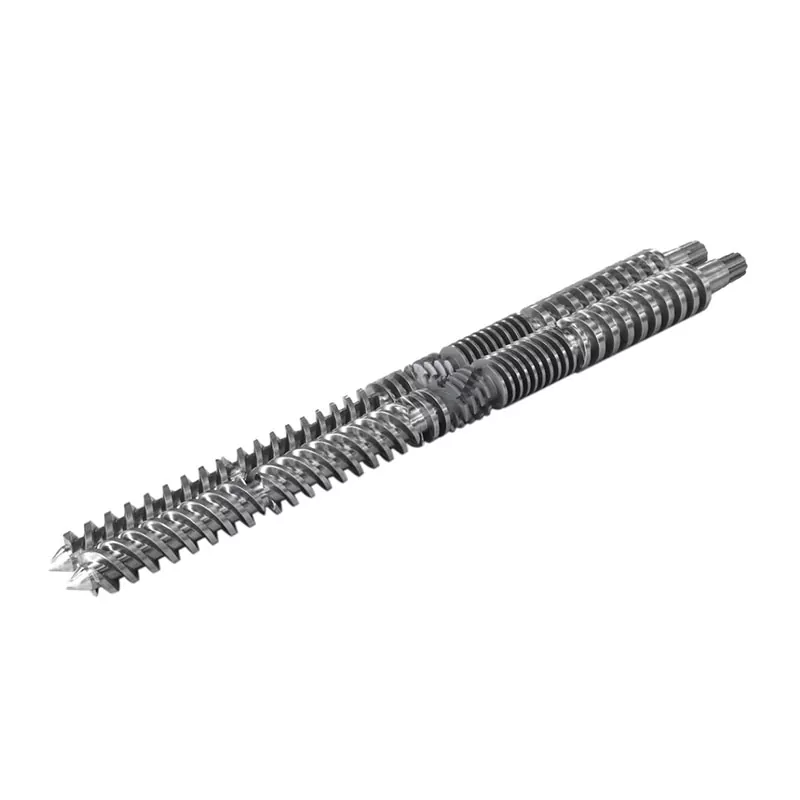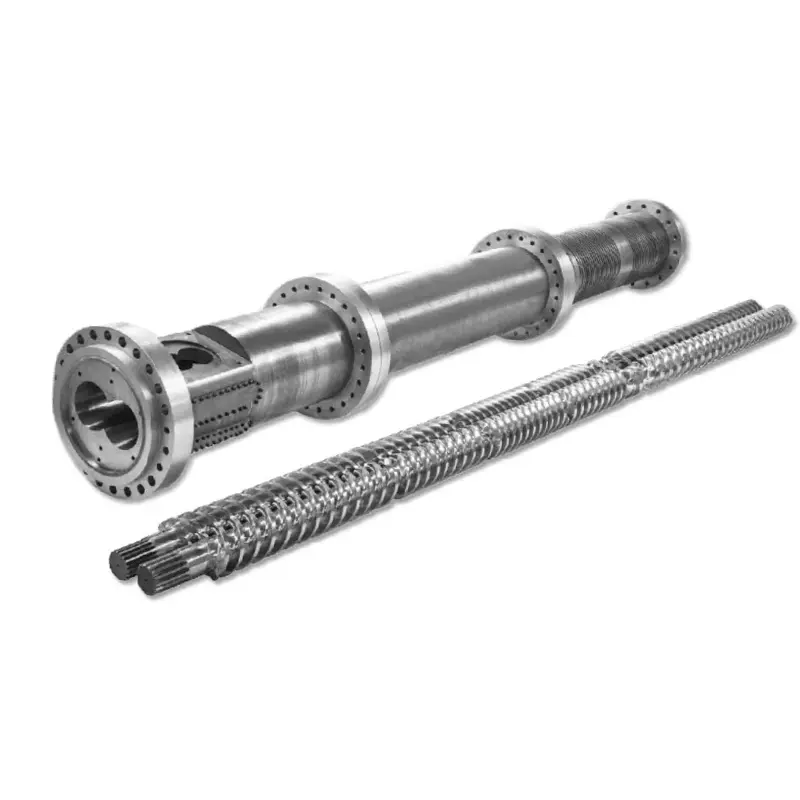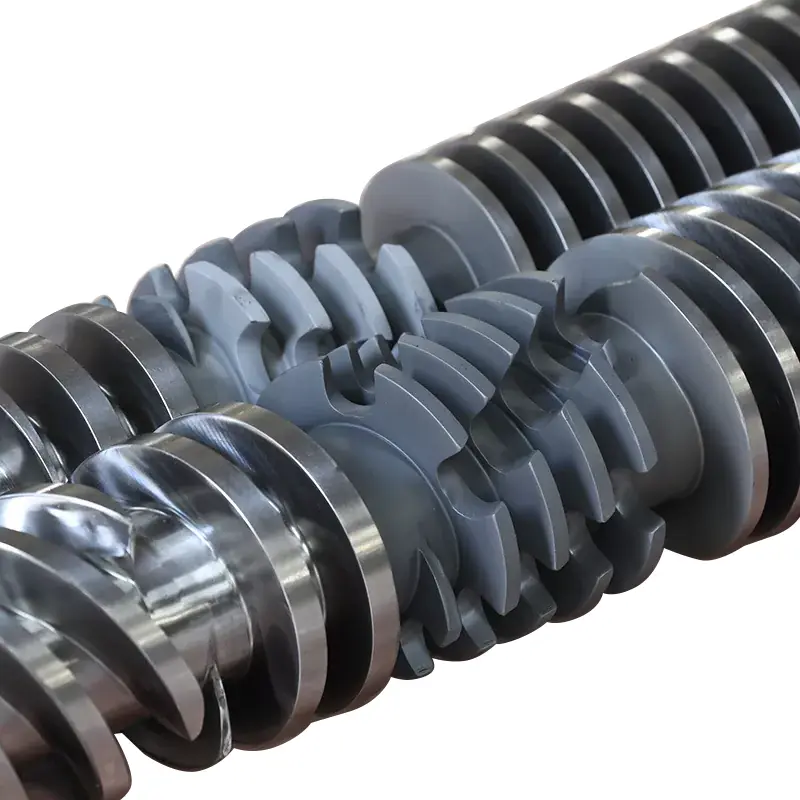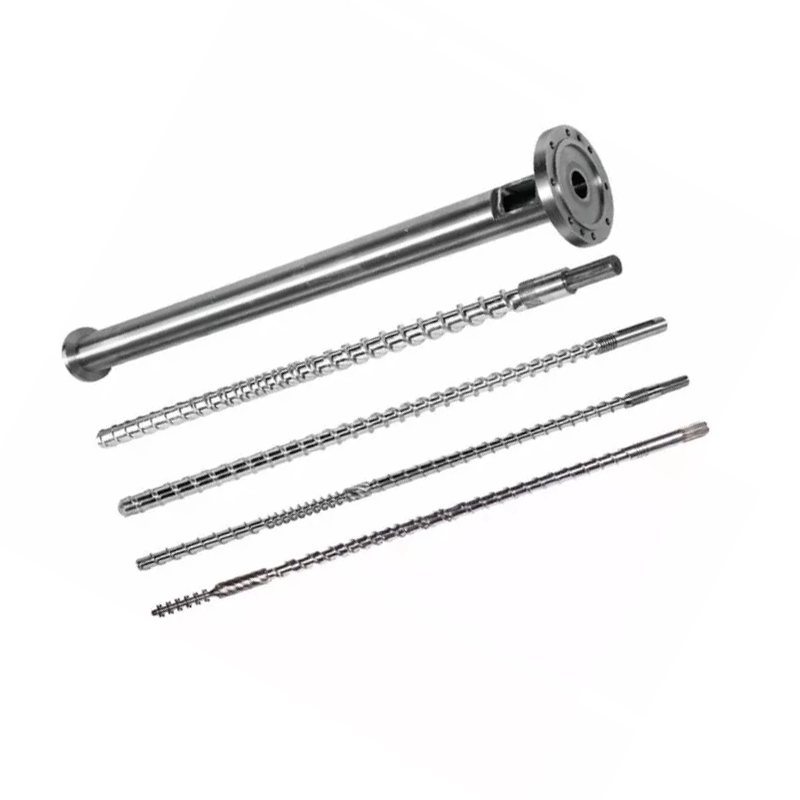
O teubarril de parafuso de moldaxe por inxeccióndecide a calidade do fundido, a consistencia do disparo e o tempo de ciclo. Abaixo: como seleccionar a xeometría e o tratamento da superficie para a súa resina, como manter o conxunto e como rastrexar un defecto ata o parafuso, o barril ou o anel de verificación en lugar de perseguilo pola configuración da máquina. Os nosos parafusos de inxección de 38CrMoAlA nitrurado levan unha capa de nitruración de 0,5-0,8 mm a 950-1050 HV, adaptados a PE, PP, PS e ABS e manexan fibra de vidro ata un 30 %. Pasado isto, ou en resinas corrosivas, o orificio necesita pulverización de aliaxe dura a 62 HRC. Se a saída caeu e os ciclos estiráronse, lea a táboa de solución de problemas antes de tocar outro punto de referencia.

Que é un barril de parafuso de moldaxe por inxección?
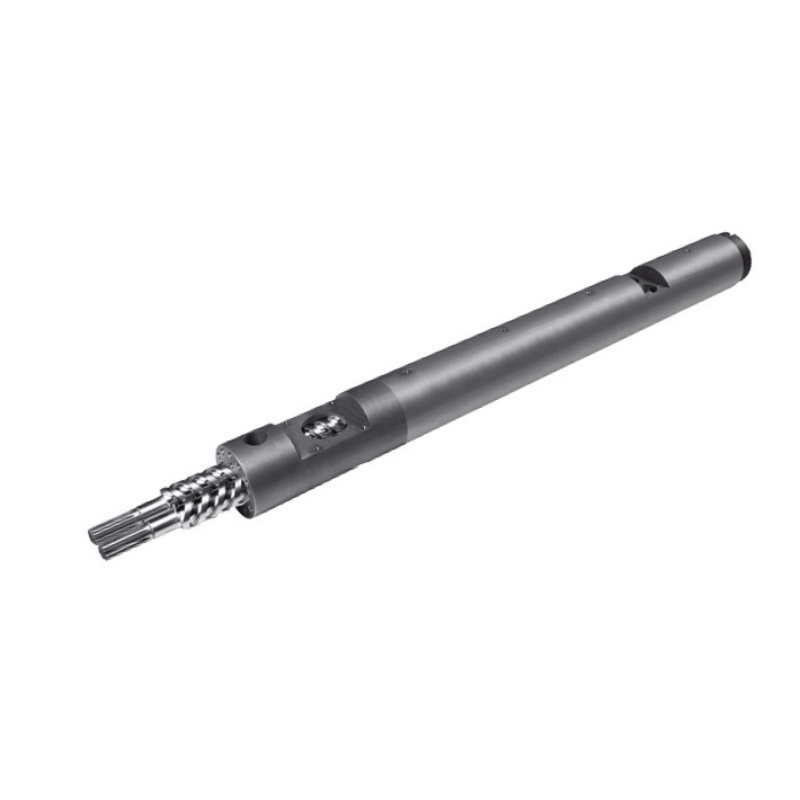
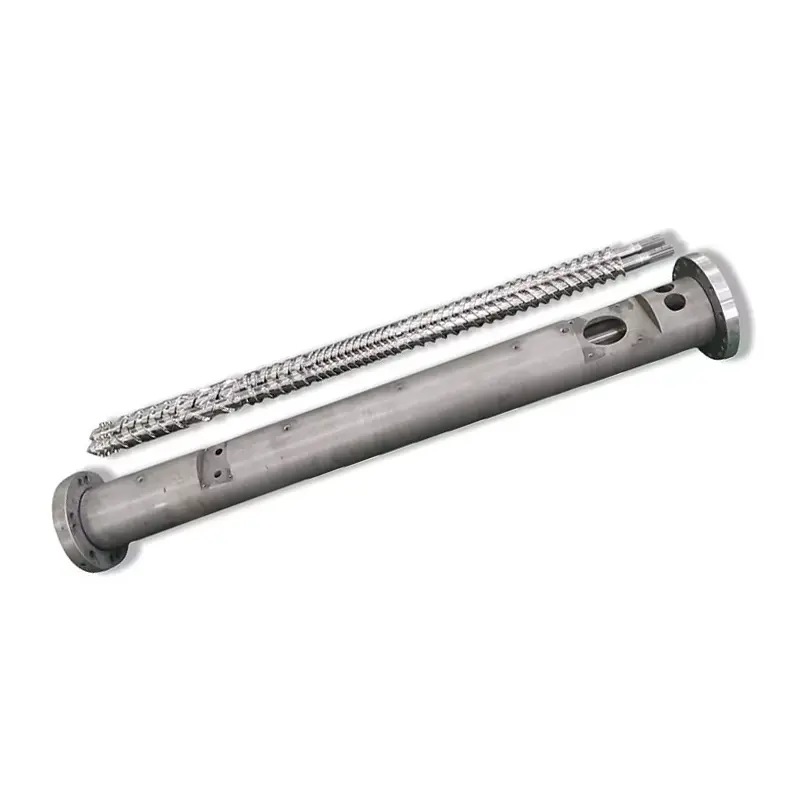
O parafuso e o barril forman a unidade de plastificación da máquina de moldeo por inxección. Xuntos, toman gránulos sólidos da tolva, fundenos, mestúranse nunha masa fundida uniforme, dosen un tiro exacto e inxectan ese tiro no molde. Cada parte que produce a túa máquina pasa por este par.
Os moldeadores substitúen as boquillas, afinan os moldes e axustan as temperaturas durante semanas antes de mirar a unidade de plastificación. Esa orde é ao revés. Cando se desgasta o parafuso ou o barril, ningún punto de consigna no controlador fai que o proceso volva.
O papel do parafuso na plastificación
O parafuso fai a maior parte da fusión, e non coas bandas do quentador. A calor do barril contribúe, pero o mecanismo de fusión dominante écalor cortante: o parafuso arrastra o polímero contra a parede do cilindro quente, e a fricción xera calor no interior do propio material. É por iso que a xeometría do parafuso cambia a temperatura de fusión aínda que os puntos de referencia non se movan.
O parafuso tamén mide o tiro. Xira para plastificarse, retrae a medida que se acumula o fundido diante da punta e despois detense. A distancia á que se retrae é o tamaño do teu disparo. Calquera fusión que se filtra cara atrás sobre os voos ou máis aló do anel de verificación corrompe esa medición.
Finalmente, o parafuso inxecta. Deixa de xirar e avanza como un émbolo, forzando a fusión a través da boquilla. Este dobre papel, xiratorio e alternativo, separa un parafuso de inxección dun parafuso de extrusión.
O papel do barril na transferencia e contención de calor
O barril é un recipiente a presión de precisión cun orificio quente. Contén presión de inxección, transfire calor das bandas ao polímero e proporciona a parede dura contra a que o parafuso corta o material.
O seu orificio debe permanecer redondo, recto e axustado dimensionalmente. Cando o orificio se desgasta de gran tamaño, o espazo libre entre o voo do parafuso e a parede do canón crece. A continuación, o derretimento bótase cara atrás sobre os voos en lugar de avanzar, e a taxa de plastificación cae.
A calefacción de barril é zonificada, normalmente alimentación, compresión e medición, cada un co seu propio controlador e termopar. Un termopar derivado nunha zona pode cociñar o material durante meses mentres a pantalla mostra normal.
Como o parafuso e o barril funcionan xuntos como un sistema
As dúas partes funcionan como un par coincidente, e o número que describe a parella éseparación radial: a metade da diferenza entre o diámetro do orificio do canón e o diámetro de voo do parafuso.
O espazo libre é pequeno polo deseño. A regra xeral do sector para un novo conxunto é de aproximadamente 0,001 polgadas de espazo libre por lado por cada polgada de diámetro do parafuso. Nun parafuso de 60 mm (uns 2,36 polgadas), que aterra preto de 0,06 mm por lado. O teu debuxo de construción é a autoridade e sempre debe ser o número co que contrastas.
Esa pequena brecha fai un verdadeiro traballo. Obriga ao polímero a cortarse contra a parede do barril en lugar de escorregar. Dobra o espazo libre e o cizallamento debilita, a fusión diminúe, a saída cae e a máquina intenta compensar coa calor que non debería necesitar.
A substitución dunha peza por si só raramente arranxa un par desgastado. Un novo parafuso dentro dun barril desgastado restaura só a metade do espazo libre perdido, e a falta de coincidencia desgasta a nova peza máis rápido do que debería.
Anatomía dun parafuso de moldeo por inxección
Un parafuso de inxección estándar divídese en tres zonas máis un conxunto de punta. Cada zona ten un traballo, e cada unha falla dun xeito que pode recoñecer.
| Zona | Profundidade da canle | Traballo | Como parece o fracaso |
|---|---|---|---|
| Alimentación | Profundo | Tomar pellets, transportalos cara adiante | Ponte, fame, alimentación errática, recuperación inconsistente |
| Compresión (transición) | Profundidade | Compacta e funde o polímero contra a parede do barril | Non se funde, mala mestura, esta zona se desgasta primeiro |
| Medición | Superficial | Homoxeneizar e bombear unha fusión consistente | Variación de tiro, picos de temperatura |
| Propina e comproba o anel | — | Selado contra refluxo durante a inxección | Deriva do tamaño do tiro, tiros curtos, perda de almofada |
Zona de alimentación
As canles profundas collen pellets da gorxa da tolva e móvenos cara adiante como sólidos. Esta zona non se derrete moito. Transmite.
Os problemas de alimentación fanse pasar por problemas de fusión. Se os gránulos se poñen na gorxa ou a sección de alimentación está demasiado quente e os gránulos se ablandan e se pegan cedo, o parafuso morre de fame. O tempo de recuperación cambia, e segue o tamaño do tiro. Comprobe o arrefriamento da garganta de alimentación antes de culpar á xeometría.
Zona de compresión (transición).
A canle faise menos profunda ao longo deste tramo. Ese pouco profundo aperta o polímero contra a parede quente do barril e xera a calor de cizallamento que fai a fusión.
A zona de compresión é onde se concentra o desgaste. Aquí alcanza o pico de presión e os recheos abrasivos moen máis duro aquí. Cando mide un parafuso desgastado, aquí é onde atopas primeiro os números.
Zona de medición
As canles pouco profundas e de profundidade constante homoxeneizan a masa fundida e bombeala cara adiante a presión constante. Esta zona determina a consistencia de tiro a tiro.
O desgaste da zona de medición aparece como variación do disparo e aumento da temperatura de fusión nos mesmos puntos de referencia. O parafuso está traballando máis para mover o mesmo material.
Punta de parafuso, anel de verificación e válvula antirretorno
O conxunto de anel de retención, ás veces chamado válvula antirretorno, merece máis atención da que recibe. Sitúase na punta do parafuso e fai un traballo: durante a inxección sela, polo que a fusión entra no molde en lugar de volver sobre o parafuso.
Cando deixa de selar, obtén unha variación de tamaño de tiro, tiros curtos e un almofada que desaparece. Os moldeadores levan semanas axustando a presión de inxección, o tempo de retención e a temperatura perseguindo isto. Nada diso funciona, porque o fundido está escapando cara atrás por un anel gastado.
Tres sinais apuntan específicamente ao anel de verificación. A almofada varía de plano a plano en lugar de manterse constante. O peso do disparo varía mentres a máquina informa da recuperación normal. E un proceso repetible de súpeto vólvese errático sen un cambio de resina ou configuración.
Parámetros de xeometría do parafuso clave
Catro números describen un parafuso de inxección. Enténdeos, e a cotización dun provedor deixará de ser unha caixa negra.
Relación L/D: definición, fórmula e valores recomendados por resina
Relación L/Dé a lonxitude de traballo do parafuso dividida polo seu diámetro exterior. Un parafuso 22 veces máis longo que ancho ten un L/D de 22:1. A fórmula é simplemente L dividida por D, e a relación escala co tamaño: un parafuso de 50 mm en 22:1 ten unha lonxitude de traballo de 1.100 mm.
L/D controla a cantidade de espazo que ten o parafuso para fundir, mesturar e homoxeneizar. Máis tempo dá máis capacidade de fusión e mellor mestura. Máis curto dá menos tempo de residencia, o que protexe as resinas sensibles á calor.
Os parafusos de inxección son máis curtos que os de extrusión. O parafuso prepara un disparo á vez en lugar de bombear continuamente e o material queda no barril entre disparos. EnMoldeo por inxección con relación L/Dpráctica, a maioría das máquinas caen entre 18:1 e 25:1, con 20:1 a 22:1 común nas máquinas de uso xeral.
As resinas sensibles á calor como o PVC favorecen o extremo máis curto, polo que o material pasa menos tempo quente. Os plásticos de enxeñería que necesitan unha fusión completa favorecen o extremo máis longo. A nosa guía de relación L/D abarca os compromisos en profundidade.
Relación de compresión: como afecta a calor de corte e a calidade da fusión
Relación de compresióncompara a profundidade da canle na zona de alimentación coa profundidade da canle na zona de medición. Un parafuso cunha canle de alimentación tres veces máis profunda que a súa canle de medición ten unha relación de compresión de 3:1.
A relación de compresión establece a forza do parafuso que traballa co material. Unha compresión máis alta significa máis cizallamento, máis calor mecánico e unha fusión máis agresiva. A menor compresión trata o polímero suavemente.
Combínao coa resina, non cunha preferencia por un número maior. As poliolefinas de baixa viscosidade precisan de cizallamento positivo para fundirse limpamente. As resinas sensibles á calor, como o PVC, o PC e o POM, degrádanse baixo o corte que o PE eliminaría. A nosa guía de relación de compresión funciona a través dos intervalos.
Profundidade de voo, ancho da canle e o seu impacto na saída
A relación de compresión é unha relación, e dous parafusos coa mesma relación poden comportarse de forma diferente. As profundidades absolutas importan.
Unha canle de medición profunda move máis material por revolución, aumentando a taxa de plastificación, pero mestúrase menos e proporciona unha fusión menos uniforme. Unha canle de medición pouco profunda mestura mellor e ofrece unha temperatura máis consistente, cunha saída por volta máis baixa.
O ancho de voo e o ángulo da hélice afectan á eficiencia do transporte e ao corte que o material ve na terra de voo. Estes son detalles de deseño que especificas describindo o teu proceso a un deseñador de parafusos, non números que debes escoller nunha táboa.
Relación entre o diámetro do parafuso e o tamaño do tiro
O diámetro do parafuso define a capacidade de disparo da máquina. Un parafuso máis grande despraza máis volume por milímetro de viaxe cara adiante, polo que ofrece un tiro máis grande.
A regra práctica é unha banda de confort, non un límite duro. Realiza un disparo que utiliza unha pequena fracción da capacidade do barril e o material permanece demasiado tempo no barril, ciclándose a través da calor e degradándose. Corre case a plena capacidade e perderás a almofada necesaria para unha embalaxe consistente.
A maioría dos moldeadores apuntan a un tiro nalgún lugar no medio do alcance útil do barril. Se a túa parte está fóra desa banda, a solución correcta é un diámetro de parafuso diferente, non unha configuración máis difícil da máquina.
Aquí está a nosa táboa de dimensións publicada, que mostra como a capacidade de disparo fai un seguimento do tamaño do parafuso e do cañón en toda a gama que construímos. Utilízao para localizar a túa máquina ou para comprobar o diámetro que che indica un provedor.
| tiro (g) | Parafuso Ø × lonxitude (mm) | Ø barril × lonxitude (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dúas cousas para ler dela. A capacidade de tiro sobe co diámetro, como esixe a física. E o diámetro exterior do canón crece con el, polo que un parafuso máis grande nunca é unha actualización gratuíta: é unha clase de tamaño de máquina diferente.
Tipos de parafusos de moldaxe por inxección: cal necesitas?
Cinco familias de parafusos cobren case todas as aplicacións de inxección. O correcto depende da túa resina e do que esixe a túa parte.
| Tipo de parafuso | Que fai | O mellor para | Debilidade |
|---|---|---|---|
| Propósito xeral (GP) | Voo único, tres zonas estándar | PE, PP, PS, ABS, a maioría das resinas de mercadorías | Xeometría de compromiso; loita con resinas esixentes |
| Barreira | O segundo voo separa o leito sólido da piscina de fusión | Mellor fusión, maior rendemento, pezas non sensibles á fusión | Custa máis; excesivo en resinas fáciles |
| Mestura/composición | Engade Maddock ou seccións de mestura de pin | Masterbatch de cor, compostos recheos, pezas sensibles ás raias | Cizalla extra; mal para resinas termosensibles |
| Ventilado (dúas etapas) | A zona de descompresión máis o porto de ventilación elimina os volátiles | Resinas higroscópicas onde o secado non é práctico | complexo; a ventilación pode babear se non coincide |
| Específico para PVC | Baixa compresión, superficies pulidas, sen puntos mortos | PVC ríxido e flexible | Construído específicamente; non un parafuso de uso xeral |
Parafuso de propósito xeral (GP): o máis común, o mellor para?
O parafuso GP é un compromiso e un bo. Funciona PE, PP, PS e ABS de forma aceptable, o que cobre a maioría das molduras de produtos básicos. Os fabricantes de máquinas envíano de serie porque é o predeterminado máis seguro cando non saben o que executará.
O compromiso cústache cando a resina se fai esixente. Un parafuso GP en nailon cheo de vidro desgasta rápido. Un parafuso GP sobre PVC ríxido degrada o material. Un parafuso GP empuxado para obter o máximo rendemento nunha parte de parede delgada ofrece unmelts. Cando algún destes describe o seu proceso, un parafuso especialmente construído paga por si só en chatarra.
Parafuso de barreira: mellor separación do fundido e homoxeneidade
Un parafuso de barreira engade un segundo voo a través da zona de fusión. Ese voo separa fisicamente os gránulos sólidos restantes do fundido xa formado e mantén os sólidos presionados contra a parede quente do barril onde continúan fundíndose.
Sen unha barreira, as partículas sólidas escóndense no interior da piscina de fusión, illadas da parede e poden sobrevivir ata a boquilla como non fundidos. Con un, a fusión remata de forma máis completa e consistente.
O beneficio é unha mellor uniformidade de fusión á mesma ou maior produción, que se mostra como menos derretidos, un control de tiro máis estrito e unha ventá de proceso máis ampla. Os moldeadores que utilicen envases de paredes delgadas, pezas ópticas ou calquera cousa que non sexan sensibles á fusión deben solicitar un polo nome.
Parafuso de mestura/composición: para materiais de masterbatch recheos e de cores
Os parafusos de mestura engaden unha sección de mestura dedicada, xeralmente preto da punta. As seccións Maddock (estriadas) forzan a fusión a través de ocos estreitos, rompendo as partículas non fundidas por cizalla. Os mesturadores de pinos dividen e recombinan o fluxo, distribuíndo a cor e o recheo.
Use un cando as rayas de cor sexan un problema de calidade, cando a dispersión do masterbatch importa ou cando a distribución do recheo impulse o rendemento da peza. A compensación engádese ao cizallamento, o que fai que as seccións de mestura sexan unha opción incorrecta para as resinas sensibles á calor que xa están preto do seu límite de degradación.
Parafuso ventilado/desgasificador: para resinas higroscópicas
Un parafuso ventilado corre dúas etapas. A primeira etapa derrete, despois a canle afonda bruscamente, baixando a presión de fusión ata preto de cero nun orificio de ventilación cortado no barril. A humidade e os volátiles escapan alí, moitas veces ao baleiro. A segunda etapa represuriza a masa fundida para a inxección.
Isto funciona para resinas higroscópicas onde o secado é pouco práctico ou pouco fiable. Tamén leva un risco: se as dúas etapas non coinciden, o derretido empuxa fóra do orificio de ventilación en lugar do gas. Un parafuso ventilado e un barril ventilado deben deseñarse xuntos, polo que se especifican como un conxunto e non se adaptan casualmente.
Deseño de parafuso específico de PVC: por que fallan os parafusos estándar co PVC
O PVC ríxido castiga un parafuso estándar de dúas formas á vez. Degrádase baixo cizallamento, liberando cloruro de hidróxeno, que logo corroe o aceiro contra o que está sentado. O dano comeza antes de que o operador vexa un defecto.
Un parafuso de PVC responde a ambas ameazas. A baixa compresión mantén a cizalla suave. As superficies pulidas e unha xeometría sen puntos mortos impiden que o material se estanque e se coce. O conxunto case sempre necesita resistencia á corrosión no tratamento da superficie, non só resistencia ao desgaste. O nosoGuía de barril de parafuso de PVCabrangue a química, e a nosabarriles cónicos de doble roscaservir PVC no lado de extrusión.
Como seleccionar o barril de parafuso correcto para a súa resina
A selección de resina determina todas as outras decisións da páxina: xeometría, aceiro e superficie. Le a táboa, despois le as notas debaixo dela, porque as notas levan as advertencias.
| Resina | L/D típico | Relación de compresión típica | Tipo de parafuso | Notas especiais |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ou barreira | Perdoando. Necesita cizallamento positivo para fundir limpamente |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Baixa viscosidade, funde facilmente. Mestura suave en HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ou barreira | Amorfo. Observa a calor cortante, as raias móstranse facilmente |
| PC e plásticos de enxeñería | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barreira ou GP, cizallamento baixo | Alta temperatura de fusión, ventá estreita. L/D máis longo, compresión suave |
| PVC ríxido | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Específico para PVC | A resistencia á corrosión non é opcional. Tempo de residencia curto |
| PVC flexible | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Específico para PVC | Máis indulgente que ríxido, aínda corrosivo |
| PET (preforma) | 20:1 – 24:1 | Medición baixa e precisa | PET fabricado específicamente | Sécalo ou degradalo. Baixo cizallamento, mínima residencia, superficies pulidas |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, corte baixo | Degrada drasticamente se se sobrequece. Control de temperatura preciso |
| Recheo de vidro / abrasivo | Por resina base | Por resina base | Tipo base + superficie dura | A xeometría segue a resina base. Osuperficieé o que cambia: ir bimetálico |
Como usar esta táboa:estes son intervalos e puntos de partida típicos publicados, non especificacións. A túa máquina, a túa nota, a túa peza e a túa saída cambian os números. Un deseñador de parafusos confirma a xeometría final contra o teu proceso real. Nunca ordenes desde unha táboa xenérica sen esa conversación.
PP e PE: semicristalino, cizallamento moderado
As poliolefinas son o caso doado. Eles toleran o cizallamento, se funden nunha ventá ampla e perdoan un parafuso GP. A compresión de moderada a maior funciona ben, porque estas resinas de baixa viscosidade necesitan cizallamento positivo para fundir limpamente en lugar de escorregar a medio fundir.
Empurra con forza a saída en paredes finas e un parafuso de barreira gaña o seu custo ao ofrecer unha fusión máis completa á mesma velocidade.
ABS e PS: amorfo, observa a calor de corte
As resinas amorfas suavizanse nun intervalo en lugar de fundirse nun punto afiado. PS funciona cunha compresión baixa porque se derrite con tanta facilidade. O ABS necesita máis coidado: amosa raias e aberturas cando se degrada, e a causa adoita ser a calor cortante.
Se as pezas do ABS aparecen raias e os teus puntos de consigna parecen correctos, sospeita dun cizallamento antes de sospeitar da secadora. Unha relación de compresión agresiva nunha resina amorfa sensible á calor produce os seus propios defectos.
PC e plásticos de enxeñería: alta temperatura, L/D máis longo
O PC, o nylon, o PBT e os seus parentes fúndense moito e degrádanse preto diso. Necesitan unha fusión completa, o que defende un L/D máis longo, pero tamén castigan o tempo de residencia, o que argumenta en contra de manter o fundido nun barril grande.
A resolución é L/D máis longa cunha compresión suave e unha toma de tamaño correcto. O tamaño da toma incorrecta no PC e o material pasa pola calor ata que se amarele, por moi bo que sexa o parafuso.
PVC ríxido e flexible: resistencia á corrosión crítica
Todo o anterior sobre PVC aplícase á selección. O PVC ríxido sitúase no extremo inferior tanto do L/D como da compresión, porque o tempo e o corte son ambos inimigos. O tratamento superficial debe resistir a corrosión, non só a abrasión, e iso cambia a elección da aliaxe dentro dun barril bimetálico.
PET e POM: baixo cizallamento, control de temperatura preciso
O PET é higroscópico. A auga no fundido hidroliza as cadeas de polímeros, reduce a viscosidade intrínseca e deixa as preformas quebradizas e turbias mentres a máquina parece que está funcionando ben. Seque a resina axeitadamente, faga un corte baixo, mantén a residencia curta e especifique as superficies pulidas para que non se formen depósitos.
O POM tolera a compresión normal pero degrada bruscamente cando se sobrequece e os seus produtos de degradación son perigosos. O control da temperatura e a disciplina do tempo de residencia importan máis que a xeometría intelixente.
Materiais recheos de vidro e abrasivos: a liña do 30%.
Aquí está a regra máis clara da páxina, e é un número, non un sentimento.Fibra de vidro ata un 30%: un conxunto de 38CrMoAlA nitrurado encárgase.Construímos e clasificamos os nosos parafusos de inxección nitrurados exactamente para iso, templados e templados, e despois nitrurados con gas nunha caixa de 0,5-0,8 mm a 950-1050 HV.
Por riba do 30% de vidro, ou con recheo mineral e retardante de chama na parte superior, a superficie ten que cambiar.A carcasa nitrurada é unha capa de difusión e o recheo abrasivo atravesa moito antes do que merece o aceiro debaixo.
É entón cando abarril de parafuso bimetálicodeixa de ser unha actualización e pasa a ser a especificación correcta: a aliaxe dura pulveriza todo o círculo ao redor da zona de desgaste do orificio, levando a dureza interior a 62 HRC. A xeometría segue a resina base. Só cambia a superficie. O nosoGuía bimetálica vs nitruradafunciona a través da lóxica de custos.
Tipos de barricas, materiais e tratamentos de superficie
O barril non falla dramáticamente. Ábrese, en silencio, e leva consigo a túa saída. O material e a superficie deciden canto tempo leva.
Barril de aceiro nitrurado estándar: aplicacións e límites
A nitruración difunde o nitróxeno na superficie do aceiro, formando unha carcasa dura. Nitruramos con gas os nosos parafusos de inxección de 38CrMoAlA a 500–560 °C, producindo unha capa de nitruración de 0,5–0,8 mm de espesor a 950–1050 HV. Isto aumenta a resistencia ao desgaste nun 30-40% sobre o aceiro non tratado.
O aceiro base é templado e revenido primeiro, o que aumenta a resistencia ao desgaste ao corte nun 50% por si só. Xuntos, eses dous pasos dan unha vida útil de aproximadamente 10.000-20.000 horas en resinas non corrosivas como PE e PP.
O seu límite é a profundidade do caso. Unha vez que a abrasión atravesa a capa nitrurada, o núcleo máis suave debaixo desgasta rapidamente. Valoramos os nosos parafusos de inxección nitrurados para compostos reforzados con fibra de vidro ata un 30 % (PA máis fibra de vidro, por exemplo). Por riba diso, ou en resinas corrosivas, a carcasa nitrurada é igualada e a superficie ten que cambiar.
Barril bimetálico: construción, custo e cando paga a pena
Un barril bimetálico mantén un corpo de aceiro aliado e funde unha aliaxe de desgaste separada no orificio. Nos nosos barriles pulverizamos aliaxe dura ao redor do círculo completo da zona de desgaste do orificio, o que leva a dureza interior a 62 HRC.
Ese é un tipo de protección diferente da nitruración. Un estuche nitrurado é unha capa de difusión medida en fraccións de milímetro. Un orificio de aliaxe pulverizado ou fundido é unha capa de metal diferente, e o recheo abrasivo ten que atravesar todo.
A aliaxe é seleccionada para a ameaza. As superficies ricas en carburo e en carburo de volframio resisten a abrasión do vidro e dos recheos minerais. As aliaxes de níquel resisten a corrosión do PVC e dos compostos retardantes de chama. Escolle a aliaxe incorrecta e pagaches por un barril bimetálico que resolve o problema incorrecto.
Paga a pena sempre que o seu alimento é abrasivo ou corrosivo. A aritmética é sinxela: se un conxunto bimetálico dura varias veces máis que un nitrurado no teu material, o prezo de compra máis alto divídese a un menor custo ao ano, antes de contar a chatarra e o tempo de inactividade que evitas.
Barril segmentado vs monolítico: flexibilidade vs precisión
Un barril monolítico (dunha peza) está mecanizado a partir dun só corpo. Mantén mellor a rectitud e a concentricidade, e é a norma para o moldeado por inxección, onde a precisión impulsa a consistencia do tiro.
Os barrís segmentados únense a partir das seccións, o que permite substituír unha sección desgastada sen desguazar todo o canón e permite que as portas de ventilación se coloquen de forma flexible. O comercio é o aliñamento: cada articulación é unha oportunidade de desalineación e as máquinas de inxección perdoan menos que as extrusoras de composto.
Base Steel e as opcións de superficie que se atopan nel
38CrMoAlAé o aceiro base do que mecanizamos os nosos parafusos de inxección, e é o estándar da industria por un motivo. A súa química de cromo-molibdeno-aluminio está deseñada para a nitruración: o aluminio forma nitruros duros e estables na carcasa mentres que o núcleo permanece resistente.
O aceiro base soporta a carga mecánica. A superficie enriba leva o desgaste, e aí é onde reside a verdadeira elección. Como afabricante de barril de parafusofornecemos a gama de superficie completa e cada un responde a unha ameaza diferente:
- Nitruración— Capa de 0,5–0,8 mm a 950–1050 HV. Resinas limpas, fibra de vidro ata un 30%.
- Revestimento bimetálico— aliaxe dura fundida arredor da zona de desgaste do orificio, perforación a 62 HRC. Deber abrasivo e corrosivo.
- Pulverización de carburo de tungsteno- para os casos de abrasión máis duros.
- Cromado- unha superficie lisa e fácil de soltar. Axuda cos cambios de cor e a adherencia, non coa abrasión intensa.
- Aceiro inoxidable- cando a resistencia á corrosión ou a pureza do material son os requisitos máis que o desgaste.
A nosa guía de materiais de barril de parafuso compara os aceiros de base na súa totalidade.
Comparación de tratamentos de superficie
| Material/tratamento | Dureza | Resistencia ao desgaste | Resistencia á corrosión | O mellor para |
|---|---|---|---|---|
| 38CrMoAlA, nitrurado | 950–1050 HV, capa de 0,5–0,8 mm | Ben | Moderado | PE, PP, PS, ABS; fibra de vidro ata un 30%. O defecto económico |
| Revestimento bimetálico | Diámetro de 62 HRC | Excelente | Ben | Recheo de vidro por encima do 30%, recheo de minerais, remolido, deber abrasivo |
| Pulverización de carburo de tungsteno | Moi alto | Excelente | Ben | Os casos de abrasión máis duros |
| Revestimento de aliaxe a base de níquel | Seleccionado por formulación | Ben | Excelente | PVC, fluoropolímeros, retardantes de chama |
| Cromado duro | Duro, moi delgado | Moderado | Ben | Liberación suave, cambios de cor máis fáciles, antiadherente |
| Aceiro inoxidable | Por grao | Moderado | Excelente | Aplicacións dirixidas á corrosión ou á pureza |
Especifique a superficie para a alimentación máis sucia que executará a liña, non a máis limpa. Especificar para o caso limpo é a forma máis común na que un novo conxunto morre cedo.
Mantemento: como obter cada hora que pode dar o conxunto
O mantemento non inverte o desgaste. Impide que engades un desgaste evitable sobre o tipo inevitable e ofrécelle os datos para planificar a substitución en lugar de reaccionar a el.
Lista de verificación de inspección de rutina
| Frecuencia | Que comprobar | Por que |
|---|---|---|
| Cada quenda | Temperatura de fusión vs normal, tempo de recuperación, consistencia do almofada, carga do motor | Estas derivan antes de que aparezan os defectos |
| Cada material ou cor cambia | Purgar completamente; inspeccione a purga para detectar manchas negras ou material degradado | As manchas significan puntos mortos ou degradación nalgún lugar |
| Mensuais | Verifique os termopares e as bandas do quentador; comprobar o arrefriamento da garganta de alimentación | Un sensor desviado cociña o material durante meses desapercibido |
| Sempre que o parafuso está fóra | Mida o diámetro exterior de voo e o diámetro interior do cañón nas posicións marcadas; inspeccionar o anel de verificación | O parafuso xa está fóra. Dez minutos de medición son datos gratuítos |
| Polo menos anualmente (deber abrasivo ou corrosivo) | Tiro planificado: medición do desgaste total, comprobación do aliñamento, rexistro das lecturas | Os conxuntos de recheo, PVC e remoído desgastan moito máis rápido que a resina limpa |
Procedemento de purga adecuado ao cambiar resinas ou cores
Purgue antes de cada parada e cada cambio, sen excepcións para os días de moito traballo. O material que se deixa arrefriar dentro do barril degrádase, cócese nas superficies e volve máis tarde como motas negras na parte do cliente.
Use un composto de purga comercial para os cambios de cor, para as paradas e antes de cambiar a un polímero sensible á calor. Virgin PE ou PP xestiona as transicións rutineiras entre materiais compatibles. As resinas de alta temperatura, como PC e PMMA, aguantan máis e necesitan unha purga máis agresiva.
Purgue antes de apagar, non só antes de comezar. O que deixas nun barril de refrixeración convértese no problema que loitas na próxima posta en marcha.
Como medir a separación do parafuso ao barril
Esta é a medida que converte a opinión en realidade, e a maioría das tendas sáltana.
- Tire e limpa o parafuso.Quente, con ferramentas de latón ou cobre. Nunca raspadores de aceiro, que cortan a superficie tratada da que depende o parafuso.
- Marcar posicións de mediciónao longo da lonxitude de traballo: alimentación, transición e dosificación como mínimo.
- Medir o DO de voocun micrómetro exterior en cada posición, tomando lecturas en varios puntos ao redor da circunferencia para detectar o desgaste irregular.
- Medir o diámetro interior do barrilcun calibre de perforación en posicións e profundidades coincidentes.
- Calcular a separación radial:restar voo OD do orificio ID e dividir por dous.
- Compara co debuxo de construcióne rexistra cada lectura coa data e as horas de execución.
Interprete o resultado contra a autorización orixinal, non contra un número universal. Unha regra de tenda útil: cando o espazo libre creceu ata aproximadamente o dobre do valor de construción ou cando a produción caeu notablemente á mesma velocidade do parafuso, comeza a planificar a substitución. A nosa guía de medición paso a paso cobre o método con todo detalle.
Programa de limpeza e tipos de compostos de purga
Relaciona o composto co traballo. Purgas mecánicas (sen abrasivos) para fregar con alta viscosidade. As purgas químicas atacan o material degradado e o carbono. As purgas espumosas se expanden ata alcanzar puntos mortos que o fluxo laminar perde.
Os intervalos de limpeza profunda dependen da resina. Os polímeros de alta temperatura constrúen carbono máis rápido e necesitan purgas profundas máis frecuentes. Sexa cal sexa o que fagas, mantén o intervalo nun horario en lugar de esperar a que as manchas negras o programen.
Cando reparar vs cando substituír
Compare o custo por ano de servizo, non as dúas etiquetas de prezo. Unha reconstrución que custa a metade pero que devolve un terzo dos anos é a opción cara disfrazada.
Reparación inclínase á dereitacando o desgaste é dimensional e moderado, o metal base é bo, esta é a primeira reconstrución e a xeometría aínda se adapta á túa resina.
A substitución inclínase á dereitacando a corrosión penetrou profundamente, cando o parafuso xa foi reconstruído antes, cando o seu material cambiou e a antiga xeometría xa non encaixa, ou cando o conxunto é un tamaño común cuxo prezo de substitución se sitúa preto da cotización de reparación.
A nosa guía de reparación e substitución expón a táboa de decisións completa.
Almacenamento e manexo adecuados dos barriles de parafuso de reposición
Un xogo de recambio só é útil se é recto e limpo cando o necesitas. Almacene os parafusos horizontalmente con apoio ao longo da lonxitude, nunca apoiándose na punta. Recúbreos contra a ferruxe, manténos cubertos e mantén a folla de especificacións e as cifras de dureza medida coa peza.
A estratexia de rotación do conxunto de reposiciónvale máis que calquera taxa rápida, e case ningún provedor che dirá isto. Compre o recambio antes de que falle o conxunto actual. Executa o novo conxunto, envía o antigo para reconstruír mentres continúa a produción e mantén o conxunto reconstruído no andel como recambio.
Agora tes unha rotación sen tempo de inactividade non planificado e todas as substitucións futuras ocorren na túa axenda en lugar de ás 2 a.m. do sábado. A estratexia custa un conxunto de capital circulante e o reembolsa a primeira vez que non se produce unha avaría.
É o proceso ou a máquina? Unha porta de decisión
Aquí está a sección que ningún competidor escribe, e aforrarache máis tempo que o resto desta guía xuntos.
Cando aparece un defecto de moldura, a maioría dos equipos buscan a configuración da máquina. Temperatura, contrapresión, velocidade de inxección, tempo de retención. Ás veces é certo. Pero cando se usa a unidade de plastificación, ningunha configuración recupera o proceso e as semanas desaparecen nunha procura que nunca podería ter éxito.
Executa esta porta antes de tocar outro punto de referencia.
1. Cambiou algo?Novo lote de resina, novo colorante, nova relación de molienda, novo molde, unha configuración que alguén axustou? Se si, persegue o cambio. Este é un problema de proceso ata que se demostre o contrario.
2. O defecto apareceu de súpeto ou pasou varias semanas?Puntos repentinos dun cambio ou un compoñente roto. Puntos graduales de desgaste. O desgaste non chega da noite para a mañá.
3. A almofada é consistente plano a plano?Un almofada inconsistente é o anel de cheques que fala. Inspeccionalo antes de nada.
4. Baixou a saída á mesma velocidade do parafuso, ou estendeuse o tempo de recuperación?Ambos apuntan ao espazo libre, o que significa desgaste do parafuso ou do cañón. A configuración non pode restaurar a autorización perdida.
5. A temperatura de fusión está a subir en puntos de referencia sen cambios?O parafuso está xerando calor de cizallamento adicional, xeralmente porque está a traballar máis contra un espazo desgastado.
6. Volven as manchas negras despois de cada limpeza?O material está aloxado nun punto morto. Nun conxunto máis antigo, ese punto morto adoita estar desgastado e alberga unha fusión degradada.
Tres ou máis respostas "si" nas preguntas 3 a 6 significan que a máquina está dicindo que a unidade de plastificación está usada. Deixa de sintonizar. Tire do parafuso e mídeo.
A medición leva unha hora. Perseguir un defecto mecánico a través da configuración leva semanas, e nunca converxe, porque a resposta nunca estivo no controlador.
Guía de solución de problemas coa táboa de causas raíz
Cada defecto inferior pode proceder do proceso ou do desgaste mecánico. A táboa pon o nomeparafuso e canóncausa raíz, porque esa é a metade que todos os demais deixan fóra.
| Problema | Síntoma | Causa raíz do parafuso / barril | Acción correctora |
|---|---|---|---|
| Raias negras / marcas de queimadura | Mochas ou raias escuras na parte; peor despois dunha parada | Material degradado aloxado no espazo desgastado ou nun punto morto; perforación marcada; superficie do parafuso danada | Purga profunda. Se volven manchas, tire e inspeccione. Comprobe a puntuación e a autorización desgastada. Substitúeo se o conxunto está albergando material |
| Tamaño de disparo inconsistente / disparos curtos | Deriva do peso do tiro; a almofada varía de plano a plano | Comprobar que o anel non está selado(máis común); voos desgastados que deixan que o derretido se escape cara atrás; calibre do barril sobredimensionado | Inspeccione primeiro o anel de verificación. A continuación, mida a separación. A configuración non arranxará unha válvula antirretorno con fugas |
| Aumento da temperatura de fusión | Temperatura de fusión real por riba dos puntos de referencia; decoloración do material | Cizallamento excesivo por relación de compresión incorrecta; espazo desgastado facendo que o parafuso traballe máis; termopar derivado | Verificar termopares. Comprobe a velocidade do parafuso e a contrapresión. Se a xeometría é incorrecta para a resina, o parafuso é a solución |
| Recuperación lenta / plastificación prolongada | O tempo de recuperación esténdese; o tempo de ciclo medra | A holgura desgastada reduce a eficiencia do bombeo; cuestión da sección de alimentación; xeometría incorrecta para a resina | Comprobe primeiro o arrefriamento da garganta de alimentación e a alimentación de pellets. A continuación, mida a distancia contra o debuxo |
| Aumento da carga do motor/contrapresión | Amperios do motor subindo a saída constante; alarmas de par | Arrastrando o parafuso no orificio (desalineación, parafuso dobrado); corte excesivo; resistencia de construción de materiais degradados | Comprobe o aliñamento e a rectitud dos parafusos. Un parafuso dobrado desgasta un lado do orificio e tamén destruirá un barril novo |
| Degradación/decoloración do material | Amarelelamento, esparcemento, fraxilidade, cheiro | Tempo de residencia demasiado longo (disparo demasiado pequeno para o barril); corte demasiado agresivo; puntos mortos que suxeitan material | Comprobe a relación entre tamaño de disparo e capacidade de barril. Reducir o corte. En resinas sensibles á calor, un parafuso de menor compresión pode ser a única solución real |
| Desfunde/partículas sólidas en parte | Mochas duras; defectos similares ás lentes; puntos débiles | Capacidade de fusión insuficiente: L/D demasiado curto, compresión incorrecta, saída empuxada máis alá do que pode derreter o parafuso ou espazo desgastado | Reducir a saída ou actualizar a un parafuso de barreira. Se o conxunto está desgastado, ningunha configuración recupera a fusión |
| Rayas de cor / mala dispersión | Cor desigual; masterbatch non se dispersa | Sen sección de mestura; parafuso desgastado mesturando mal; parafuso incorrecto para un composto cheo ou coloreado | Especifique unha sección de mestura (Maddock ou pin). Confirme primeiro que o parafuso non estea simplemente desgastado |
Estrías negras ou marcas de queimadura
O polímero degradado está aloxándose nalgún lugar e rompéndose en anacos. Os escondites clásicos son un desgaste libre, un orificio marcado, un anel de verificación danado e calquera punto morto onde o fluxo se estanque.
Purga profunda primeiro. Se as manchas volven despois dunha purga exhaustiva, o material non é simplemente un residuo. Está a ser fabricado continuamente por un punto da túa máquina, e tes que tirar do parafuso e atopalo.
Tamaño de disparo inconsistente ou planos curtos
Comprobe o anel antes de tocar unha configuración. Cando a válvula antirretorno deixa de selar, o fundido escapa cara atrás durante a inxección e o disparo que a máquina pensou medir non é o disparo que recibe o molde.
O agasallo é o coxín. Un proceso consistente mantén unha almofada estable. Cando o almofada vaga de plano a plano, a fusión vai a un lugar que non debería.
A temperatura de fusión aumenta ou demasiado alta
Mida a fusión real cunha sonda en lugar de confiar nos puntos de referencia. Se a fusión real está moi por riba das zonas, a calor extra procede da cizalla, non das bandas.
A calor de cizallamento aumenta cando a compresión é demasiado agresiva para a resina, cando a velocidade do parafuso é demasiado alta, cando a contrapresión é excesiva e cando un parafuso desgastado ten que traballar máis para mover o mesmo material.
Recuperación lenta do parafuso / longo tempo de plastificación
Comeza na tolva. Os gránulos de ponte, unha gorxa de alimentación superenriquecida e un arrefriamento inadecuado da alimentación fan que o parafuso se recupere de fame e que se estire, e ningún deles é un defecto do parafuso.
Se a alimentación é saudable e a recuperación aínda é lenta, mida a separación. Un parafuso que perdeu a súa eficiencia de bombeo para levarse tarda máis en cubrir o mesmo tiro e o tempo de ciclo reflicteo.
Aumento da carga do motor ou contrapresión
O aumento dos amperios a saída constante significa que algo está resistindo. Un parafuso dobrado que arrastra o orificio é o caso perigoso: desgasta un lado do canón e un novo parafuso instalado contra esa desalineación desgasta da mesma forma no mesmo horario.
Comproba a rectitud e o aliñamento antes de pedir calquera cousa. O desgaste do orificio dun lado é a pegada dixital.
Degradación ou decoloración do material
Dominan dúas causas: o material está demasiado quente ou estivo demasiado quente. O segundo é o que a xente bota de menos.
Un tiro que é demasiado pequeno para que as follas do barril se derritan ciclo tras ciclo, cociñando suavemente ata que se amarele. Ningún deseño de parafuso soluciona un disparo de tamaño inferior nun cañón de gran tamaño. Corrixa o diámetro do parafuso ou move o traballo a unha máquina máis pequena.
Como pedir un barril de parafuso de recambio
Ningún competidor cobre isto, e é a peza que realmente necesitan os compradores. Tanto se solicitas ao OEM como a un independentefábrica de barriles de parafuso, a mesma información impulsa a cotización.
Dimensións e especificacións que debe proporcionar
- Marca e modelo da máquina.Unha foto da placa de identificación é suficiente para confirmar as dimensións de montaxe e do extremo da unidade.
- Diámetro do parafuso e relación L/D,a partir dun debuxo ou medido directamente.
- A resina, con contido de recheo.Isto impulsa o aceiro base e o tratamento da superficie máis que calquera outra cousa da lista.
- Tamaño do tiro e ciclo do obxectivo,polo que a xeometría pódese optimizar en lugar de copiarse.
- Un debuxo, ou unha mostra gastada.Calquera cousa funciona. Pódese medir unha parte desgastada e reconstruír a xeometría completa.
- Que saíu mal a última vez.Envía o patrón de desgaste xunto coa peza. A perda de dimensións suave di abrasión. Pitting di corrosión. O desgaste unilateral indica o aliñamento, que un novo parafuso non arranxará.
Ese último artigo é o que os compradores esquecen, e é o que impide que compre unha copia fiel dun fallo.
OEM-Match vs deseño personalizado: pros e contras
Unha coincidencia OEMreproduce a xeometría orixinal. É a chamada correcta cando o parafuso orixinal se adaptou ao teu proceso e simplemente se desgastou. Previsible, verificable contra o debuxo, sen reválida de proceso.
Un deseño personalizadocambia a xeometría para adaptala ao que realmente executas hoxe. É a chamada correcta cando o proceso se moveu e o parafuso non: engadiches o remoido, cambiaches a un grao de cheo, cambiaches os obxectivos de saída ou o parafuso orixinal nunca manexou ben a túa resina.
O pedido dunha partida OEM cando o proceso cambiou reproduce o problema no aceiro novo. Pedir un deseño personalizado cando o orixinal estaba ben engade custo e reválida para nada. O patrón de desgaste indica en que situación estás.
Que esperar ao comprar en China
O tempo de entrega depende da xeometría, do tratamento da superficie e de se existe un debuxo. Pídeo por escrito co teu presuposto, e pregunta en que arranca o reloxo: confirmación do debuxo ou orde de compra. Non son a mesma data, e a diferenza adoita ser dunha semana.
Tres cousas que valen a pena precisar antes de comprometerse:
- Cando comeza a produción.A enxeñaría inversa dunha mostra desgastada engade tempo antes de cortar un só chip. Un debuxo elimina ese paso.
- O que engade o tratamento superficial.A superficie bimetálica e a pulverización de carburo son pasos do proceso separados coa súa propia cola.
- Frete marítimo, por separado.Non está no prazo de fabricación, e é o número que sorprende aos compradores por primeira vez.
A nosa propia cotización é transparente por deseño: damos un custo estimado que abarca o produto, o envío e o mantemento en curso, polo que non hai nada que descubrir máis tarde. Recibes esa cotización en 12 horas.
Planifique o tempo de entrega coa rotación de conxuntos de reposición descrita anteriormente. Un conxunto solicitado a partir dun rexistro de desgaste envíase na túa programación. Un conxunto encargado dunha avaría embarca contra o reloxo, por vía aérea, a un prezo que ninguén lle gusta explicar.
Criterios de Aceptación de Calidade e Puntos de Inspección
Estes son os controis que separan un provedor real dun barato. Pídeos por escrito antes de facer o pedido e verifícaos cando chegue o conxunto:
- Diámetro exterior en varios puntos ao longo de cada voo
- Diámetro de orificio e cilindricidade
- Dureza superficial como avalor medido(HV ou HRC), non unha especificación do catálogo
- Profundidade da caixa nitrurada ou profundidade da capa de aliaxe nun orificio bimetálico
- Concentricidade e rectitud
- Rugosidade da superficie (Ra)
- Calidade de aceiro base, confirmada
A dureza e a profundidade da caixa son as dúas que máis importan, e as dúas que máis adoitan baixar tranquilamente. Unha capa de nitruración a 950-1050 HV e 0,5-0,8 mm de profundidade é unha especificación á que podes solicitar un provedor. "Nitrurado" por si só non o é.
Se unha cotización cae drasticamente por debaixo das outras, pregúntalle que é o aceiro e que profundidade é o tratamento. Aí é case sempre onde se esconde a diferenza, e págasa ao principio.
A nosa guía de compras completa atópase na guía de pedidos de barril de parafuso personalizado.
Necesitas un recambio ou un tambor de parafuso de inxección personalizado? Envía o modelo, debuxo ou mostra desgastada da túa máquina. Cotizamos en 12 horas.
Obter unha cotización de Screw BarrelPreguntas frecuentes
P: Canto tempo dura un barril de parafuso de moldaxe por inxección?
R: En resinas non corrosivas como o PE e o PP, os nosos parafusos de inxección de 38CrMoAlA nitrurados teñen unha duración aproximada de 10.000 a 20.000 horas. Os compostos recheos de vidro, o PVC e o remoído pesado reducen isto e ata que punto depende do contido e da saída do recheo. Non corres o reloxo e espera: mide. Comprobe o diámetro exterior do voo e o ID do orificio contra o debuxo de construción polo menos unha vez ao ano no traballo abrasivo e rexistre a tendencia. A tendencia, non unha cifra de horas, indica cando pedir o seguinte conxunto.
P: Cal é a separación estándar entre un parafuso e o barril?
R: Non hai unha única figura, porque as escalas de separación teñen un diámetro de parafuso. A regra xeral do sector para un novo conxunto é de aproximadamente 0,001 polgadas de xogo radial por lado por cada polgada de diámetro do parafuso, polo que un parafuso de 60 mm cae preto de 0,06 mm por lado. O teu debuxo de construción é a autoridade. Como límite de servizo práctico, cando o espazo libre medido creceu ata aproximadamente o dobre do valor de construción ou a produción caeu notablemente á mesma velocidade do parafuso, planifique a substitución.
P: Podo usar un parafuso para varias resinas diferentes?
R: Dentro dunha familia, si. Un parafuso de uso xeral manexa PE, PP, PS e ABS de forma aceptable, polo que os fabricantes de máquinas o envían de serie. Entre as familias, non. Un parafuso GP sobre PVC ríxido degrada o material e corroe o aceiro. Un parafuso GP en nailon cheo de vidro desgasta rapidamente. E un parafuso do tamaño dun volume de tiro non pode servir para un traballo que utiliza unha pequena fracción do barril sen cociñar o material. Se as túas resinas abranguen eses ocos, necesitas máis dun parafuso ou un parafuso deseñado para o caso máis difícil.
P: Como podo saber se o meu parafuso de moldaxe por inxección está desgastado?
R: A máquina diche primeiro e o micrómetro confírmao. Observa a baixada de saída á mesma velocidade do parafuso, o estiramento do tempo de recuperación, o aumento da temperatura de fusión en puntos de referencia sen cambios, as manchas negras que regresan despois da limpeza e a deriva do tamaño do disparo. Calquera deses xustifica tirar do parafuso. A continuación, mida o diámetro exterior de voo cun micrómetro e o diámetro interior cun calibre de perforación, en posicións coincidentes, e compare o xogo radial co debuxo. Os síntomas suxiren; a medición confirma.
P: Que é un barril de parafuso bimetálico e cando o necesito?
R: Un barril bimetálico mantén un corpo de aliaxe de aceiro e funde unha aliaxe de desgaste máis dura no orificio. Nos nosos barriles pulverizamos aliaxe dura todo o círculo ao redor da zona de desgaste do orificio, levando a dureza interior a 62 HRC. A liña é fácil de debuxar:fibra de vidro ata un 30% funciona ben nun conxunto 38CrMoAlA nitrurado. Por encima do 30% de vidro, con recheo mineral ou retardante de chama, ou sobre resina corrosiva, vai bimetálico. A caixa nitrurada é unha capa de difusión de 0,5 a 0,8 mm, e o recheo pesado atravesa ela moito antes de que se remate o aceiro debaixo.
P: O deseño do parafuso afecta a calidade das pezas na moldaxe por inxección?
R: Directamente, e máis que a maioría das opcións de proceso. A xeometría do parafuso determina o grao de fusión do material, a uniformidade da temperatura de fusión, a dispersión da cor e do recheo e a coherencia da toma. Os non fundidos, as raias, a abertura, a degradación e a variación do disparo remóntanse ao deseño do parafuso ou ao desgaste do parafuso polo menos tantas veces como se remontan ao controlador. Cando un defecto resiste cada cambio de configuración que fai, a xeometría ou o desgaste adoitan ser a razón.
P: Cal é a diferenza entre un parafuso de inxección e un parafuso de extrusión?
R: Un parafuso de extrusión xira continuamente e as bombas se funden sen parar. Un parafuso de inxección fai dous traballos: xira para plastificar un tiro, despois deixa de xirar e avanza como un émbolo para inxectalo. Esa acción de vaivén é o motivo polo que os parafusos de inxección levan un anel de verificación na punta, e polo que teñen relacións L/D máis curtas, normalmente de 18:1 a 25:1, que os parafusos de extrusión. O material tamén se sitúa nun barril de inxección entre disparos, o que fai que o tempo de residencia e o tamaño dos disparos sexan críticos.
P: Un fabricante de barril de parafuso pode copiar o meu parafuso sen debuxo?
R: Si. Envíe a parte desgastada e pódese medir e reconstruír a xeometría: diámetro, relación de aspecto, profundidade da canle e dimensións de axuste no extremo da unidade. Mantemos os parafusos de inxección a ±0,001 mm. Unha advertencia que vale a pena indicar: un parafuso desgastado mide máis pequeno do que saíu de fábrica, polo que a substitución debe construírse segundo o propósito do deseño orixinal e non coas dimensións desgastadas. Envía o patrón de desgaste xunto coa peza e o novo parafuso especifícase contra o fallo en lugar de herdalo.
Conclusión
Tres ideas levan toda a guía.
A selección segue a resina.A xeometría (L/D, relación de compresión, tipo de parafuso) coincide coa forma en que se funde o polímero. O tratamento de superficie coincide coa sucia que está a túa alimentación. As resinas limpas funcionan felizmente sobre 38CrMoAlA nitrurado. As alimentacións abrasivas e corrosivas necesitan un orificio bimetálico, e especificar a caixa limpa é a forma máis común de que un novo conxunto morre cedo.
O mantemento compra anos e os datos compran a planificación.Purgue antes de cada parada, limpa con latón en lugar de aceiro e mida a holgura cada vez que se saia o parafuso. Un rexistro de desgaste vira como "está desgastado?" en "cando cruzará a liña?", que é a diferenza entre un cambio planificado e un peche.
Diagnosticar a máquina antes de sintonizar o proceso.Cando a produción cae, os ciclos estiran, o almofada vaga ou as manchas volven despois da limpeza, a unidade de plastificación está a falar. A configuración non pode restaurar a autorización perdida nin volver selar un anel de verificación desgastado. Tire do parafuso e mídeo.
Nanhaiya construíu parafusos e barrís durante máis de vinte anos e atende a máis de 500 clientes en todo o mundo. Os nosos parafusos de inxección están mecanizados a partir de 38CrMoAlA, templado e templado, despois nitrurado con gas a 500-560 °C ata unha caixa de 0,5-0,8 mm a 950-1050 HV, mantido cunha tolerancia de ±0,001 mm e clasificado para 10.000 000 horas de resina non corrosiva. Cando a alimentación é máis dura, pulverizamos aliaxe dura todo o círculo arredor da zona de desgaste do orificio e levamos a dureza interior a 62 HRC.
Antes de realizar o pedido, os nosos enxeñeiros traballan contigo nos parámetros: diámetro, relación de aspecto, profundidade da canle do parafuso e a elección do material entre 38CrMoAlA e unha aliaxe dúplex. Esa consulta é gratuíta e a cotización que segue inclúe o produto, o envío e o custo de mantemento previsto, polo que despois non aparece nada que non estivese na páxina.
Despois da entrega, os nosos técnicos apoian a instalación e a posta en servizo, a garantía dura ata o contrato (xeralmente un a dous anos) e calquera problema posvenda recibe unha resposta en 24 horas e unha solución en 48.
Envíanos o teu modelo de máquina, a resina e o problema que intentas resolver. Terá unha especificación e un presuposto nun prazo de doce horas.
Cóntanos a túa máquina, a túa resina e o que fallou a última vez. Especificaremos o conxunto que o corrixe, non o que o repite.
Póñase en contacto con Nanhaiya para solicitar unha cotización