Extrusoras de parafusos cónicos e paralelos: con que comparamos?
Que é unha extrusora de parafusos cónicos?
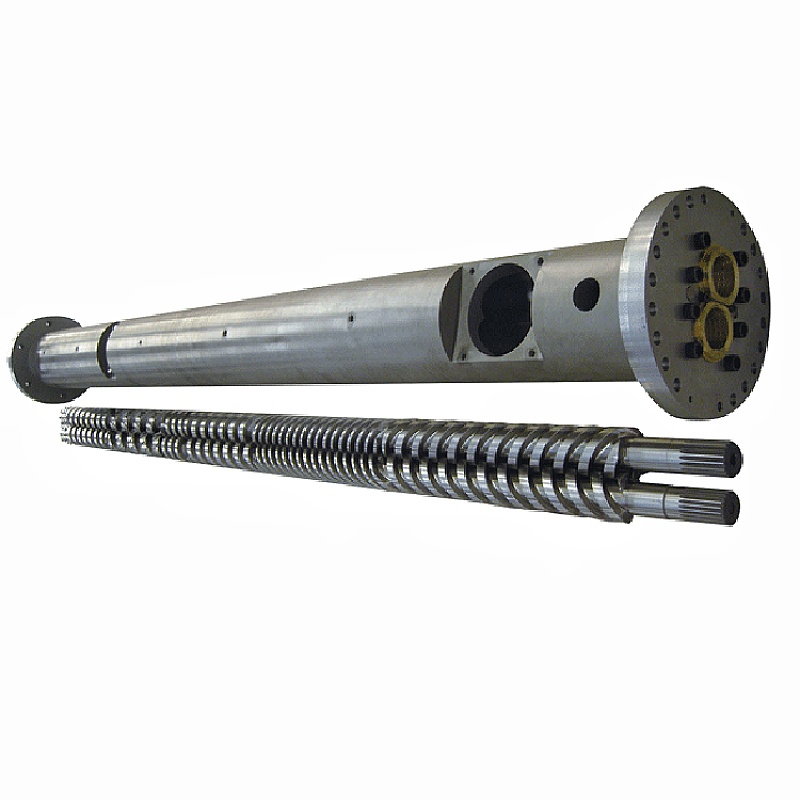
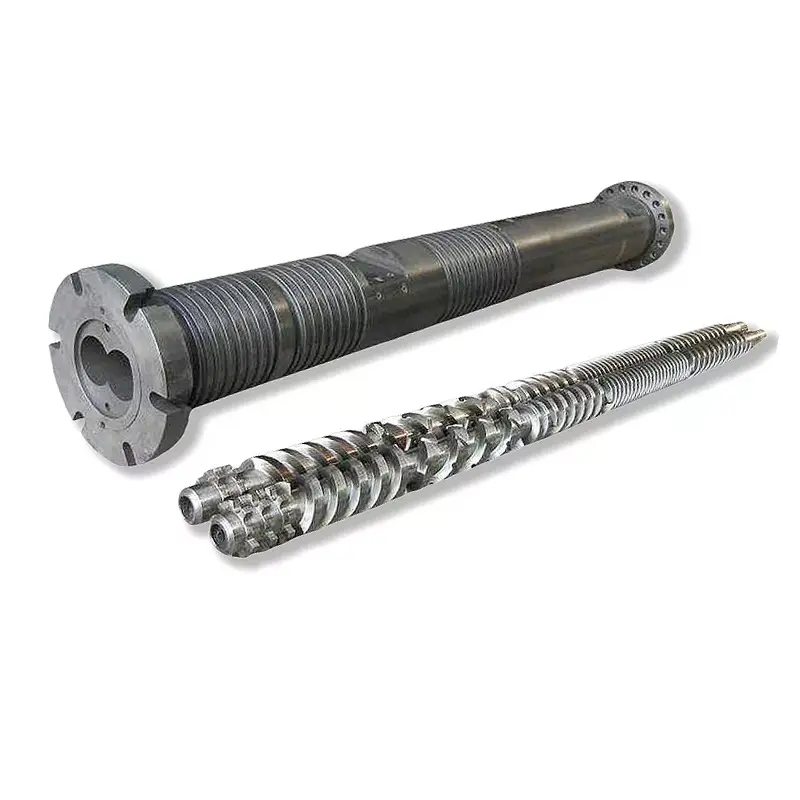
Unha extrusora de parafusos cónicos ten parafusos cuxo diámetro exterior cambia ao longo da lonxitude de procesamento. No arranxo de PVC convencional que se comenta aquí, o extremo de alimentación é máis grande e o extremo de descarga é máis pequeno. Unha descrición como "extrusora de parafuso cónico" aínda deixa por confirmar a dirección de rotación, a disposición de engranaxe e a aplicación.
Que é unha extrusora paralela de dobre parafuso?
Unha extrusora de parafusos paralelos ten eixes de parafuso paralelos e un diámetro exterior nominal constante ao longo da sección de procesamento. A xeometría da canle aínda pode cambiar. A palabra "paralelo" non indica se os parafusos xiran xuntos ou en direccións opostas, nin se a máquina está destinada á mestura ou á extrusión directa do produto.
Nastaj e Wilczyński distinguen a extrusión de dobre parafuso co-rotativa e contra-rotativa na súaInvestigación de 2024 sobre a ampliación da extrusión contra-rotativa. A súa discusión identifica o procesamento de po de PVC como unha importante aplicación de rotación inversa. Esa distinción de procesos é o punto de partida para unha comparación significativa.
Manter consistente a tarefa de compra
Para a extrusión de mestura en seco de PVC, compare as configuracións cónicas e paralelas relevantes cos mesmos requisitos do produto. Non transfira un reclamo de composición co-rotativa de alta velocidade a unha máquina de tubos contra-rotatorio simplemente porque ambos teñen parafusos paralelos. Se a súa tarefa é a produción composta, use o noso máis amploguía de selección de material e sistema de extrusiónpara establecer o proceso primeiro.
Para unha nova liña, o provedor da máquina debe definir toda a configuración de funcionamento. Para os compoñentes de substitución, comezamos coa máquina instalada e os seus debuxos. Unha cita de parafuso e barril non pode establecer por si só se é adecuada unha arquitectura de máquina diferente.
Como difieren a xeometría, a distancia entre centros e os tamaños do modelo
A distinción xeométrica útil é onde o material ten espazo e onde debe caber o conxunto. Na disposición cónica convencional, o diámetro e a separación dos eixes do parafuso varían ao longo da lonxitude de procesamento. Nunha disposición paralela, os eixes permanecen paralelos. Ningunha das dúas descricións especifica a profundidade da canle, a compresión local, a holgura de traballo ou a presión total.
Un par de diámetro non é unha clasificación de capacidade
O nosogama de barril cónico de dobre roscalista pares incluíndo Φ65/Φ132 e Φ80/Φ156. Antes de realizar o pedido, confirme cales son os extremos que identifica o debuxo e a duración do procesamento asociado. Non lea o segundo número como un diámetro de tubo ou unha relación lonxitude-diámetro. L/D é adimensional; un diámetro leva unha unidade de lonxitude.
OTubo de PVC parafuso paralelolistas de páxinas de Φ45 a Φ150 mm e L/D 32 a 38, con personalización. Estas son as opcións publicadas dese produto. Non establecen un tamaño cónico equivalente nin un rango de saída universal.
Inclúe a unidade e a disposición de apoio
Solicitaríamos o deseño de saída da caixa de cambios, os detalles da conexión e o sobre operativo permitido xunto co debuxo da unidade de procesamento. O espazo de rodamento ou un diámetro de extremo de alimentación maior non é un substituto para unha especificación verificada de par, velocidade e empuxe. Compara propostas completas en lugar de inferir a capacidade mecánica dunha fotografía.


Extrusora de parafuso cónico vs paralelo: unha comparación similar
Ambas configuracións merecen unha avaliación cando se propoñen para o mesmo traballo de PVC. As súas vantaxes potenciais só se fan útiles despois de que o provedor identifique o perfil real do parafuso, a disposición da alimentación, a condución e as condicións de funcionamento. Usaríamos a seguinte táboa para comparar propostas, en lugar de outorgar un gañador universal para cada fila.
| Decisión | Configuración cónica | Configuración paralela | Evidencia a solicitar |
|---|---|---|---|
| Inxesta de material | Comprobe a xeometría do extremo de alimentación e a inxestión utilizable coa mestura de po prevista. | Comprobe a apertura de alimentación, o perfil da canle e o sistema de alimentación para a mesma mestura. | Forma de alimentación, densidade aparente e rexistro estable da taxa de alimentación. |
| Fusión e historia térmica | Avalía a xeometría cambiante con control de velocidade, recheo e temperatura. | Avaliar a lonxitude de procesamento seleccionada e a xeometría da canle local. | Material definido, xanela de proceso e resultados do produto acabado. |
| Ventilación | Confirme a posición de ventilación e as condicións do proceso necesarias alí. | Confirme a posición de ventilación e o deber de aumento de presión augas abaixo. | Observacións de proba e condicións acordadas do sistema de ventilación. |
| Presión e carga de accionamento | Use os límites reais da unidade e da unidade de procesamento. | Use os límites reais da unidade e da unidade de procesamento. | Sobre de funcionamento aprobado polo provedor e deber de matriz. |
| Rango de saída | Confirme a saída aceptada nos tamaños de produto requiridos. | Confirme a saída aceptada cos mesmos límites de calidade. | Puntos de produción mínimos e máximos estables. |
| Enerxía | Mida o punto de operación candidato. | Mida o punto de operación candidato. | kWh por kg aceptado, cun límite e período de tempo establecidos. |
| Desgaste e substitución | Inspeccionar as pezas de acoplamento e as condicións de axuste permitidas. | Inspeccione os dous parafusos e os dous orificios do canón. | Mapa de desgaste posicionado e alcance de substitución. |
| Investimento | Inclúe a instalación, os auxiliares e a gama de produción necesaria. | Incluír o mesmo alcance do proxecto. | Presupostos detallados con exclusións e condicións de aceptación equivalentes. |
No abstracto da súacomparación de extrusión paralela e cónica, S. Seifert avalía a configuración, o tempo de residencia e o corte fronte aos usos finais do PVC. Iso admite unha comparación específica do proceso; non proporciona un corte universal de tamaño de tubo nin unha porcentaxe de aforro de enerxía para unha nova compra.
Como a súa formulación de PVC cambia a decisión
Comeza a especificación co que entra na máquina e o que debe saír da matriz. "PVC ríxido" é demasiado amplo para comparar dúas propostas. Solicitaríamos o grao de resina, o tipo de recheo e a carga, o sistema estabilizador e de lubricación, o contido reciclado, a forma de alimentación e o método de preparación. Grave a revisión da receita para que o ensaio e a cita describan o mesmo material.
Mantén explícitas as unidades de composición
Unha carga en phr significa partes por cen partes de resina, non por cento en peso do composto enteiro. Como exemplo de composición sinxela, 100 partes en masa de resina máis 50 partes de recheo, sen outros ingredientes, contén 50 ÷ 150 = 33,3 % de recheo en masa total. Engadir outros ingredientes cambia esa porcentaxe. Esta aritmética non establece unha carga segura para ningunha das dúas máquinas.
Pregunta como se avaliará a consistencia da alimentación. Un cambio na densidade aparente ou na preparación do alimento debe rexistrarse en lugar de ocultarse detrás dun nome de polímero inalterado. Se un provedor recomenda unha xeometría diferente, esixe unha explicación vinculada ao estado do material identificado e á tarefa de produción.
Define unha ventá de fusión e ventilación útil
Nastaj e Wilczyńskiestudo de extrusión contra-rotativatrata a temperatura, o desenvolvemento da fusión e o rendemento como obxectivos de escalado acoplados. Tamén describe os fluxos de fugas nos sistemas de engranaxe. Polo tanto, non deduciríamos o proceso completo a partir dun volume de canle baleiro, nin especificaríamos a velocidade do parafuso sen ter en conta o desenvolvemento do material ao longo da unidade.
Acordar que lecturas de presión e de temperatura do material se realizarán, onde se tomarán e como se asociarán as mostras de produtos a esas lecturas. Só os puntos de referencia do barril non proporcionan ese rexistro. Unha xanela de funcionamento útil identifica as condicións polas que pasa o produto necesario, non só onde a máquina segue funcionando.
Use probas de produtos dentro do seu alcance real
ASTM D2152-23aborda a adecuación da fusión en tubos de PVC ríxido e accesorios moldeados por inmersión en acetona. As súas limitacións publicadas din que non pode distinguir a degradación térmica da fusión adecuada e non substitúe outras probas físicas ou químicas. Non é un certificado global de calidade do produto. Calquera proba de disolvente aplicable pertence a persoal cualificado e os controis de seguridade requiridos.
Para un proxecto relevante de tubos a presión de PVC-U de parede sólida,ISO 1452-2:2009especifica as características do tubo e os parámetros de proba asociados. Non selecciona a xeometría do parafuso. Acorda o estándar de produto aplicable, a edición e os requisitos do mercado antes de decidir o que constitúe a saída aceptada.
Dimensiona a extrusora arredor da saída vendible
O obxectivo de produción debe vir da programación do produto. Pediríamos o rango de saída requirido, non só o tubo máis grande ou o número de catálogo máis alto. Unha liña que cumpre cun punto de alto rendemento aínda pode necesitar unha revisión separada para produtos máis pequenos, operación máis lenta ou unha formulación diferente.
Traduce a velocidade da liña en fluxo de masa
Para un produto continuo, multiplica a masa real por metro pola velocidade da liña e converte minutos en horas. Use o peso especificado do produto ou unha medida verificada. Non asumir unha densidade xenérica ou un grosor de parede ao calcular unha esixencia de compra real.
Caudal de produto necesario (kg/h) = masa por metro (kg/m) × velocidade da liña (m/min) × 60
Para un tubo ilustrativo que pesa 2,0 kg/m a 3,0 m/min, o obxectivo é 360 kg/h. A 4,0 m/min, o mesmo produto necesita 480 kg/h. Estes son as entradas de planificación asumidas, non os resultados do ensaio de Nanhaiya. Ningún cálculo nos indica se unha determinada máquina cónica ou paralela cumprirá o requisito de calidade.
Comprobe o resto da liña
Revise a mestura e a preparación da alimentación augas arriba, despois a calibración, o arrefriamento, o transporte e o corte augas abaixo. Solicitar aos provedores de equipos responsables que confirmen os puntos de produción propostos. Se unha sección de refrixeración existente só admite a velocidade actual do produto, aprobar máis saída da extrusora non aproba unha velocidade de liña maior.
O deber de presión tamén pertence á comparación. Cambiar o produto ou matriz pode cambiar a tarefa da máquina aínda que o kg/h desexado se manteña. Rexistre os lugares de ferramentas e de medición con cada punto de produción para que a declaración de capacidade siga sendo interpretable.
Comparar unha gama de produción
Precisamos a configuración que pode demostrar a gama requirida cun produto aceptable e, a continuación, compararíamos os seus custos. Non engada unha porcentaxe de seguridade arbitraria e chame á máquina seleccionada. Calquera capacidade de reserva debe corresponder a un produto, deber ou requisito operativo futuro definido que o provedor revise.
Compare a enerxía, o desgaste e o custo total de funcionamento
A clasificación do motor é unha especificación de capacidade, non unha factura de enerxía medida. Para unha comparación útil do consumo de enerxía da extrusora dobre parafuso, defina o que inclúe o contador: unidade e quentadores, a extrusora completa ou a liña completa. Mantén ese límite inalterado e indica se se inclúen a produción inicial e rexeitada.
Dividir a enerxía entre o produto aceptado
Enerxía específica (kWh/kg aceptada) = enerxía medida durante o intervalo ÷ masa do produto aceptada durante ese mesmo intervalo
O seguinte exemplo dunha hora é hipotético. Ambos os candidatos usan os mesmos criterios de aceptación do produto e límite de contador de enerxía. Mostra por que o rendemento bruto e a eficiencia de saída aceptada poden levar a conclusións diferentes.
| Exemplo de planificación dunha hora | Candidato A | Candidato B |
|---|---|---|
| Enerxía dentro do límite indicado | 100 kWh | 120 kWh |
| Masa do produto bruto | 500 kg | 600 kg |
| Masa de produto aceptada | 480 kg | 540 kg |
| Enerxía por kg bruto | 0,200 kWh/kg | 0,200 kWh/kg |
| Enerxía por kg aceptado | 0,208 kWh/kg | 0,222 kWh/kg |
B entrega máis material aceptado no intervalo; A utiliza menos enerxía por quilogramo aceptado. Iso é un compromiso de compra, non evidencia de que ningunha xeometría gañe. Indique a taxa de produción demandada e repita a comparación nos puntos operativos relevantes para o programa de produción.
Especifique a protección contra o desgaste por separado
O nosoPáxina de produtos cónicos de placas de PVCenumera 38CrMoAlA e opcións de tratamento de nitruración ou bimetálico. Esas opcións non establecen un multiplicador da vida útil. Especificaríamos as superficies de traballo, o sistema de materiais e os requisitos de inspección en función da formulación real e da localización de desgaste, en lugar de seleccionar só mediante unha etiqueta de aliaxe.
Inclúa o material rexeitado, o tempo de cambio, o mantemento planificado e o alcance da substitución na comparación de custos. Use rexistros operativos reais ou estimacións claramente identificadas para esas entradas. Un prezo de compra máis baixo non responde se a montaxe proposta cumpre o rango de produción ou se adapta ao equipo instalado.
Como elixir unha extrusora dobre parafuso para a súa aplicación de PVC
A nosa recomendación é manter as dúas xeometrías na lista de preselección cando ningunha das dúas fose aínda descartada por procesos ou probas mecánicas. A continuación, elimine as configuracións inadecuadas usando a aplicación real. "Tubo", "perfil" e "taboleiro" identifican as familias de produtos, non as especificacións completas de extrusión.
Extrusión de tubos de PVC
Publicamos tanto aTubo de PVC parafuso cónicoe aTubo de PVC parafuso paralelo. Ese é un motivo para comparar configuracións, non unha promesa de que cada tamaño se adapta a cada tubo. Comeza coas dimensións do produto, a formulación, o deber de presión e os puntos de saída estables necesarios.
A páxina de tubos cónicos inclúe bandas de aplicación de 16 a 63 mm, de 50 a 110 mm e de 90 a 160 mm. Eses números describen as aplicacións de tubos listadas. Non son diámetros de parafuso e non establecen un tamaño máximo de tubo universal para máquinas cónicas.
Perfís e táboas
Para un perfil, inclúa o debuxo da sección, o peso por metro, a disposición de calibración e os requisitos de aceptación dimensional. Para un taboleiro, identifique se é sólido ou espumado e defina o grosor, a densidade, cando corresponda, os requisitos de superficie e as dimensións aceptados. Un cambio na construción do produto merece unha nova revisión do proceso.
O nosoGuía de especificacións do parafuso de escuma de PVCcobre o resumo de substitución con máis detalle. Manteriamos esa revisión específica da aplicación separada dunha comparación xeral de xeometría. Os compostos de madeira a base de PVC tamén precisan da súa propia revisión da formulación; non transfira unha conclusión dun composto baseado en PE ou PP só porque ambos produtos se chaman WPC.
Cando reabrir a elección
Revise a especificación cando cambie a receita, a forma de alimentación, o obxectivo de calidade ou a programación do produto. Para un proceso existente sen cambios, debe avaliarse unha substitución que coincida correctamente antes de propoñer unha conversión de máquina. Para unha tarefa de produción ampliada, pídelle ao provedor da máquina que revise a liña completa en lugar de prometer o cambio só a través da xeometría do parafuso.
Se unha liña cónica existente xa cobre a calidade e o intervalo de saída necesarios, primeiro avaliaríamos unha substitución cónica coincidente, non venderíamos unha conversión paralela como unha actualización automática. O mesmo razoamento aplícase a unha liña paralela satisfactoria. Para un novo traballo de produción, seleccione a configuración con axuste demostrado á aplicación; un prezo de compra máis elevado ou un diámetro nominal maior non é esa demostración.
Pode substituír ou converter o parafuso e o canón existentes?
Un tambor de parafuso cónico e un tambor de parafuso paralelo non son conxuntos intercambiables. Antes de discutir a conversión, obtén unha revisión completa da máquina. A disposición da saída da caixa de cambios, as conexións do eixe, o montaxe do barril e o deseño da unidade de procesamento pertencen a esa revisión, xunto coas interfaces de alimentación, ventilación, calefacción e refrixeración.
Antes recomendo unha xeometría de parafuso diferente
Cando reviso un problema de extrusión de PVC, a miña primeira pregunta é se estamos a restaurar o proceso orixinal ou se lle pedimos á máquina que faga un traballo diferente. A substitución de compoñentes desgastados e o aumento da capacidade de produción requiren probas diferentes. Non recomendaría cambiar entre parafusos cónicos e paralelos simplemente porque a liña volveuse inestable.
Se a produción varía, comezo solicitando a revisión da formulación, as condicións de alimentación, os rexistros operativos e os resultados da inspección do produto acabado. Quero rexistrar a presión, a temperatura, a velocidade do parafuso e a saída aceptada durante o mesmo período. Comparar o pico de produción de onte coa media de hoxe dime pouco se cambiou o material ou o produto.
A continuación, repaso a configuración mecánica. O paquete de debuxo debe identificar a dirección de rotación, a xeometría do parafuso, a distancia entre centros, as conexións de accionamento e as interfaces de barril. Para un conxunto de substitución, tamén necesito medidas vinculadas a posicións nomeadas en ambos os parafusos e os dous orificios do canón. Un número de modelo é unha referencia inicial, non un permiso de fabricación.
Despois separo as posibles accións. Un problema de alimentación precisa dunha investigación sobre a alimentación. O desgaste sospeitoso precisa dun informe de inspección correspondente. Unha formulación modificada require unha revisión do proceso. Se a produción obxectivo aumentou, o equipo de refrixeración, transporte e corte debe entrar na discusión antes de recomendar unha unidade de procesamento máis grande.
Antes de proceder a un pedido, acordaríame en dúas fases de aceptación: axuste mecánico e rendemento da produción. O primeiro comproba se o conxunto coincide coa máquina; o segundo comproba se o material acordado produce un produto aceptable en condicións definidas. Manter esas decisións separadas dálle ao comprador unha ruta máis clara desde o problema orixinal ata unha especificación de substitución defendible.
Non trate o axuste como unha reparación de desgaste universal
Calquera axuste axial debe seguir o procedemento e os límites permitidos polo fabricante da máquina. Non mova un conxunto cónico só ata que a saída pareza recuperarse. Para a inspección e a retirada do parafuso, use os procedementos de illamento, arrefriamento e elevación aprobados da planta con persoal cualificado. O nosoholgura de dobre parafuso paralelo e guía de desgasteexplica como organizar un rexistro de medición coincidente.
Que debería enviar para unha solicitude de solicitude e unha proba de produción?
Por que non aprobaría unha substitución só dos números de catálogo
Cando comparo as opcións de barril parafuso cónico e paralelo publicadas por Nanhaiya, primeiro separo os formatos de especificación. O rango cónico inclúe pares de diámetros como Φ65/Φ132 e Φ80/Φ156. Estas entradas do catálogo identifican as configuracións candidatas; non establecen saída equivalente nin intercambiabilidade con outro conxunto.Especificacións cónicas Nanhaiya
A páxina de barril de parafuso paralelo de tubos de PVC publica un rango de diámetros de Φ45 a Φ150 mm e unha relación L/D de 32 a 38, con personalización dispoñible. Esas cifras describen esa oferta de produtos, non todas as extrusoras paralelas de dobre parafuso.Especificacións paralelas de tubos de PVC Nanhaiya
Polo tanto, unha configuración paralela de 65 mm non pode ser tratada como un substituto dun conxunto cónico 65/132 porque ambas as descricións conteñen "65". Tampouco interpretaría o segundo diámetro cónico como unha relación L/D ou un diámetro de tubo acabado.
A miña conclusión desta revisión de especificacións é que o catálogo pode axudar a seleccionar produtos, pero non pode aprobar unha conversión. Antes de recomendar unha montaxe, necesitaría a configuración da máquina, os debuxos da interface, a formulación e o obxectivo de produción. A continuación, separaría a compatibilidade dimensional do rendemento do proceso que aínda necesita verificación.
Iso dálle ao comprador un resultado concreto da comparación: un debuxo-revisión e un alcance de proba definidos, en lugar dunha promesa non sostida de que cambiar a xeometría do parafuso aumentará a produción ou reducirá o consumo de enerxía.
Elaborar e validar unha especificación comparable
-
Definir o produto e a formulación
Identifica o debuxo do produto, a revisión da receita, a forma de alimentación e os requisitos de calidade aplicables. Rexistra a carga de recheo coas súas unidades e inclúe a gama de produtos prevista.
-
Confirme as restricións de liña
Indique os puntos de saída aceptados requiridos e identifique as condicións de alimentación, accionamento, ferramentas, arrefriamento, arrastre e corte que os deben soportar.
-
Comproba a máquina e os debuxos
Proporcione a identidade da máquina, a disposición da rotación, os debuxos de parafusos e canóns, as conexións de accionamento, as interfaces de montaxe e as medidas de desgaste posicionado para as pezas de substitución.
-
Defina cada configuración candidata
Pídalle ao provedor que identifique xeometría, materiais, superficies de traballo, auxiliares relevantes e exclusións de cotización. Separe o ámbito de compoñente de calquera cambio de máquina completa.
-
Acordar as condicións e rexistros da proba
Fixar o material, o produto, o período de mostraxe e o límite enerxético. Rexistra a velocidade, as presións e as temperaturas nos lugares sinalados, a saída bruta e aceptada, os rexeitamentos, as condicións de ventilación e os resultados das probas do produto.
-
Acepte o axuste mecánico e a produción por separado
Comprobe o conxunto subministrado co debuxo aprobado e, a continuación, avalía a produción en función dos criterios de calidade e produción acordados. Manteña os dous rexistros de aceptación ligados á configuración probada.
Envía a Nanhaiya un calzoncillo de parafuso e barril de PVC
Para compoñentes cónicos ou paralelos, envíe a información da máquina, a formulación, o debuxo do produto e os rexistros actuais de produción. Indique se precisa restaurar un proceso existente ou avaliar un deber modificado, para que a proposta do compoñente aborde a tarefa correcta.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Correo electrónico:info@nhyscrew.com
Ubicación: Dinghai District, Zhoushan, Zhejiang, China.
Preguntas frecuentes
As extrusoras de parafusos dobres paralelos están sempre co-rotando?
Non. Paralelo describe a xeometría do eixe do parafuso, mentres que o co-rotación e o contra-rotación describen o movemento. Especifique ambos campos ao comparar equipos. Para esta tarefa de selección de PVC, débese establecer a configuración e o deber de extrusión directa pertinentes antes de utilizar as declaracións de capacidade, mestura ou enerxía doutro tipo de máquina de dobre parafuso.
É sempre mellor unha extrusora de parafuso cónico para PVC?
Non. Unha formulación de PVC e un requisito de produto non seleccionan unha xeometría por si sós. Comparar as configuracións cónicas e paralelas propostas en condicións de alimentación, calidade e produción acordadas. Para unha substitución, a máquina instalada e as interfaces aprobadas limitan a elección antes de que unha comparación de procesos poida aprobar unha arquitectura diferente.
Que deseño usa menos enerxía por quilogramo?
A etiqueta de xeometría non establece a resposta. Mida a enerxía e a masa do produto aceptada no mesmo intervalo, utilizando un límite de equipamento establecido. Comparar os puntos operativos necesarios para o programa de produción. Unha máquina pode entregar máis kg/h aceptados mentres usa máis kWh por quilogramo aceptado nese momento.
Poden un parafuso cónico e un canón substituír un conxunto paralelo?
Non son conxuntos intercambiables. Unha conversión require a revisión da arquitectura da máquina, as saídas da caixa de cambios, as conexións do eixe, as interfaces de montaxe e de proceso. Para unha orde de substitución normal, especifique un conxunto coincidente para a máquina instalada. Non aprobe a conversión dun número de modelo de catálogo ou un valor de diámetro compartido.
Que che indica un número de modelo como 65/132?
Nanhaiya enumera Φ65/Φ132 como un par cónico de diámetro de parafuso e barril. Confirme as localizacións das dimensións e complete a xeometría no debuxo. A designación por si soa non establece a lonxitude de procesamento, a dirección de rotación, a saída, o tamaño do tubo ou a intercambiabilidade. O segundo diámetro non é unha relación L/D adimensional.
Que información se necesita para comparar ambas configuracións?
Proporcione a revisión da formulación, a forma de alimentación, o debuxo do produto, os requisitos de calidade e o intervalo de saída aceptado requirido. Inclúa a configuración da máquina e as interfaces para o traballo de substitución. Pídalle a cada provedor que indique o alcance do equipamento proposto e as condicións de proba e, a continuación, compare o axuste mecánico, a aceptación do produto e o custo operativo como decisións separadas.