Cal é a diferenza entre mestura distributiva e dispersiva?
Pense na distribución como unha cuestión de localización e na dispersión como unha cuestión do tamaño de dominios ou aglomerados. Mover un gran grupo de pigmentos a outra parte do fundido cambia a súa localización. Romper ese grupo en aglomerados máis pequenos cambia a súa dispersión. Un resultado non establece o outro.
| Pregunta | Mestura distributiva | Mestura dispersiva |
|---|---|---|
| Que debería cambiar? | Uniformidade espacial dos compoñentes. | Tamaño de aglomerado ou fase dispersa. |
| Que fai o fluxo? | Dividir, reorientar e recombinar material. | Aplique o esforzo suficiente para a deformación ou rotura. |
| Que debemos examinar? | Composición ou consistencia da cor en mostras definidas. | Aglomerados restantes ou morfoloxía de fase. |
| Que é unha proba insuficiente? | Un tamaño de partícula fina nunha mostra illada. | Unha cor de gránulos de aspecto uniforme. |
A distinción explícase enGuía de funcións de parafuso de NC State Extension. A maioría dos elementos reais contribúen a ambos procesos. A pregunta útil é se o material recibe o saldo necesario, non se un elemento pertence permanentemente a unha categoría.
Para a compra, escriba o resultado desexado como requisito observable. Identificar o que debe facerse máis uniforme, que aglomerados ou características de fase son inaceptables e como os informará o laboratorio. Unha solicitude de "mellor mestura" deixa sen resolver esas decisións.
Esta guía refírese á composición de dobre parafuso co-rotativo. Estableza primeiro o deber do equipo se está a comparar unha liña dun só parafuso ou un proceso de PVC de rotación oposta. O nosoguía de material dun só parafuso versus de dobre parafusoaborda esa opción máis ampla.
Diagnosticar o defecto antes de cambiar o parafuso
Describe o defecto antes de nomear o elemento de substitución. Solicitaríamos mostras vinculadas ao mesmo período de funcionamento que os rexistros de alimentación, velocidade, temperatura e carga. Unha mostra sen as súas condicións de proceso dificulta distinguir un problema de configuración repetible dunha perturbación temporal.
| Observación | Evidencia que pediríamos | Primeira decisión |
|---|---|---|
| A cor cambia co paso do tempo | Mostras marcadas co tempo e rexistros de entrega do alimentador. | Investigue a consistencia da dosificación antes de cambiar a xeometría. |
| Mochas visibles | Seccións ou micrografías comparadas cos ingredientes entrantes. | Identificar aglomerados, material non fundido, degradación ou contaminación. |
| Un defecto comezou despois dun cambio de receita | Formulacións, formas de alimentación e configuracións anteriores e actuais. | Separe unha nova tarefa de procesamento da deterioración relacionada co desgaste. |
O que comprobo antes de recomendar unha mestura máis forte
Cando avalio un problema de mestura de dobre parafuso, primeiro separo a composición irregular das partículas que non se romperon. As manchas visibles nunha mostra de pellets non son suficientes para xustificar unha sección de amasado máis forte. Pido o grao de resina, a forma do aditivo e a carga, a disposición actual do parafuso, os rexistros de alimentación e as mostras recollidas en condicións de funcionamento estables.
O meu seguinte paso é establecer cales son realmente esas motas. Examinaría seccións do material e compararía o defecto cos ingredientes orixinais. O pigmento aglomerado, a resina non fundida e o material degradado requiren respostas diferentes. Engadir intensidade de mestura antes de identificar o defecto pode enviar a investigación na dirección incorrecta. A distinción entre mala fusión e mala mestura tamén é unha advertencia centralGuía de mestura dun só parafuso de Jim Frankland.
Para a revisión do parafuso, considero o ancho do disco, a lonxitude do bloque, o ángulo de escalonamento e a dirección de transporte xuntos. Tamén comprobo os elementos circundantes, os lugares de alimentación e as distancias medidas. Non se pode avaliar correctamente un bloque de amasado só dende o seu ángulo. A súa posición no proceso e as condicións materiais que entran nel son importantes.
Antes de recomendar un cambio, establecería unha liña de referencia para o rendemento, a temperatura real de fusión, a carga de accionamento e as medidas de calidade relevantes. A continuación, compararía un cambio de configuración xustificado despois de que o proceso se estabilizase, mantendo coherente a formulación e o método de mostraxe. Se a alimentación é inestable ou os compoñentes existentes están desgastados, resolvería estes problemas antes de usar unha nova sección de mestura para compensar.
O meu criterio de aceptación é a especificación do produto acordada. Unha configuración que elimina os aglomerados visibles pero dana a morfoloxía da fibra requirida ou supera os límites de funcionamento non é unha mellora aceptable. Conservaría a configuración que ofrece a calidade de mestura requirida dentro dos límites térmicos e mecánicos da liña, en lugar de seguir engadindo restricións simplemente porque a máquina pode tolerala.
Como xeran a mestura as extrusoras de dobre parafuso
A reordenación do fluxo e o estrés local fan traballos diferentes
A acción distributiva provén da división, estiramento e reordenación repetidas do material. A acción dispersiva require esforzos suficientes para deformar unha fase dispersa ou superar a resistencia dentro dun aglomerado. O fluxo cortante e extensivo describe mecanismos de deformación; non son obxectivos de calidade separados que substitúan á distribución e á dispersión.
de Charlie Martinrevisión técnica da mestura continua de dobre parafusodescribe a interacción de elementos de parafuso, rexións de procesamento cheas e seccións de transporte. A súa discusión de equipos é útil aquí; as condicións de formulación farmacéutica nesa revisión non deben transferirse a unha receita de plásticos industriais.
A velocidade é unha entrada, non o resultado de aceptación
Para unha interpretación do fluxo de cizallamento local, a tensión depende da viscosidade do material á temperatura e da taxa de deformación relevantes. Unha cifra de rpm por si soa non define esas condicións, xa que ocomparación de seguimento de partículas a continuaciónilustra. Compare un cambio de velocidade proposto xunto coa temperatura real de fusión, a taxa de alimentación e os resultados de calidade, en lugar de usar a velocidade como substituto dunha medición de dispersión.
Mira máis aló do tempo medio de residencia
A distribución do tempo de residencia describe o tempo que permanecen diferentes partes de material nun proceso. Para o informe de revisión, pregunte onde entra un trazador, onde se detecta e que condicións operativas se aplican. Un valor medio sen esa información non é suficiente para comparar dous esquemas.
O noso rexistro de proba recomendado separa as entradas dos resultados. Gravar a configuración e entrega de material como entradas; rexistrar a consistencia e morfoloxía do material acabado como resultados. Manter a temperatura e a carga como limitacións de funcionamento. Esta estrutura impide que un informe de proba chame unha maior entrada de enerxía como unha mellora da calidade antes de que o produto sexa avaliado.
Elementos de parafuso extrusora e as súas funcións de mestura
Unha familia de elementos é unha etiqueta inicial útil, non unha especificación de rendemento completa.Guía de elementos de NC Statedistingue elementos de transporte, reverso, amasado e dentado e explica que a nomenclatura varía entre os fabricantes. Usaríamos o debuxo e a xeometría reais, en lugar de transferir o código doutro provedor a unha cotización.
| Familia de elementos | Papel a revisar | O que pediríamos |
|---|---|---|
| Transmisión | Condicións de transporte e recheo local. | Chumbo, lonxitude, man e restricións veciñais. |
| Bloque de amasado | Deformación, mestura e transporte ou restrición. | Ancho do disco, conta, lonxitude total, escalonamento e dirección de transporte. |
| Batidora dentada ou dedicada | Reordenación do fluxo e exposición a tensións dependentes da xeometría. | Perfil completo, posto operativo e probas para a tarefa prevista. |
Non supoña que os elementos transportadores non contribúen nada á mestura, nin que cada elemento dentado é exclusivamente distributivo. A comparación correcta é entre xeometrías definidas baixo condicións establecidas. Establece se o debuxo describe un conxunto segmentado ou un parafuso dunha peza antes de discutir a flexibilidade de substitución.
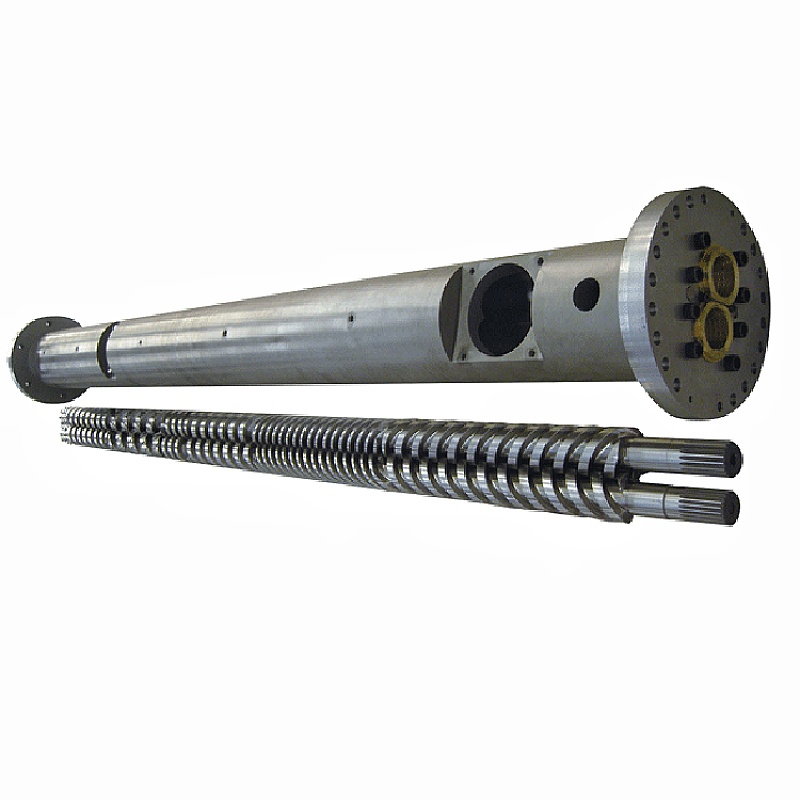
O nosobarril paralelo co-rotatorio de dobre parafusoA páxina do produto identifica as aplicacións de rotación, engranaxe e composición na mesma dirección. Eses detalles establecen a categoría de equipamento pertinente. Para un pedido, a configuración aprobada aínda debe identificar as seccións de traballo individuais e as interfaces de conexión.


Características do deseño do parafuso que controlan a mestura, a calor e o desgaste
Separa o ancho do disco, o número de discos e a lonxitude do bloque
Estas son dimensións relacionadas, pero non son descricións intercambiables. de Kenneth Russellanálise de mestura de dobre parafusoexplica a tendencia familiar dos discos máis anchos a favorecer a acción dispersiva e os discos máis estreitos a favorecer a división e a redistribución. Tamén subliña a influencia da restrición, recheo e temperatura de fusión.
Esa tendencia non é unha regra de compra universal. Se unha comparación cambia o ancho do disco, a lonxitude do bloque e o comportamento de transporte xuntos, o resultado non se pode atribuír só ao ancho. Pregunta que variable cambiou e que medida de calidade mellorou.
Ler o ángulo de escalonamento coa dirección de transporte e encher
Un bloque de amasado neutro non ten acción de bombeo cara adiante inherente; o material aínda pode pasar baixo a acción do proceso circundante. Os elementos inversos opoñen o transporte cara a adiante. A súa utilidade depende das condicións de recheo e presión previstas. Nin "neutro" nin "inversa" son unha instrución automática para mellorar cada sección de mestura.
| Cambio proposto | Rexistro de comparación obrigatorio | Motivo para rexeitar o xuízo |
|---|---|---|
| Xeometría de amasado diferente | Dimensións, secuencia de elementos, datos de calidade e rendemento estable. | O defecto obxectivo permanece ou se deteriora unha propiedade requirida. |
| Maior restrición | Temperatura real de fusión, presión, carga de accionamento e comportamento de alimentación/ventilación. | Superouse un límite de máquina ou material. |
| Restablecer as autorizacións de traballo | Medidas de parafuso/canón coincidentes nas posicións sinaladas. | O conxunto incumpre os requisitos de axuste ou despexamento aprobados. |
A durabilidade comeza co deber real
Publicamos 38CrMoAlA e un rango de profundidade de nitruración de 0,50 a 0,70 mm noespecificación do produto co-rotatorio. Estes son datos de materiais e tratamentos, non unha clasificación de calidade de mestura ou unha garantía de vida útil. Non definen a distancia de execución.
Para unha formulación abrasiva, solicitaríamos a identidade do recheo, o mapa de carga e desgaste antes de seleccionar o sistema de superficie. A revisión da xeometría e a protección contra o desgaste son decisións separadas. Unha superficie máis dura non pode demostrar que un perfil de mestura inadecuado é correcto. O nosoholgura de dobre parafuso paralelo e guía de desgasteexplica o rexistro de inspección coincidente.
Inspeccione os compoñentes só baixo os procedementos de illamento, arrefriamento e manipulación aprobados pola planta. Non reduza un espazo libre nin altere un conxunto fóra dos límites aprobados polo fabricante da máquina para buscar máis mestura.
Como organizar un perfil de dobre parafuso para mesturar
Revisa a secuencia de tarefas de procesamento antes de seleccionar un bloque de mestura. de Martínrevisión de mestura continuadescribe as rexións dosificados de alimentación, transporte, fusión, mestura e descarga. Un perfil ten que proporcionar esas funcións en conxunto. Unha recomendación de elemento autónomo deixa as súas condicións de entrada e o deber de presión augas abaixo sen especificar.
Define o que chega a cada sección de mestura
Para un cambio proposto, indique se o ingrediente entra como gránulos, po, líquido ou concentrado e identifique a súa posición de alimentación. Preguntaríamos que condición de fusión ou humectación é necesaria antes da tarefa de dispersión prevista. Unha comparación de mesturas non debe ocultar un cambio na forma en que o ingrediente entra no proceso.
Mantén conectados a alimentación, restrición e ventilación
Antes de engadir un elemento restritivo, pídelle ao deseñador do proceso que verifique os requisitos de presión e recheo ao redor dos alimentadores laterais e as ventilacións. Non aprobariamos o cambio dun esbozo só de mestura que omite esas interfaces. Rexistra o comportamento aceptable en cada apertura como parte do informe de proba.
Identifica onde se mide a temperatura do material e onde se toma a mostra de calidade. En caso contrario, unha lectura máis quente nun lugar diferente pódese confundir cun aumento de temperatura causado polo novo elemento. Manter os lugares de medición fixos cando o propósito é unha comparación directa.
Relaciona o equilibrio de mestura coa formulación
Especifique o ingrediente cando entra na extrusora. Un concentrado de cor predisperso e un pigmento bruto aglomerante non presentan a mesma tarefa. Solicitaríamos a información material do provedor e examinaríamos o formulario de entrada antes de decidir se a necesidade principal é a redistribución, a desaglomeración ou ambas.
| Breve material | Pregunta para responder | Evidencia para incluír na aceptación |
|---|---|---|
| Masterbatch de cores pre-dispersas | A dosificación e a distribución son consistentes, e están presentes aglomerados residuais? | Mostraxe de tempo/posición, consistencia da cor e avaliación da dispersión aplicable. |
| Pigmento aglomerante ou recheo mineral | O ingrediente foi mollado e quedaron aglomerados inaceptables? | Medidas definidas do aglomerado e propiedades requiridas do produto. |
| Composto de fibra de vidro | A mestura cumpre os requisitos de uniformidade e de retención de fibras? | Morfoloxía das fibras e propiedades mecánicas especificadas. |
| Mestura de polímeros ou composto sensible á calor | Que morfoloxía de fase e límites de temperatura/tempo se aplican? | Morfoloxía, indicadores de degradación e probas de produtos acabados relevantes. |
de Russelldiscusión mesturadausa negro de carbón cohesivo como exemplo de material que necesita dispersión e contrasta as seccións intensivas cun tratamento máis suave das fibras. Iso admite un resumo específico do material, non unha regra de que cada material recheo necesite a configuración máis restritiva.
Non cites un perfil para cada deber de granulación
O nosogranulación dobre parafuso paralelopáxina enumera a produción de pellets termoplásticos, incluíndo PE e PP, e admite materiais virxes e reciclados con personalización da configuración. Para unha cotización, esas categorías amplas deben limitarse á calidade real, á carga de aditivos, á forma de alimentación e ao produto necesario.
Preguntaríamos se un penso reciclado cambiou a composición ou o nivel de contaminación antes de atribuírlle un novo defecto ao parafuso. Do mesmo xeito, non aceptaríamos un cheque de só cor para un grao reforzado con fibra cuxa especificación de compra inclúa o rendemento mecánico. A proba de aceptación debe seguir a razón pola que está presente o aditivo.
Como verificar a calidade da mestura en lugar de adiviñar
Por que comparo a exposición ao estrés e non só a velocidade do parafuso
Usaría o estudo de Jan Philipp Oldemeier e Volker Schöppner como un punto de partida útil para comparar configuracións de mestura. A súa investigación examinou elementos de parafuso mediante a simulación de fluxo tridimensional e o seguimento de partículas, en lugar de asumir que todas as partículas experimentan as mesmas condicións de mestura.
Para a xeometría ZSK25 con PP FPH50, os investigadores especificaron unha temperatura de fusión de 220 °C e un rendemento de 20 kg/h. O aumento da velocidade do elemento de mestura dentado de 200 a 400 rpm elevou a media dos esforzos cortantes máximos das partículas rastrexadas de aproximadamente 37.900 a 54.400 Pa. Para o bloque de amasado KB24 nas mesmas condicións, os valores correspondentes aumentaron de aproximadamente 27.900 a 48.400 Pa.
Estes foron resultados de estrés simulados, non melloras medidas na calidade do composto acabado. Os autores tamén afirmaron que a validación experimental aínda estaba pendente.Le o estudo orixinal.
A miña conclusión de enxeñería é que só a velocidade é unha especificación incompleta. Antes de recomendar calquera dos elementos para a produción, necesitaría probas de que a súa exposición ao estrés aborda o defecto real, seguido de comprobacións sobre a dispersión, a temperatura de fusión, a carga motriz e as propiedades requiridas do produto.
Escolle unha proba que se axuste á mostra
ISO 23900-5:2015, confirmado en 2025, describe a proba do valor da presión do filtro para avaliar a dispersión de colorantes en polímeros termoplásticos. É un método relevante a ter en conta para os concentrados de cor utilizados na extrusión e na fiación por fusión; o laboratorio deberá establecer as condicións de preparación e ensaio aplicables.
ISO 18553:2025aborda o tamaño de partículas/aglomerados e a clasificación de dispersión en tubos, accesorios e compostos de poliolefina. O seu alcance declarado inclúe un contido de negro de carbón inferior ao 3% en masa e un contido de pigmento inferior ao 5%. Non aplique ese alcance automaticamente a un masterbatch altamente concentrado ou a todos os sistemas de recheo.
Separe o rexistro de calidade do rexistro operativo
Para a distribución, defina onde e cando se toman as mostras e que medida de consistencia é adecuada. Para a dispersión, defina a preparación da mostra e a avaliación de aglomerado ou morfoloxía pertinente. Acordar os criterios de aceptación coa especificación do produto e o laboratorio antes do ensaio, en lugar de escoller un limiar de aprobación despois de ver o resultado.
Para as comparacións enerxéticas, indique se o valor informado é a entrada do accionamento, a potencia estimada do eixe ou unha medida de liña máis ampla e identifique a base do fluxo de masa. Non compares a diferenza dos números "pemes" nin trates unha cifra media de enerxía como unha proba da exposición ao estrés local. Rexistraríamos enerxía e cargaríamos xunto coa calidade, non substituiríamos as probas de calidade con elas.
A nosa recomendación: manter columnas separadas para a calidade, a produción aceptada estable, a temperatura de fusión e a carga mecánica. Aproba a configuración só cando cumpra o requisito acordado en cada columna relevante.
Revisando a configuración do parafuso para mesturar calidade e durabilidade
Use unha revisión controlada en lugar dunha secuencia de axustes non relacionados. O seguinte fluxo de traballo é o noso método proposto para converter unha queixa de mestura nun resumo de configuración. Non autoriza o funcionamento fóra dos límites do fabricante da máquina nin substitución dos procedementos de control de cambios e seguridade da planta.
-
Definir o defecto e o obxectivo de aceptación
Describe o defecto con mostras representativas e a especificación do produto requirida. Decida que distribución, dispersión e medidas de propiedades acabadas determinarán a aceptación antes de cambiar a liña.
-
Gravar unha liña base comparable
Rexistra a revisión da formulación, a forma do ingrediente, as taxas de alimentación, a velocidade do parafuso, a temperatura de fusión medida, as presións, a carga de accionamento e a produción aceptada estable. Etiquetar as mostras co mesmo período de funcionamento e lugares de medición.
-
Comproba a alimentación, a fusión e o desgaste
Revisar a consistencia do alimentador e identificar as partículas do defecto. Se se sospeita de desgaste, obtén medidas coincidentes de parafuso e barril segundo os procedementos de inspección aprobados antes de recomendar unha xeometría de mestura revisada.
-
Seleccione un cambio xustificado
Indique o mecanismo ao que se pretende abordar o cambio. Documentar as dimensións do elemento, a dirección, a secuencia e as interfaces afectadas. Facer que o enxeñeiro de procesos responsable aprobe o cambio e os seus límites operativos.
-
Compare despois de que o proceso se estabilice
Utilizar o procedemento de estabilización e mostraxe acordado. Manter coherentes a formulación e o método de proba, rexistrar as diferenzas inevitables e comparar a calidade coa temperatura, a carga e a saída aceptada.
-
Aceptar, revisar ou volver á liña base
Acepte o cambio só se cumpre os criterios de calidade e funcionamento predefinidos. Se falla, preserve os achados e siga o procedemento de devolución ou revisión aprobado en lugar de engadir outra restrición sen unha nova hipótese.
O que necesitamos para o resumo de compoñentes
Envíe a identidade da máquina, o debuxo de configuración, o diámetro nominal do parafuso, a distancia entre centros, os detalles da conexión do eixe ou da transmisión e calquera mapa de desgaste medido. Inclúe o material e os rexistros operativos anteriores. Para un sistema segmentado, identifique a secuencia de elementos; para un parafuso dunha peza, identifique as seccións de traballo no debuxo completo. O axuste mecánico e o rendemento da mestura precisan de controis de aceptación separados.
Preguntas frecuentes
A mestura distributiva pode romper os aglomerados de pigmentos?
A mestura distributiva redistribúe principalmente o material; non establece por si só que a tensión dispoñible sexa suficiente para romper un aglomerado. Un elemento real pode contribuír a ambos os modos de mestura. Examine os aglomerados residuais por separado da cor ou da uniformidade da composición antes de decidir se é necesaria unha acción máis dispersiva.
O aumento da velocidade do parafuso sempre mellora a mestura?
Non. A velocidade é unha entrada de funcionamento, mentres que a mestura aceptable é un resultado medido do produto. Compare un cambio de velocidade coas condicións de alimentación, a temperatura real de fusión, a carga de accionamento e as probas de calidade acordadas. Non acepte unha configuración de revolucións por minuto máis alta se xa non se cumpren as propiedades requiridas do produto ou os límites de funcionamento.
Os bloques de amasado de 90 graos son sempre mellores para a dispersión?
Non. O ángulo de escalonamento é só unha variable xeométrica. Tamén é necesario revisar o ancho do disco, a lonxitude total do bloque, a dirección de transporte, as condicións de recheo e a configuración circundante. Un bloque neutro pode pasar material baixo a acción do proceso circundante; neutro non significa que o material permaneza estacionario.
Os elementos de mestura dentados tamén poden proporcionar mestura dispersiva?
Si, dependendo da xeometría e das condicións de funcionamento. Un elemento descrito como mesturador distributivo aínda pode xerar esforzos locais. Solicitar probas do perfil real e do deber material en lugar de tratar o nome da categoría como unha descrición completa do seu desempeño.
Por que poden quedar raias de cor despois de engadir máis bloques de amasado?
Máis bloques de amasado non identifican nin eliminan a causa por si sós. Comprobe a estabilidade da dosificación, a forma do ingrediente entrante, as condicións de fusión e as mostras recollidas en operacións comparables. A continuación, determine se o problema restante é a distribución espacial, aglomerados non dispersos ou outro defecto antes de realizar un novo cambio de configuración.
Que significa a configuración da lámina de parafuso na extrusión de dobre parafuso?
Para esta guía, a configuración útil é a disposición axial das seccións de transporte, amasado e mestura, incluíndo as súas dimensións e dirección. Use eses termos específicos no debuxo. Chamar a configuración de láminas a todo o conxunto non especifica as súas funcións de procesamento nin fai que os códigos de elementos de diferentes provedores sexan intercambiables.