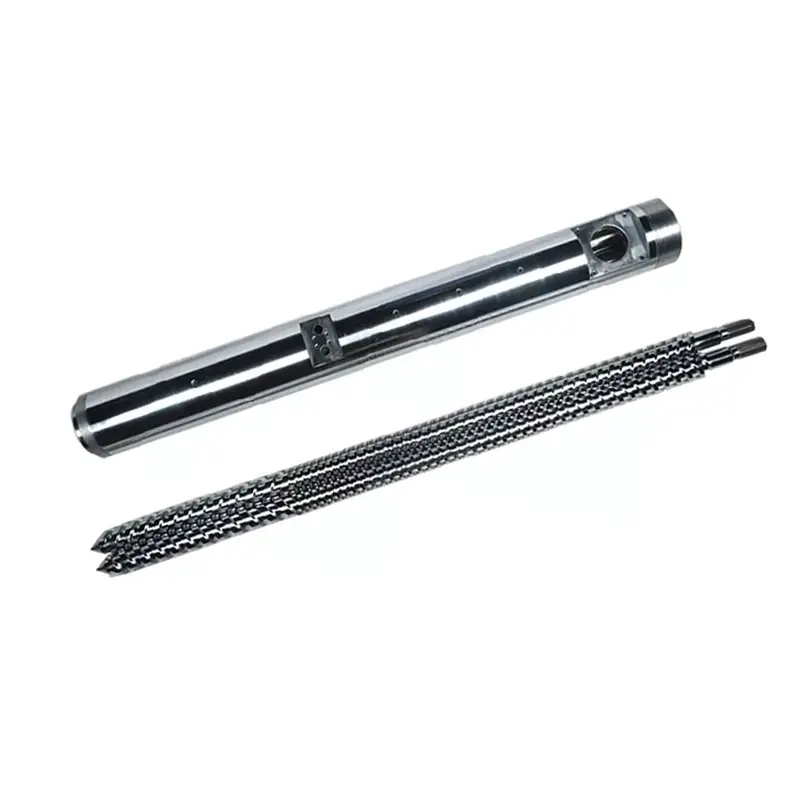
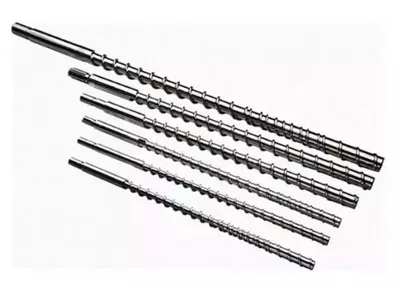
Anbarril de rosca extrusoraé o corazón dunha extrusora de plástico: un parafuso xiratorio dentro dun barril quente que funde o plástico e o bombea cara adiante a presión constante. Elixir o correcto redúcese a tres cousas: otipo(parafuso simple, parafuso dobre, cónico ou paralelo), omaterialten que funcionar (o que fixa a superficie: nitrurada para resinas limpas, bimetálica para as abrasivas ou corrosivas) e como éespecificado e construído. Fainos ben e funciona durante anos. Esta guía percorre os tres.
Sexa cal sexa o que extruias (tubo, perfil, película, lámina, composto ou pellets) obarril de rosca extrusoraé a parte que fai o traballo real. Tamén é a parte que se desgasta, e a que máis probabilidade de decidir se a túa liña funciona limpa e con especificacións ou loita contra ti pola calidade e o tempo de inactividade. Esta guía recolle todo o tema: que é un barril de parafuso, os tipos, os materiais, como combinalo co teu material e como especificar un substituto que dure. Levamos máis de 20 anos que construímos parafusos e barrís, polo que manterémolo recto e práctico e indicarémosche guías máis profundas onde os necesites.
Que é un barril de parafuso de extrusión?
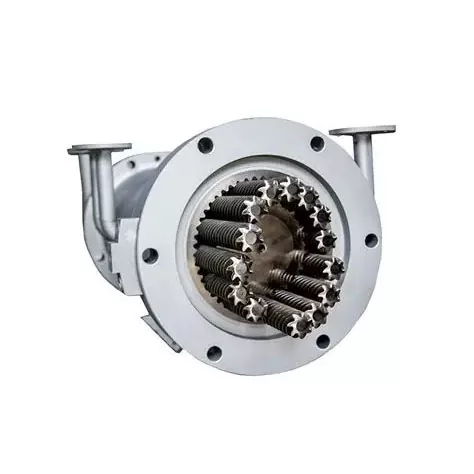
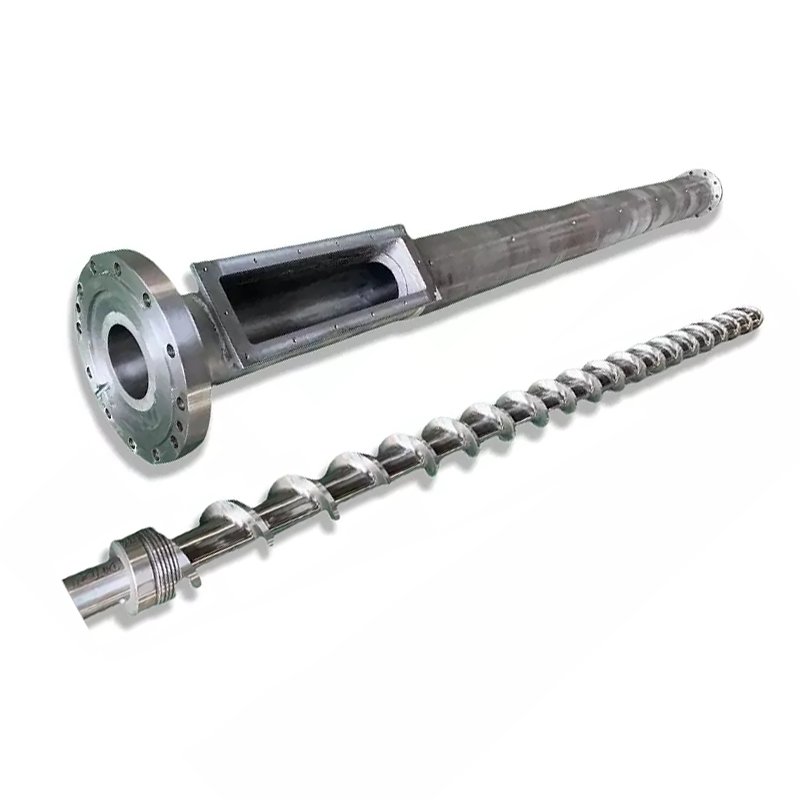
Anbarril de rosca extrusoraé o conxunto central dunha extrusora de plástico: un parafuso mecanizado con precisión que xira dentro dun barril cilíndrico quente. O plástico sólido (pellets ou po) entra no extremo da alimentación. A medida que o parafuso xira, a calor do barril e a cizalladura do parafuso funden o material, e a xeometría do parafuso transmíteo e presiona, empuxando un fundido uniforme a través da matriz no extremo máis afastado.
O parafuso e o canón son un par combinado, non dúas partes separadas. O pequeno espazo libre entre os voos do parafuso e o orificio do barril é o que controla a produción e a calidade do fundido: ábrese ese espazo libre polo desgaste e a máquina perde ambos. É por iso que os dous están deseñados, construídos e substituídos xuntos, e polo que o barril de parafuso sitúase no centro de calquera proceso de extrusión ou inxección.

Como funciona un barril de parafuso
A maioría dos parafusos de extrusora fan o seu traballo en tres zonas ao longo da lonxitude do parafuso. Ozona de alimentacióntoma material sólido e comeza a movelo cara adiante. Ozona de compresión- onde a canle do parafuso queda menos profunda - compacta e funde o plástico a través da calor e do cizallamento. Ozona de medicióndespois bombea o plástico fundido cara adiante a unha presión constante e controlada, listo para a matriz.
A calor vén de dous lugares: os quentadores de barril e o cizallamento mecánico do parafuso que traballa o polímero. Equilíbraos ben e o material plastifica uniformemente sen quecemento. Todo só funciona debido a esa separación estreita entre o parafuso e o barril: é o que impide que o fundido se deslice cara atrás durante os voos. A tolerancia da construción e a dureza superficial mantén ese espazo libre ao longo do tempo, polo que a elección do material e a calidade de fabricación importan tanto como o deseño do parafuso.
Ao redor do barril atópanse as bandas de aquecedor agrupadas en zonas, cada unha mantida a unha temperatura establecida, con arrefriamento á man para que o fundido nunca se sobrequente. No extremo máis afastado, a matriz dálle ao fundido a súa forma final. O traballo da montaxe é entregarlle a esa matriz unha fusión uniforme en temperatura e presión, porque calquera variación augas arriba aparece como un defecto no produto augas abaixo.
Tipos de barril de rosca extrusora
O "barril de parafuso" abrangue varias máquinas distintas. O correcto depende de se o teu proceso o precisabombaun material oumesturariso.
Parafuso único
A único parafusocorre un eixe nun orificio redondo. Transmite e bombea moi ben, o que o converte no cabalo de batalla económico para a extrusión de gran volume dun material consistente: tubos, perfiles, chapas, películas e revestimento de fío. O que non fai é unha mestura intensiva.
Parafuso dobre
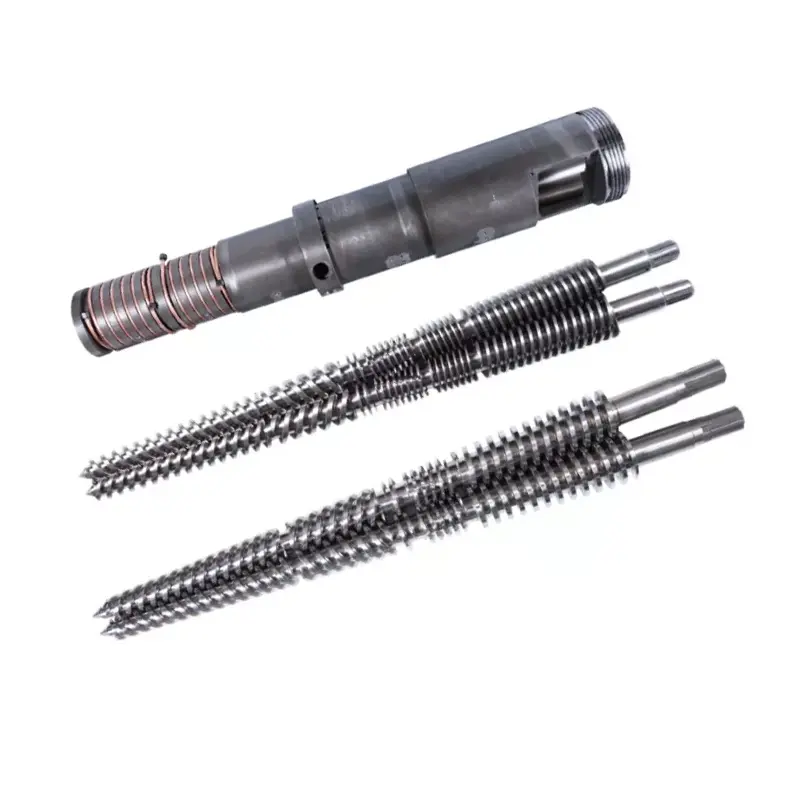
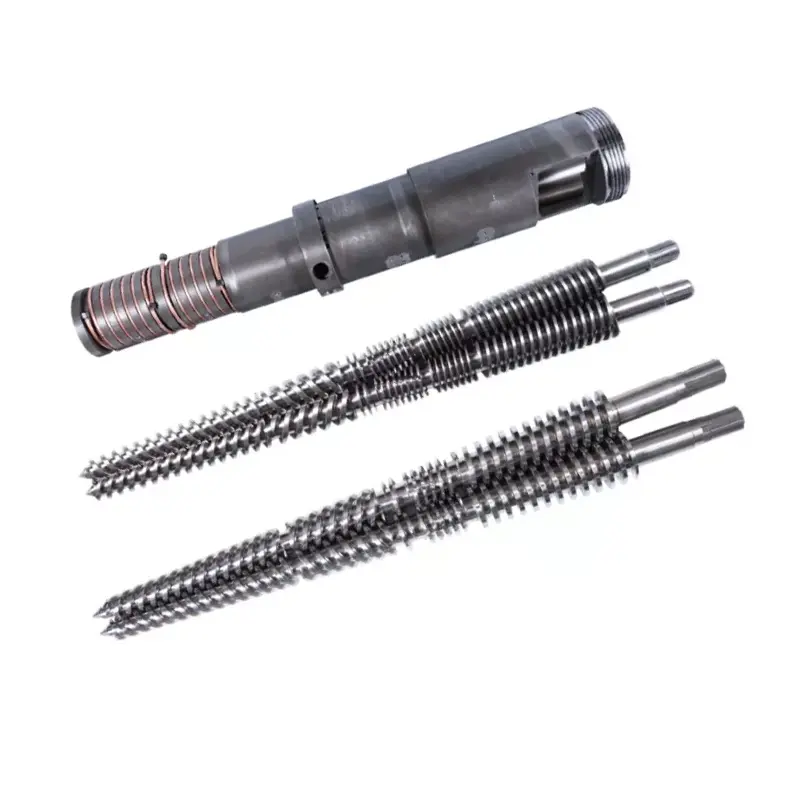
Un parafuso dobre percorre dous eixes entrelazados nun orificio en forma de oito. Ese mallado é o punto: dá unha mestura intensiva, un transporte positivo e un control estrito sobre o tempo de cizallamento e de residencia, polo que os parafusos xemelgos manexan a composición, o masterbatch, a extrusión reactiva e os materiais difíciles ou recheos. Se estás a pesar os dous, a nosa guíaextrusoras de parafuso único vsafonda no compromiso.
Parafuso paralelo vs cónico
Os parafusos xemelgos divididos de novo pola forma. Adobre parafuso paralelomantén un diámetro constante e usa modular,elementos reconfigurables: a opción versátil para a composición e o alto rendemento. Adobre parafuso cónicodiminúe desde un extremo de alimentación ancho ata unha descarga estreita, dando unha garganta de alimentación grande e un alto par a baixa velocidade: a máquina clásica para tubos e perfiles de PVC ríxidos. Comparámolos en detalle enextrusoras cónicas vs paralelas de doble rosca.Os parafusos xemelgos tamén son co-rotación (mellor mestura) ou contra-rotación (alta presión, común para PVC).

Tornillo de moldaxe por inxección
Anbarril de parafuso de moldaxe por inxecciónfunciona co mesmo principio de fusión e transporte, pero está construído para o ciclo alternativo dunha máquina de inxección en lugar de extrusión continua. A lóxica de superficie e material a continuación aplícase a el igualmente.
Dunha ollada, velaí como se aliñan os tipos principais:
| Tipo | O mellor para | Mestura | Produtos típicos |
|---|---|---|---|
| Parafuso único | Extrusión de gran volume dun material | Baixo | Tubo, perfil, folla, película |
| Xemelgo paralelo | Composición, alto rendemento, flexibilidade | Alto | Compostos, masterbatch, pellets |
| Xemelgo cónico | Tubo e perfil de PVC compacto | Alto | Tubo UPVC, perfil, WPC |
| Parafuso de inxección | Ciclo de moldeo por inxección | Varía | Pezas moldeadas |
Onde se usan barriles de parafuso de extrusión
O mesmo compoñente principal aparece en toda a industria dos plásticos, configurado para o traballo en cuestión. Nas liñas de tubos e perfiles dá forma a PVC, PE e PPR. En película e folla alimenta o troquel que fai envases e cartón. Na composición mestura polímeros con cargas, pigmentos e aditivos en gránulos, e tamén leva a produción de masterbatch. Dirixe liñas de reciclaxe que reprocesan chatarra e triturado, revestimento de cables e fíos, e os barriles alternativos dentro das máquinas de moldaxe por inxección. Onde queira que o plástico se derrita e se forme, un parafuso e un barril están a derreter. O que cambia dunha industria a outra é o tipo, a superficie e a xeometría, polo que unha especificación coidadosa importa máis que un número de peza do catálogo.
Materiais de barril de rosca e tratamentos de superficie
Un barril de parafuso vive nun ambiente punitivo: calor, presión, fricción e moitas veces materiais abrasivos ou corrosivos. O aceiro base dálle resistencia; o tratamento superficial dálle resistencia ao desgaste e á corrosión. Dominan dúas superficies.
Aceiro base e nitruración
A base común é un aceiro nitrurado como38CrMoAlA. A nitruración de gas endurece unha carcasa fina na superficie, proporcionando unha boa resistencia ao desgaste para resinas limpas e sen recheos como PE, PP e ABS a un custo razonable. Un nitruradobarril de parafusoé a opción económica e fiable cando o material non é especialmente abrasivo ou corrosivo.
Bimetálico
Para traballos abrasivos ou corrosivos, un barril bimetálico fusiona unha capa de aliaxe moito máis dura e grosa no interior do orificio (a base de níquel para a corrosión, rica en carburo de tungsteno para a abrasión) sobre un aceiro de base resistente. Custa máis, pero dura moito máis tempo onde se desgastaría unha superficie nitrurada. Nos nosos propios barriles bimetálicos levamos o diámetro ao redor de 62 HRC, onde moitas tendas paran a 58. A comparación completa está na nosa guía deBarriles de rosca bimetálicos vs nitrurados.
O parafuso tamén é tratado
O endurecemento da superficie non é só un traballo de barril. Ademais da nitruración, os voos do parafuso adoitan ser duros (unha aliaxe resistente ao desgaste soldada ás terras de voo, o punto máis alto de desgaste do parafuso), polo que o parafuso segue o ritmo do orificio. Se un parafuso e o canón se desgastan a diferentes velocidades, o espazo libre vaise e a calidade redúcese, polo que os dous endurecen para funcionar e desgastanse como un par combinado, non como pezas separadas.
Axuste o barril de parafuso ao teu material
Aquí é onde se gañan ou se perden a maioría das decisións de barril. O material que utilizas define a superficie que necesitas, non ao revés. Un mapa rápido:
| Material | Principal ameaza para o barril | Superficie recomendada |
|---|---|---|
| Limpo PE/PP/ABS | Desgaste leve | Nitrurado |
| PVC rígido | Corrosión + algunha abrasión | Bimetálico (a base de níquel) |
| Recheo de vidro / recheo de mineral | Abrasión intensa | Bimetálico (rico en carburo) |
| WPC (madeira + recheo) | Abrasión severa (+ corrosión se é a base de PVC) | Bimetálico (rico en carburo) |
| Alimentos reciclados/contaminados | Abrasión + incógnitas | Bimetálico |
Dous materiais merecen o seu propio libro de xogos.PVCé corrosivo porque libera ácido clorhídrico a medida que se procesa, polo que necesita unha superficie bimetálica resistente á corrosión.WPCé un dos materiais máis abrasivos na extrusión, grazas á súa madeira e recheo mineral, polo que precisa da capa de aliaxe máis dura que poidas poñer no orificio. Especifique a superficie para o material, cada vez.
Especificacións clave: diámetro, L/D e compresión
Máis aló do tipo e da superficie, algunhas especificacións configuran o funcionamento dun barril de parafuso. Non é necesario ser un deseñador de parafusos para obter un, pero é útil saber o que significan.
- Diámetro— dimensionado para a súa máquina e saída de destino. Os parafusos e os barrís fanse nunha ampla gama de diámetros para adaptarse a todo, desde pequenas liñas de perfil ata grandes extrusoras.
- Relación L/D- A lonxitude do parafuso dividida polo seu diámetro. Un L/D máis longo dá máis tempo para derreter e mesturar; un máis curto é máis compacto. O valor correcto depende do material e do proceso.
- Relación de compresión- canto é pouco profundo a canle do parafuso desde a alimentación ata a dosificación. A compresión máis alta traballa algúns materiais máis duro; polímeros termosensibles como o PVC favorecen unha proporción máis suave.
Estes están configurados para o material e o traballo, polo que un barril feito a medida supera a un xenérico. Dálle ao teu fabricante a máquina, o material e a saída, e a xeometría segue a partir de aí.
Problemas comúns e que apuntan
Cando unha liña sae fóra das especificacións, o rastro adoita levar de volta ao parafuso e ao barril. Un diagnóstico rápido:
- Saída caendo á mesma velocidade do parafuso- Liquidación desgastada, o primeiro sinal clásico.
- Presión crecente ou inestable— desgaste ou un problema de alimentación ou temperatura.
- Mochas negras e degradación— material que permanece en ocos desgastados ou asentado nunha superficie corroída.
- Mala mestura ou material non fundido— o tipo de parafuso incorrecto para o traballo ou un parafuso desgastado.
- Picadura no parafuso ou perforación— corrosión, normalmente a superficie incorrecta para o material.
Calquera síntoma pode ter varias causas, pero dous ou tres xuntos case sempre apuntan a un barril desgastado ou mal especificado. A medición do desgaste indica cal e se a corrección é unha reparación ou unha substitución.
Desgaste, mantemento e substitución
Cada barril de parafuso desgasta eventualmente; a única pregunta é a que velocidade, e iso depende do material e de como se faga funcionar a máquina. O desgaste móstrase como unha baixada de saída á mesma velocidade do parafuso, aumento, mestura deficiente, manchas negras ou aumento da temperatura de fusión. A causa é a separación entre o parafuso e a apertura do barril que supera a tolerancia.
Cando vexa eses sinais, mida antes de actuar: o diámetro de voo do parafuso, o orificio do cañón e a holgura radial contra a especificación orixinal. Ás veces, o parafuso pódese reconstruír mentres o canón aínda está ben; unha vez que o orificio está desgastado máis allá da tolerancia, a substitución adoita ser a solución económica. A nosa guía paracando substituír un barril de parafuso desgastadopercorre medir o desgaste e decidir reparar versus substituír. Algúns hábitos prolongan a vida útil: faga coincidir a superficie co material, manteña os contaminantes fóra do alimento, mantén as temperaturas dentro do rango e rexistra lecturas de depuración en cada servizo.
Como elixir e especificar un barril de parafuso de extrusión
Ao xuntarse, escoller un barril de parafuso son tres decisións por orde:tipo, entónsuperficie, entónespecificación. Traballa con eles e non te equivocarás moito.
- Tipo— O seu proceso bombea un material (parafuso único) ou mestura e composto (parafuso dobre)? PVC compacto ou puntos de traballo de perfil a cónico; alta saída e flexibilidade apuntan a paralelo.
- Superficie— nitrurado para resinas limpas, bimetálico para materiais abrasivos ou corrosivos. En caso de dúbida sobre un material recheo ou de PVC, vaia bimetálico.
- Especificación— diámetro, L/D e compresión adaptados á súa máquina, material e saída.
Para obter unha cotización precisa e un barril que caia directamente, dálle ao fabricante a marca e o modelo da máquina, o diámetro do parafuso e o L/D (ou o debuxo orixinal), o material e a carga de recheo e a saída de destino. Sen debuxo? Unha mostra desgastada é suficiente para realizar enxeñaría inversa dunha substitución exacta ou unha mellorada cunha superficie máis resistente que a peza que está a retirar.
Por que traballar con Nanhaiya
Levamos máis de vinte anos construíndo parafusos e barrís de extrusora de todo tipo.único parafuso, dobre parafuso paralelo, dobre parafuso cónico, emoldaxe por inxección— en aceiro nitrurado 38CrMoAlA e aliaxes bimetálicas, con dureza do orificio bimetálico de ata 62 HRC, control de tolerancia e probas de equilibrio dinámico en cada conxunto. Con máis de 500 clientes e máis de dúas décadas de experiencia, construímos substitutos compatibles coas principais marcas como KraussMaffei, Cincinnati e Jwell, traballando a partir do modelo da túa máquina, un debuxo ou unha mostra. Indícanos o teu material, máquina e saída e terás unha recomendación e un presuposto personalizados nun prazo de doce horas.
Necesitas o cilindro de parafuso axeitado ou un substituto para a túa liña? Envía a túa máquina, material e saída: obtén unha recomendación e un presuposto en 12 horas.
Obter unha cotizaciónPreguntas frecuentes
Que é un barril de parafuso de extrusora?
É a parte central de traballo dunha extrusora de plástico: un parafuso xiratorio dentro dun barril quente. Leva plástico sólido nun extremo, fúndeo con calor e cizalla, e bombea un fundido uniforme polo outro extremo a presión constante. O parafuso e o canón funcionan como un par combinado, e a pequena separación entre eles controla a produción e a calidade.
De que está feito un barril de parafuso de extrusora?
A base adoita ser un aceiro de nitruración como 38CrMoAlA, endurecido por nitruración con gas para resinas limpas. Para materiais abrasivos ou corrosivos é bimetálico: unha capa de aliaxe dura, resistente ao desgaste e á corrosión fundida no interior do orificio sobre unha base de aceiro resistente. A superficie elíxese para o material que executas.
Cales son os principais tipos de barril de parafuso?
Parafuso único e parafuso dobre. O parafuso xemelgo divídese en paralelo e cónico, e en co-rotatorio e contra-rotatorio, ademais hai barriles de parafuso de moldaxe por inxección. Bomba de parafuso único para extrusión de gran volume; parafusos xemelgos mestura e composto; os xemelgos cónicos se adaptan ás liñas de perfil e de PVC compacto.
Canto tempo dura un barril de parafuso de extrusora?
Un ben mantido adoita durar entre 3 e 10 anos. Depende do material, do tratamento da superficie, das condicións de funcionamento e do mantemento: os materiais abrasivos e corrosivos acúrtano, as resinas limpas e unha superficie bimetálica esténdeno.
Como elixo o correcto?
Tres pasos: escolle o tipo que precisa o teu proceso, elixe a superficie para o teu material e fai coincidir o diámetro, L/D e a compresión co traballo. Dálle ao fabricante o modelo, o material e a saída da túa máquina: un debuxo ou unha mostra faino exacto.
Podes facer un substituto para calquera marca de máquina?
Si. Construímos parafusos e barriles de substitución que se adaptan ás principais marcas de extrusoras e inxección (KraussMaffei, Cincinnati, Jwell) a partir do modelo da túa máquina, dun debuxo ou dunha mostra. Envía os detalles para unha cotización en 12 horas.