Unha brida do canón parece sinxela ata que a nova peza chega á máquina. Entón, un pequeno erro no rexistro, círculo de parafuso, cara de selado ou paso de fusión pode deter a instalación. Esta guía mostra aos equipos de compras e mantemento como converter unha mostra antiga, unha interface de máquina e un deber operativo nunha especificación de brida controlada.



Resposta rápida
Para mercar unbrida do barril da extrusora, enviar un debuxo controlado que identifique o orificio, diámetro exterior, espesor, rexistro de localización, patrón de parafuso, cara de selado, material, tratamento superficial e pezas de acoplamento. Engade a base de temperatura e presión reais, modelo de extrusora ou cabezal, cantidade e requisitos de inspección.
Non pida unha brida de máquina personalizada só a partir das palabras "ANSI", "DIN", "JIS" ou "PN16". Esas referencias poden definir unha brida de tubo estándar só cando se indica a designación estándar completa e a base de servizo. Unha conexión de extrusora adoita necesitar o seu propio deseño de interface, mesmo cando un lado segue un patrón de brida recoñecido.
Primeiro identifica o tipo de brida que estás a mercar
Os erros de adquisición adoitan comezar cando tres compoñentes diferentes reciben o nome de brida. Unha brida de tubo estándar, unha brida de barril de extrusora personalizada e un adaptador de transición poden parecer similares nunha fotografía. Non se especifican do mesmo xeito.
| Compoñente | Que o define | Principal risco de contratación |
|---|---|---|
| Brida de tubo estándar | Estándar exacto, edición, tamaño nominal, clase ou PN, paramento, material, orificio e tipo de conexión | Unha etiqueta curta como "brida DIN" pode referirse a máis dun sistema dimensional e de clasificación |
| Brida de barril de extrusora personalizada | Debuxo da máquina controlada, cañón ou adaptador de acoplamento, rexistro, patrón de parafuso, orificio de fusión, función de selado e servizo | Usando unha táboa de bridas de tubos para unha interface de maquinaria que teña características de localización e fluxo personalizadas |
| Brida adaptadora de cabezal | Dúas interfaces máis os requisitos de transición interna de fusión, orientación, soporte e sensor ou paquete de pantalla | Ambos os extremos encaixan por separado, pero a ruta de fluxo ensamblada, a liña central ou a orientación do parafuso non |
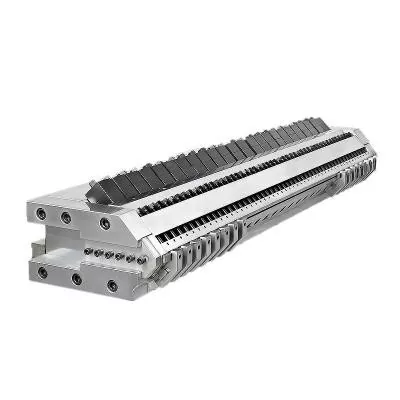
A corrente de Nanhaiyarango de bridas de barrilcobre bridas de aceiro redondas con conexións con bridas e tamaños de porto personalizables. Están dispoñibles patróns ANSI, DIN e JIS, xunto con dimensións totalmente personalizadas para aplicacións de plásticos, produtos químicos, granulación e maquinaria.
Vista da nosa fábrica:o nome estándar inicia unha conversa técnica; non remata o debuxo. Primeiro preguntamos onde se asenta a peza, que a localiza, que a sela e que pasa por ela. Unha vez que estas funcións están claras, as dimensións correctas son moito máis fáciles de controlar.


As dimensións que deciden se a brida encaixa
Un debuxo útil separa o tamaño da función. Os orificios dos parafusos crean forza de suxeición, o rexistro localiza as pezas, a cara leva o selo e o orificio leva o medio de fusión ou proceso. Pedir a unha característica que compense outra crea unha montaxe difícil e un selado incerto.
| Función de debuxo | Por que importa | O que debe indicar o comprador |
|---|---|---|
| Diámetro exterior | Controla o sobre, o acceso ás ferramentas e o espazo libre preto de quentadores, protectores ou soportes | Tamaño nominal, tolerancia e calquera sector restrinxido |
| Paso central ou fundido | Controla a continuidade do fluxo e o paso interno na articulación | Diámetro, tolerancia, forma de transición, dirección e esixencia de superficie |
| Espesor global e local | Afecta o compromiso do parafuso, a rixidez, o aliñamento e a lonxitude ensamblada | Caras de referencia, espesores, avellanados e lonxitude do cubo |
| Rexistro de localización ou espiga | Establece un conxunto concéntrico en lugar de depender da separación dos buratos dos parafusos | Característica masculina ou feminina, diámetro, profundidade, axuste e entrada |
| Patrón de parafuso | Proporciona a conexión de suxeición e fixa a orientación angular | Cantidade, diámetro do círculo de paso, tamaño do burato, rosca, profundidade e dato angular |
| Cara de selado | Crea o contacto previsto cunha xunta, anel, ranura ou cara metálica | Tipo de paramento, dimensións, acabado, especificación de selado e danos permitidos |
| Controis xeométricos | Manter o orificio, o rexistro e a cara de selado correctamente relacionados | Datums máis planitude, perpendicularidade, posición, coaxialidade ou desviación requiridas |
| Características de orientación | Aliñar quentadores, portos de sensores, chaveiras, protectores ou pezas de acoplamento asimétricas | Ángulo de temporización a partir dun dato inequívoco |
A ISO 286-1 proporciona un sistema internacional para tolerancias e axustes de tamaño lineal, incluíndo características do cilindro e conceptos de buraco básico e eixe básico. ISO 1101 proporciona a linguaxe de símbolos para os controis de forma, orientación, localización e desnivel. Estes estándares axudan a expresar o requisito, pero o deseñador aínda debe escoller os datos funcionais e os valores permitidos.
A separación dos buratos do parafuso non é un sistema de localización.Se a cabeza da matriz ou o adaptador conectado deben ser concéntricos co orificio do cilindro, defina un rexistro ou outra característica de localización controlada. Apretar os parafusos ao forzar dous orificios desalineados xuntos pode danar a cara, o selo ou os parafusos e deixar un paso interno prexudicial.

ANSI, DIN, JIS e PN non son descricións de compra completas
Nanhaiya ofrece opcións ANSI, DIN e JIS ou un estándar personalizado. Ese intervalo é útil cando unha brida se une a tuberías establecidas da planta ou debe coincidir cun patrón rexional existente. A cotización aínda precisa do documento exacto, edición, tamaño nominal, valoración, cara, material e calquera modificación do proxecto.
ASME B16.5, por exemplo, titúlase para bridas de tubos e accesorios con bridas desde NPS 1/2 ata NPS 24. O seu alcance aborda as clasificacións de presión-temperatura, materiais, dimensións, tolerancias, marcado e probas. Este é un marco sólido para compoñentes dentro do seu ámbito, pero o seu título non converte cada conexión de extrusora nunha brida B16.5.
Distinción práctica:se a brida forma parte dun límite de tubaxes de presión, use as regras de tubaxe aplicables e a revisión de enxeñería cualificada. Se se trata dunha interface de máquina personalizada, contrólaa co debuxo do equipamento aprobado e co deber operativo. Se desempeña ambas funcións, o paquete de compra debe satisfacer os dous conxuntos de requisitos.
Patrón estándar
Indique o número estándar, ano ou edición, tamaño, clase ou PN, paramento, grupo de material e compoñente de acoplamento. Enumera de forma explícita calquera desviación.
Patrón personalizado
Fai o debuxo asinado a autoridade. Unha referencia a un estándar aínda pode definir fíos, axustes, símbolos ou métodos de proba seleccionados.
Interface mixta
Mostra que cara segue un estándar e que cara está personalizada. Define a transición interna e a relación angular entre ambos os extremos.
Vista da nosa fábrica:"igual que a brida antiga" é un contexto útil, pero non é un requisito inspeccionable. Poñemos a interface exacta nun debuxo e pedimos ao comprador que a aprobe. Isto dá aos equipos de produción, inspección e instalación a mesma resposta cando se cuestiona unha medición.
A clase de presión non se pode separar da temperatura e do material
A páxina de brida de barril de Nanhaiya enumera as opcións PN6, PN10, PN16, PN25, PN40 e PN63. Trate estas categorías de especificacións dispoñibles, non como unha declaración universal de presión de traballo. A clasificación utilizable depende do estándar, do material, da temperatura, da xeometría, do parafuso, do selo e do deseño do sistema.
O procesamento de polímeros engade condicións que unha etiqueta curta de bridas non pode describir. A conexión pode ver ciclos de fusión en quente, calefacción e refrixeración, vibración da máquina, peso da cabeza de matriz, cargas de montaxe e limpeza. Indique as condicións normais e máximas, pero mantén as condicións de deseño separadas das configuracións do proceso rutineiro.
| Entrada de deber | Por que o fabricante o necesita | Evidencia para achegar |
|---|---|---|
| Temperatura normal e máxima | Afecta o comportamento do material, a selección do selo, o movemento térmico e a base de clasificación | Ficha de proceso, axustes do quentador e rango de operación medido |
| Presión normal e máxima | Define o deber mecánico e de selado segundo o método de deseño aplicable | Rango de instrumentación, rexistros operativos e requisitos de deseño |
| Medio de presión | As tubaxes de polímero fundido, gas, líquido ou plantas poden requirir diferentes controis de deseño e limpeza | Nome do material, fórmula, datos de seguridade e diagrama de proceso |
| Carga externa | Unha cabeza de matriz pesada ou unha tubaxe sen apoio pode engadir carga de flexión na brida | Peso do conxunto, centro de gravidade, soportes e debuxo de instalación |
| Ciclos térmicos | A expansión e contracción repetidas poden afectar a precarga, o aliñamento e o selado | Frecuencia de inicio e parada máis secuencia de calefacción e arrefriamento |
| Código aplicable ou regra do cliente | Determina cálculos, rexistros de materiais, marcaxe, probas e responsabilidade de aprobación | Documento exacto, edición e especificación do proxecto |
Non seleccione un número PN máis alto como unha cura autónoma para as fugas.A fuga pode proceder de danos na cara, selado incorrecto, distorsión, contaminación, aliñación deficiente, parafuso inadecuado ou movemento térmico. Busca o mecanismo de falla antes de cambiar a clase ou o método de aperta.


Escolla material e tratamento de superficie para o ambiente real
Nanhaiya fabrica bridas de barril de aceiro carbono, aceiro inoxidable e aceiro de aliaxe. Os tratamentos de superficie dispoñibles inclúen chorro de area, galvanización e niquelado, con outros tratamentos dispoñibles para os requisitos do cliente. O debuxo aprobado debe indicar un grao exacto e un alcance de tratamento, non só unha familia ampla de materiais.
| Opción | Por que un comprador pode consideralo | Preguntas para resolver antes da aprobación |
|---|---|---|
| Aceiro carbono | Resistencia xeral da maquinaria e fabricación económica onde o ambiente está controlado | Grao exacto, protección anticorrosiva, soldabilidade, base de temperatura e superficies expostas |
| Aceiro inoxidable | Resistencia á corrosión ou unha superficie exposta máis limpa para un ambiente de proceso definido | Grao exacto, exposición química, risco de irritación, materiais de apareamento e vía de fabricación |
| Aceiro de aliaxe | Deber mecánico ou térmico que require unha aliaxe e unha vía de tratamento especificadas | Grao, tratamento térmico, dureza, tenacidade, maquinabilidade e rexistros de inspección |
| Superficie chorreada con chorro de area | Preparación da superficie ou acabado externo especificado | Que caras se tratan e que caras de precisión ou selado hai que protexer |
| Superficie galvanizada o niquelada | Protección adicional da superficie para un ambiente acordado | Material de revestimento, criterio de espesor, áreas enmascaradas, tolerancia dimensional e método de reparación |
Un revestimento non corrixe un material base inadecuado, unha xeometría débil ou unha cara de selado danada. Tamén pode cambiar un rexistro axustado se o debuxo non define superficies enmascaradas e dimensións finais. Decida se a tolerancia se aplica antes do tratamento ou á peza acabada lista para a súa montaxe.
Vista da nosa fábrica:separamos as caras de traballo das caras externas protexidas. Un selo de terra, diámetro de localización ou orificio axustado non debe recibir un revestimento por accidente. Marcar os límites de tratamento no debuxo é moito máis seguro que resolvelos despois de que cheguen as pezas rematadas.



Como medir unha brida de barril de recambio
Unha parte antiga proporciona unha evidencia física valiosa, pero pode que xa non represente a xeometría prevista. Un rexistro pode desgastarse, unha cara pode ser desnatada durante a reparación e a calor pode distorsionar a placa. A máquina orixinal ou debuxo de conxunto segue a ser a mellor autoridade de partida cando está dispoñible.
- Fotografiar o conxunto instalado.Rexistra a dirección do fluxo, a orde dos compoñentes, a liña central, os soportes, os quentadores, os sensores e o acceso antes da desmontaxe.
- Identifica os dous compoñentes de apareamento.Teña en conta o canón, o adaptador, o cambiador de pantalla, o núcleo de confluencia, a estrutura do lado da caixa de cambios ou a cabeza da matriz conectado a cada cara.
- Limpar sen cambiar as probas.Elimina o polímero e a contaminación solta sen redondear os bordos nin eliminar as marcas de desgaste que expliquen o fallo.
- Establecer datos.Escolla a cara de selado ou montaxe principal, o eixe do orificio ou rexistro e unha característica angular antes de rexistrar as dimensións.
- Mide cada interface.Rexistra a perforación, o diámetro exterior, o grosor, cada paso e profundidade, patrón de parafuso, roscas, avellanados, características da cara e orientación.
- Mide as partes de acoplamento.Unha brida desgastada copiada pode reproducir o erro antigo. Verifique os rexistros macho e femia reais, a conexión dos parafusos dispoñibles e a localización do selado.
- Resolve conflitos sobre o novo debuxo.Compare a mostra, o debuxo orixinal e as medidas de acoplamento e, a continuación, aprobe a dimensión que restablece a función desexada.
Conxunto mínimo de fotos:unha vista xeral instalada, ambas as caras das bridas, unha vista lateral, a placa de identificación do cañón ou da cabeza do troquel, cada marca ou número de peza, o selo e vistas próximas dos danos. Coloque unha escala ao lado da parte para orientarse, pero nunca calcule as dimensións críticas a partir de fotos en perspectiva.
Para proxectos de dobre parafuso ou de varios compoñentes, verifique coidadosamente a orientación angular. Un patrón de parafuso pode ser simétrico mentres que a abertura de fusión, o terminal do quentador, o porto do sensor ou o soporte non o son. O conxunto pode atornillarse e aínda poder xirar nunha posición inutilizable.
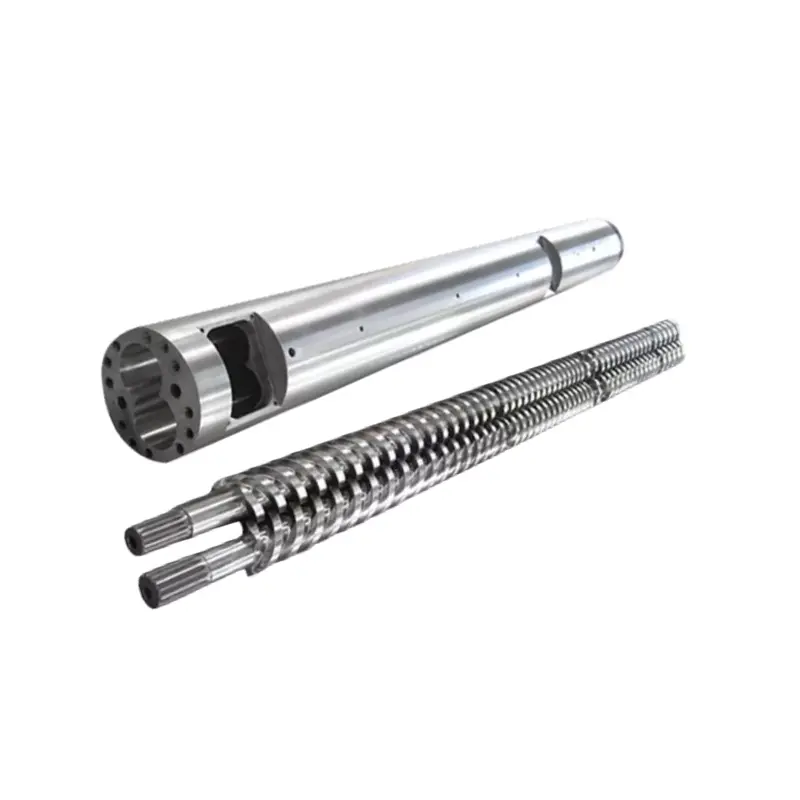
Comparte a familia de produtos asociada para que o provedor comprenda o sistema. Nanhaiya apoiaúnico parafuso, dobre parafuso paraleloebarril cónico de dobre roscaaplicacións, ademaisnúcleos de confluencia de extrusorae interfaces de matrices personalizadas.
A capacidade de mecanizado admite o debuxo, pero non o substitúe
de Nanhaiyaequipos de produciónlistas de páxinas con precisión de posicionamento de perforación e fresado CNC de 0,02 mm. Tamén identifica o mecanizado de cinco eixes para voos irregulares de parafuso e estruturas especiais de brida. Estas capacidades son relevantes para patróns de buratos complexos e características de brida.
A capacidade de posicionamento publicada dunha máquina non é automaticamente a tolerancia de cada brida acabada. A aceptación real provén do deseño, a ruta do proceso, a fixación, o estado do material, o tratamento térmico ou a secuencia de revestimento e o método de inspección acordado.
| Etapa de fabricación | Pregunta de control | Rexistro útil do comprador |
|---|---|---|
| Recibo de material | O material coincide coa calidade e a forma exactas indicadas no pedido? | Certificado do material cando se especifique no contrato |
| Mecanizado de referencia | Que cara e que eixe controlarán as funcións posteriores? | Debuxo aprobado con esquema de datos claro |
| Mecanizado de orificios e rexistros | Os diámetros, profundidades e axustes de acoplamento prodúcense na secuencia correcta? | Informe dimensional para funcións críticas da interface |
| Produción de buratos | Están referenciados correctamente o círculo de cabeceo, a orientación angular, a rosca e a profundidade? | Resultados da inspección de patróns e verificación de fíos |
| Acabado facial | Están protexidas a xeometría do selo, a planitude e os requisitos de superficie? | Inspección facial especificada e rexistro da superficie |
| Tratamento térmico ou superficial | Cambiará o tratamento de tamaño, planitude, dureza ou áreas protexidas? | Certificado de tratamento e inspección dimensional final segundo sexa necesario |
| Marcaxe final e embalaxe | Pode a planta identificar a revisión, orientación e montaxe de acoplamento? | Marcado de pezas, liberación de inspección e embalaxe protexida |



Vista da nosa fábrica:unha tolerancia debe ter unha razón e un método de inspección. Axustamos os elementos de localización, selado e aliñamento onde o conxunto precisa control. Aplicar a menor tolerancia posible a cada dimensión só engade custos e pode distraer a atención das características que realmente deciden axustarse.
Que problemas comúns de bridas che están a dicir
Un problema de conexión raramente se diagnostica mediante unha fotografía. Anota cando aparece o síntoma, se cambia coa temperatura ou a presión, e onde comeza exactamente a fuga, o movemento ou o dano. Cambia unha variable controlada á vez.
| Problema observado | Posibles causas para investigar | Lección de compras |
|---|---|---|
| A nova brida non entrará no rexistro | Diámetro ou axuste incorrecto, revestimento na cara de localización, rebabas, sucidade, condición térmica ou distorsión da parte acoplada | Indique as dimensións finais tratadas, o axuste, a temperatura de entrada e a inspección |
| Os buratos dos parafusos non se aliñan | Círculo de paso, reconto de buratos, dato angular, manipulación, fíos ou revisión do debuxo incorrectos | Dimensiona o patrón completo a partir dunha característica de orientación visible |
| A fuga aparece durante o quecemento | Movemento térmico, selado inadecuado, distorsión da cara, perda de precarga ou temperatura fóra da base aprobada | Inclúa o ciclo térmico, a especificación do selado e o método de parafuso na revisión do sistema |
| A fuga persiste nun sector | Danos na cara local, contaminación, planitud desigual, desalineación ou carga de flexión externa | Especifique os controis faciales e apoie o conxunto anexo |
| O polímero degrádase na articulación | Paso interno, peto morto, danos bruscos, camiño de fuga ou residencia excesiva preto da interface | Controle o paso de fusión montado, non só as dimensións da brida externa |
| Os parafusos afólxense ou fallan repetidamente | Especificación de fixación incorrecta, montaxe irregular, ciclo térmico, vibración, sobrecarga ou caras distorsionadas | Fai que o enxeñeiro responsable defina o parafuso e o aperte da unión completa |
| A corrosión comeza na conexión | Material inadecuado, revestimento danado, contaminación atrapada, ambiente incompatible ou condición galvánica | Describe o ambiente químico e de limpeza real antes de seleccionar o material e o tratamento |
Máis torque non é un diagnóstico.Un aperte excesivo pode danar roscas, parafusos, caras, selos ou equipos conectados. Ille e faga a máquina segura, despois faga que persoal cualificado inspeccione a xunta completa e siga o procedemento de montaxe aprobado.
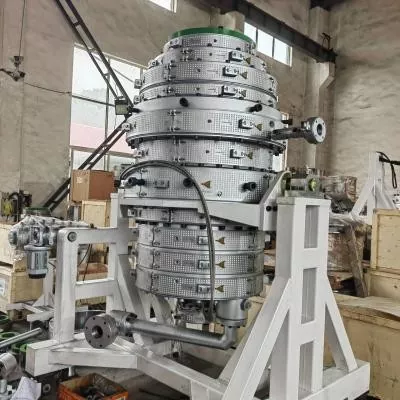
Se a brida se conecta a acabezal de extrusión de tubos, verifique o apoio e a liña central, así como a unión. Se conecta preto de acaixa de cambios de extrusora de plásticoou soporte do canón, verifique que a estrutura da máquina non está forzando a desalineación da interface.
Lista de verificación de solicitude de solicitude de brida de barril da extrusora
Un RFQ completo permite que o provedor cotice a mesma peza que o comprador espera instalar. Achegue un debuxo controlado por revisión sempre que sexa posible e marque todos os elementos que aínda necesiten confirmación de enxeñería.
- Función de brida e posición de instalación exacta
- Fabricante da máquina, modelo e contexto de serie
- Tanto os debuxos dos compoñentes de acoplamento como os números de peza
- Diámetro exterior e todos os límites de envolvente local
- Diámetro central e xeometría de transición interna
- Espesor total, cubos, chanzos e rebaixes
- Rexistrar diámetros, profundidades, axustes e entradas
- Cantidade de parafusos, círculo de paso e dato angular
- Detalles de orificio, avellanado ou rosca
- Especificación da cara de selado, ranura, xunta ou selado
- Controis de forma, orientación e posición requiridos
- Grao exacto do material e tratamento térmico
- Tratamento superficial, enmascaramento e dimensións finais
- Información de temperatura normal e de deseño
- Información sobre presión normal e de deseño
- Medio, fórmula de polímero e exposición de limpeza
- Cargas externas, soporte e ciclos térmicos
- Normas aplicables á norma, edición e proxecto
- Cantidade, estratexia de recambio e marcaxe
- Documentos de material, tratamento e inspección
- Verificación de axuste obrigatoria ou proba do sistema acordada
- Fotos e informe de estado para substitucións
Vista da nosa fábrica:as fotos dinnos onde buscar, as mostras dinnos o que existe agora e os debuxos nos indican o que hai que fabricar. Unha orde de substitución forte utiliza os tres cando estean dispoñibles. Se non están de acordo, detémonos na aprobación do debuxo en lugar de escoller a medida máis conveniente.
Crea aceptación arredor da interface de apareamento
A inspección debe seguir os riscos identificados durante a revisión do debuxo. Unha brida plana simple pode necesitar un breve informe dimensional. Un compoñente de límite de presión, un adaptador especial ou unha substitución axustada poden requirir máis rexistros, inspección presencial ou probas do sistema baixo o procedemento de enxeñería responsable.
| Porta de aceptación | Evidencia | Pregunta de liberación |
|---|---|---|
| Aprobación do debuxo | Revisión asinada con referencias, dimensións, tolerancias, material, tratamento e notas | O debuxo describe o conxunto de apareamento previsto sen depender de supostos? |
| Material e tratamento | Certificados obrigatorios vinculados á peza ou lote de produción | Coinciden os rexistros coa nota e o tratamento indicados no pedido? |
| Inspección dimensional | Resultados para orificio, rexistro, espesor, patrón de parafuso, xeometría de selado e controis xeométricos especificados | As funcións funcionais están dentro dos límites aprobados despois de todo o procesamento? |
| Condición visual | Fotos e inspección de caras, roscas, revestimentos, bordos e marcado | As superficies de selado e localización están limpas, protexidas e libres de danos inaceptables? |
| Comprobación de apareamento | Encaixa con pezas de acoplamento, indicadores ou un dispositivo de inspección acordado polo comprador | O conxunto sitúase, orientase e suxeitase segundo o previsto sen forzar? |
| Sistema ou proba de presión | Procedemento acordado, aprobación responsable e resultado rexistrado cando sexa necesario | Realizouse a proba correcta para o alcance real da brida e as regras reguladoras? |
| Liberación de envío | Identificación da peza, protección, lista de embalaxe e paquete de documentos | Pode a planta receptora identificar, conservar e instalar a revisión correcta? |
Para soporte de instalación ou planificación de mantemento, revise Nanhaiyaservizo técnico. A selección de provedores tamén pode incluírperfil da empresa, equipos de producióne actualcertificados.
Preguntas frecuentes
Que información se necesita para citar unha brida de barril de extrusora?
Envíe un debuxo controlado ou dimensións claras para o diámetro exterior, orificio, espesor, rexistro de localización, cantidade de parafuso, tamaño do burato ou rosca, diámetro do círculo de paso, orientación do burato, cara de selado e compoñente de acoplamento. Engade o modelo de extrusora, o material, a base de temperatura e presión de funcionamento, o tratamento da superficie, a cantidade e os documentos de inspección necesarios.
É suficiente ANSI, DIN ou JIS para especificar unha brida de barril?
Non. O número estándar exacto, edición, tamaño, clasificación, paramento, material e compoñente de acoplamento son necesarios para unha brida de tubo estándar. Unha extrusora personalizada ou unha brida de cabezal de matriz tamén pode requirir un debuxo de maquinaria controlado porque o seu rexistro, paso de fusión, orientación do parafuso e xeometría xeral poden quedar fóra dun estándar de brida de tubo.
Que significan PN6, PN10, PN16, PN25, PN40 e PN63 na páxina da brida de Nanhaiya?
Son opcións de clase de presión listadas para as bridas de barril Nanhaiya. Non son unha garantía universal de presión de traballo para cada material e temperatura. A especificación de compra debe conectar a clase PN seleccionada co estándar exacto, dimensións, material, base de temperatura, parafuso, selado e normas de deseño do sistema aplicables.
Que material debo escoller para unha brida de barril?
Nanhaiya ofrece opcións de aceiro carbono, aceiro inoxidable e aceiro de aliaxe. A selección debe considerar a carga, a temperatura, a exposición á corrosión, o contacto con polímeros ou aditivos, os requisitos de soldadura, o material de acoplamento das pezas, o tratamento superficial e as regras de deseño que rexen. Indique a nota exacta no debuxo aprobado en lugar de ordenar só por familia de materiais.
Como podo medir unha brida de extrusora de recambio?
Mida o orificio, o diámetro exterior, o espesor total, os diámetros e profundidades do rexistro, a cantidade de parafusos, o tamaño do burato ou da rosca, o diámetro do círculo de paso, a orientación angular e as características de selado. Rexistrar a parte de acoplamento, a dirección do fluxo e a posición de montaxe. Compare as medidas co debuxo orixinal da máquina porque a parte retirada pode estar desgastada, deformada ou reparada previamente.
Por que se filtra unha brida da extrusora despois da instalación?
As posibles causas inclúen unha cara de selado danada ou inadecuada, xunta ou selado incorrectos, distorsión da cara da brida, mala aliñación do rexistro, contaminación, parafuso irregular, fixadores inadecuados, movemento térmico ou unha condición de presión e temperatura fóra do deseño aprobado. Busca a causa antes de aplicar máis forza de aperta.
Pode un provedor copiar unha brida de barril desgastada dunha mostra?
Unha mostra física é útil, pero non debería ser a única autoridade. O desgaste, a corrosión, o mecanizado, a reparación e a distorsión térmica poden cambiar as dimensións críticas. Use o debuxo orixinal cando estea dispoñible, mida os compoñentes de acoplamento e acorde que dimensións se restaurarán antes de aprobar o debuxo de substitución.
Como se debe aceptar unha brida de barril personalizada?
Aproba primeiro o debuxo e, a continuación, verifica os rexistros de materiais e tratamentos requiridos pola orde. Inspeccione o orificio, o rexistro, o grosor, o patrón de parafuso, a xeometría de selado e os controis de forma ou posición especificados contra o debuxo. Confirme o axuste coas pezas de acoplamento cando sexa práctico e realice só o sistema acordado ou a proba de presión segundo o procedemento de enxeñería aplicable.
Referencias técnicas
- Brida de barril Nanhaiya: materiais de primeira persoa, estándares, tratamentos de superficie, opcións de PN, aplicacións e imaxes de produtos.
- Equipos de produción Nanhaiya: capacidades de mecanizado de primeira persoa e datos de posicionamento de equipos publicados.
- Visión xeral de ASME B16.5-2020: alcance e contido oficial de ASME para bridas de tubos e accesorios con bridas.
- ISO 286-1:2010: descrición oficial ISO do sistema de códigos para tolerancias sobre tamaños e axustes lineais.
- ISO 1101:2017: descrición oficial ISO da linguaxe de tolerancia xeométrica para a forma, orientación, localización e desviación.
Os estándares deben adquirirse ou accederse a través dos seus editores autorizados cando sexan necesarios todos os seus requisitos. O enxeñeiro responsable debe confirmar as regras de edición, xurisdición e proxecto aplicables antes da fabricación ou proba.
Nota editorial: esta guía separa as opcións actuais de produtos de Nanhaiya das decisións de enxeñería específicas da aplicación. O deseño de presión final, parafuso, selado, calidade do material, tolerancias e requisitos de aceptación deben confirmarse na especificación de compra aprobada.