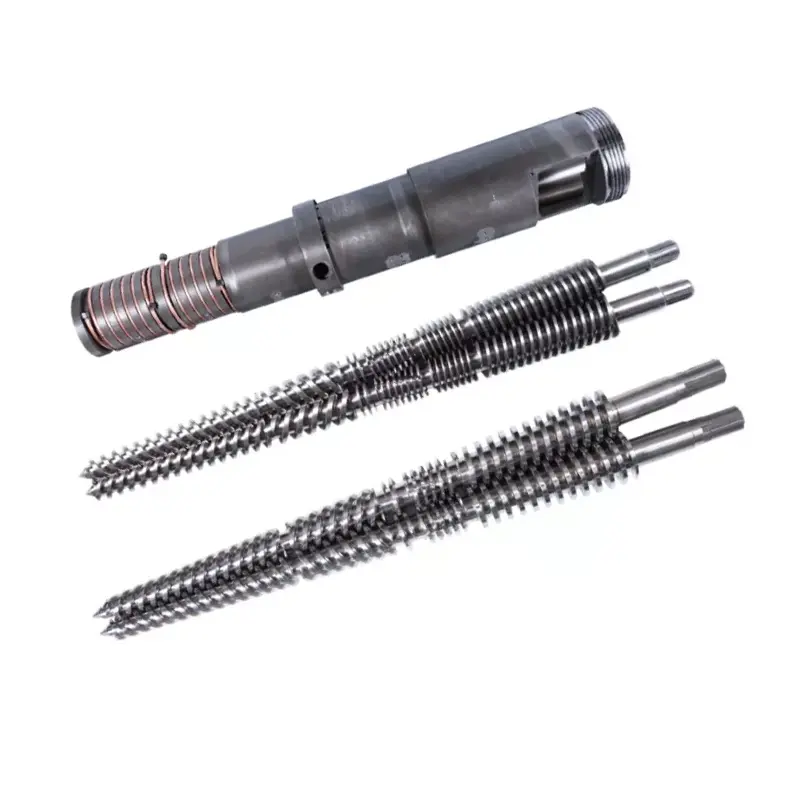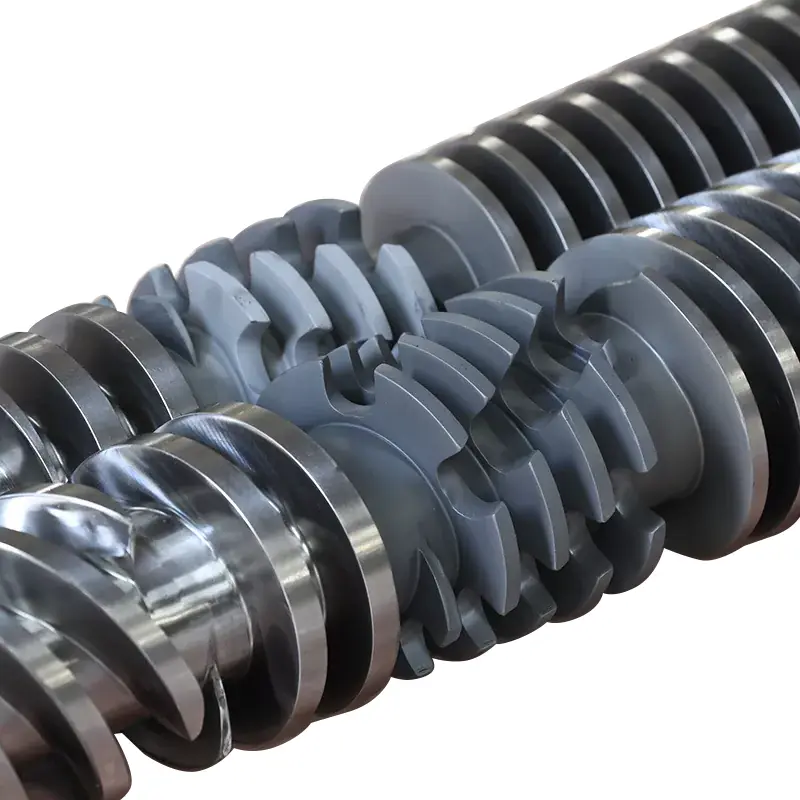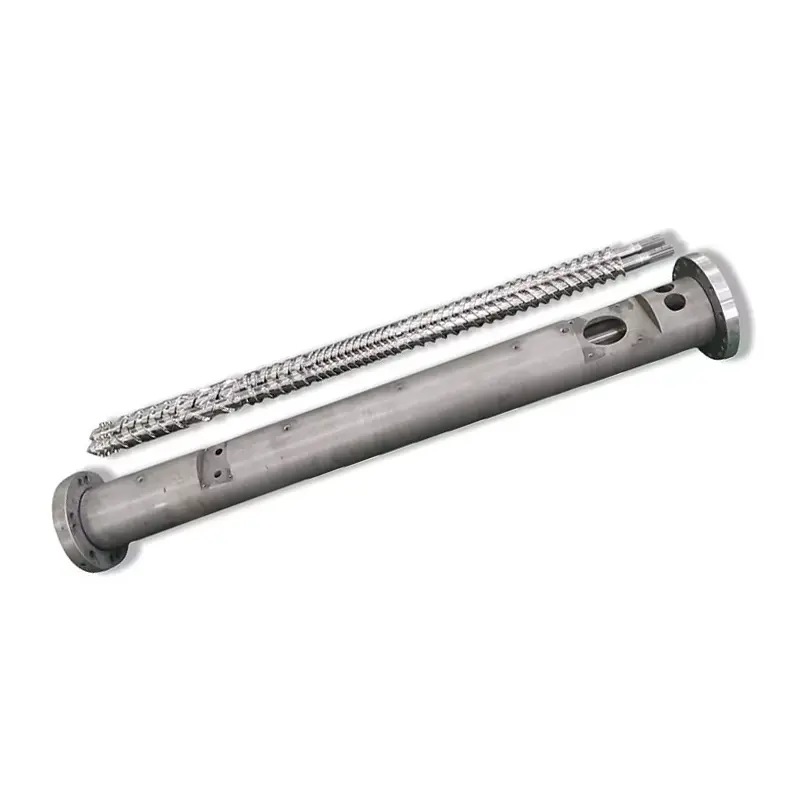
A liña correcta non se decide só pola conta de parafusos. Decídese polo que debe ocorrer entre unha materia prima desigual e un pellet aceptable: alimentalo, fundilo, mesturalo, eliminar o gas, filtrar a contaminación, aumentar a presión, cortalo e secalo.


Escolle aliña de peletización dun só parafusocando a materia prima xa está preto da formulación final e os principais traballos son o transporte estable, a fusión, a filtración de fusión, a xeración de presión e o corte de pellets. É un punto de partida práctico para o molido consistente de PE ou PP, repeletización sinxela, traballos de laboratorio e produción pequena e mediana.
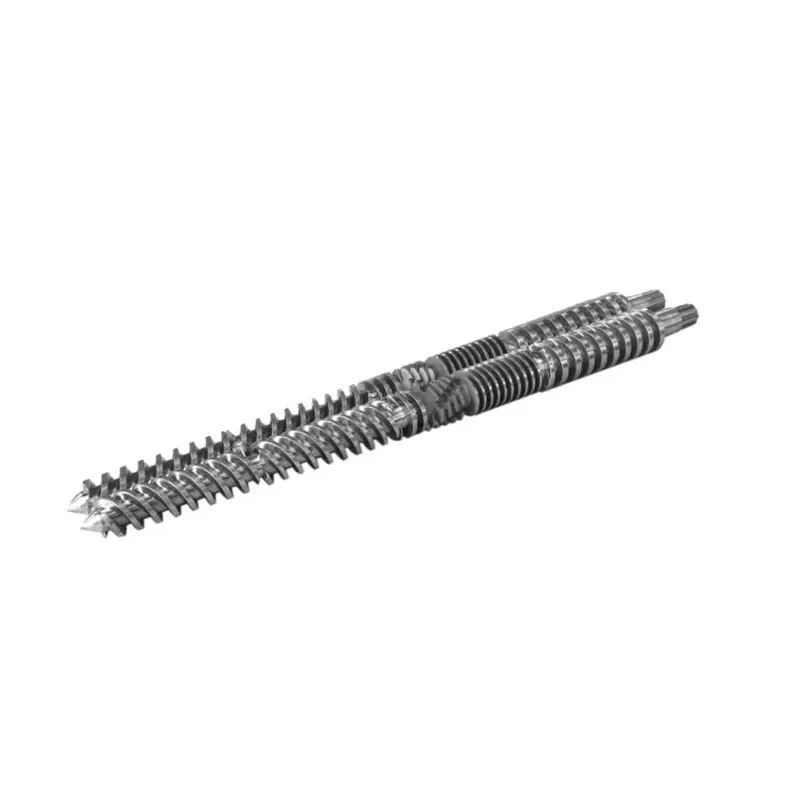
Escolle aliña de peletización paralela de dobre parafusocando a máquina debe compostar así como peletizar. É máis axeitado para recheos, pigmentos, mesturas de polímeros, masterbatch, plásticos modificados, múltiples fluxos de alimentación e unha desvolatilización máis forte. Non compre a liña de dobre parafuso só porque a súa saída indicada é maior. Cómpreo cando as súas funcións de proceso coincidan coa formulación.
Comeza coa transformación do material, non co nome da máquina
Un comprador adoita pedirnos unha liña de dobre parafuso despois de ver as palabras "alto rendemento" ou "mellor mestura". Iso omite a pregunta máis importante: que é o que entra na tolva e en que medida debe converterse antes de que chegue á bolsa?
Se só hai que fundir e cortar de novo os gránulos limpos e uniformes, unha complexa máquina de composición engade controis, traballos de limpeza e puntos de desgaste sen mellorar necesariamente o pellet vendible. Se varios po, colorantes e polímeros deben converterse nun composto consistente, un simple parafuso de transporte pode deixar intacto o problema de calidade real.
| Obriga de produción | Mellor punto de partida | Por que | Que pode cambiar a resposta |
|---|---|---|---|
| Repeletización dun fluxo de PE ou PP estable e clasificado | Parafuso único | Función directa, xeración de presión e filtración con menor complexidade de liña | Humidade, cheiro, impresión, fluxo de fusión mixto, aditivos ou contaminación intensa |
| Escamas de película reciclada con baixa densidade aparente | Parafuso único con alimentación de enxeñería | O primeiro pescozo de botella pode ser a consistencia da alimentación, non a mestura | Os volátiles graves, os polímeros mixtos ou a corrección de receitas poden favorecer o dobre parafuso |
| Masterbatch de cor ou aditivo | Dobre parafuso paralelo | Os elementos de mestura modulares e a adición controlada de ingredientes soportan a dispersión | Unha receita comprobada premesturada cunha modesta demanda de dispersión pode funcionar cun único parafuso especializado |
| Carbonato de calcio ou outro composto recheo | Dobre parafuso paralelo | Alimentación separada e zonas distributivas e dispersivas configurables | Carga de recheo, forma de partículas, abrasividade e uniformidade das propiedades requiridas |
| Aleación de polímero ou modificación reactiva | Dobre parafuso paralelo | A residencia, a mestura e a ventilación pódense organizar por zona de proceso | Cinética de reacción, sensibilidade á calor e esixencia de presión augas abaixo |
| Repeletización en laboratorio o piloto | Parafuso único | Disposición compacta, operación máis sinxela e mantemento máis fácil | O experimento en si pode requirir unha composición modular flexible |
| Composto de PVC | Define primeiro a receita | Ambas as familias da liña Nanhaiya enumeran PVC, pero cumpren tarefas de proceso diferentes | Alimentación en po, sensibilidade térmica, recheo, plastificante, mestura e método de corte de pellets |
| Plástico modificado de alto rendemento | Dobre parafuso paralelo | Maior capacidade de liña publicada máis opcións de mestura, alimentación lateral e desvolatilización | Non dimensionar só a partir de kg/h; torque, densidade aparente e especificación do produto establecen a taxa utilizable |
Vista da nosa fábrica:a máquina máis barata é a liña que completa a transformación requirida sen engadir etapas innecesarias. Ás veces ese é o único parafuso. Ás veces, o parafuso dobre impide mesturas repetidas, extrusión dobre ou pellets fóra de especificación. Preferimos ver a receita completa que o número de parafusos preseleccionado por un comprador.
Unha liña de peletización é unha cadea de etapas do proceso unidas
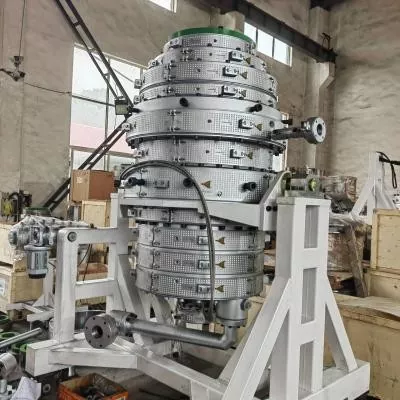
Ambos tipos de liña precisan máis que unha extrusora. de Nanhaiyagama de máquinas extrusoras de plásticodescribe cinco sistemas básicos: alimentación; plastificación con parafuso, barril, calefacción e arrefriamento; transmisión; morrer cabeza; e conformación, arrefriamento e tracción. Nun proxecto de peletización, a filtración, o corte, o secado ou o cribado e a recollida completan a cadea.
1. Preparar e alimentar
Defina se a entrada é pellet, po, escamas, película, aglomerado ou unha mestura. A densidade aparente, a ponte e a estabilidade da velocidade de alimentación determinan se se necesita unha tolva por gravidade, un alimentador forzado ou alimentadores separados con perda de peso.
2. Derreter e transformar
O parafuso e o barril deben fundirse, transportarse e mesturarse sen superar o límite de temperatura ou cizallamento do material. Para a composición, a liña tamén pode necesitar alimentación lateral, seccións de amasado e ventilacións atmosféricas ou de baleiro.
3. Filtrar e crear presión
Un cambiador de pantalla elimina a contaminación física non fundida. Unha matriz necesita presión e fluxo estables, polo que a descarga do parafuso, a opción da bomba de fusión e a área de filtración deben dimensionarse como unha sección.
4. Cortar o fundido
Os sistemas de fíos, aneis de auga e submarinos crean pellets de diferentes xeitos. A forza de fusión, a pegajosidade, a sensibilidade á auga, a saída e a rutina de cambio importan máis que o hábito.
5. Arrefriar, secar e clasificar
A temperatura da auga, o tempo de residencia, a deshidratación e a selección inflúen na temperatura do pellet, a humidade, os finos e a forma antes do almacenamento.
6. Controla a liña
As zonas de temperatura, velocidade, protección do motor, presión, taxa de alimentación, baleiro e alarmas deben indicarlle ao operador se cada etapa é estable. Unha pantalla por si soa non fai que o proceso se controle.

Cando unha liña de peletización dun só parafuso é suficiente
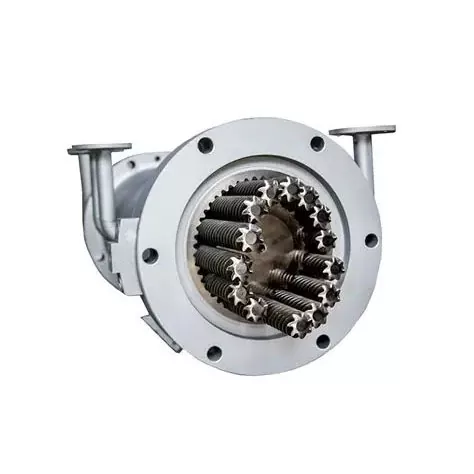
A extrusora monoparafusoé fundamentalmente forte no transporte continuo, fusión e xeración de presión. Tamén pode proporcionar unha mestura distributiva útil cando a xeometría do parafuso, o mesturador e o punto de funcionamento coinciden co material. Iso convérteo nunha base sensata para volver a peletizar unha materia prima que xa está clasificada, mesturada ou formulada.
A liña de peletización dun só parafuso de Nanhaiya combina unha extrusora dun só parafuso, filtración de fusión, cabezal de matriz, refrixeración por auga, peletizadora e unidade de recollida. As súas aplicacións enumeradas inclúen plásticos virxes ou reciclados, laboratorios, produción piloto e pellets para moldeo por inxección, soplado de película ou extrusión. O cambio de pantalla automático opcional, a desgasificación ao baleiro e a alimentación auxiliar permiten que a liña básica manexa condicións de alimentación máis difíciles sen convertela nunha plataforma de composición completa.
Use un único parafuso como liña de base cando:a receita de alimentación está fixada antes da extrusión; a familia de polímeros e o comportamento en fusión son consistentes; a dispersión non é o principal reclamo do produto; a contaminación pódese tratar co filtro especificado; a eliminación de volátiles é moderada; e a saída pódese manter sen forzar a alimentación inestable ou a temperatura de fusión excesiva.


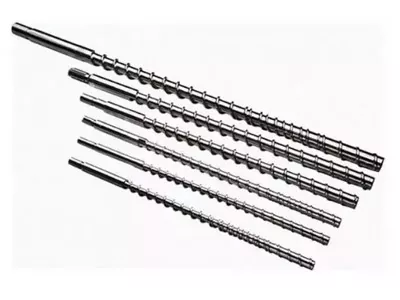
Un só parafuso non significa "sen enxeñaría". Odeseño do parafuso de granulaciónaínda cambia coa alimentación de escamas, a lonxitude de fusión, a posición de ventilación, a resistencia da pantalla e o método de peletización. Unha liña pode ter suficiente potencia instalada e aínda aumentar porque a tolva entrega o material de forma desigual ou o parafuso perde o selo de fusión preto da ventilación.
Cando unha liña paralela de dobre parafuso gaña o seu custo adicional
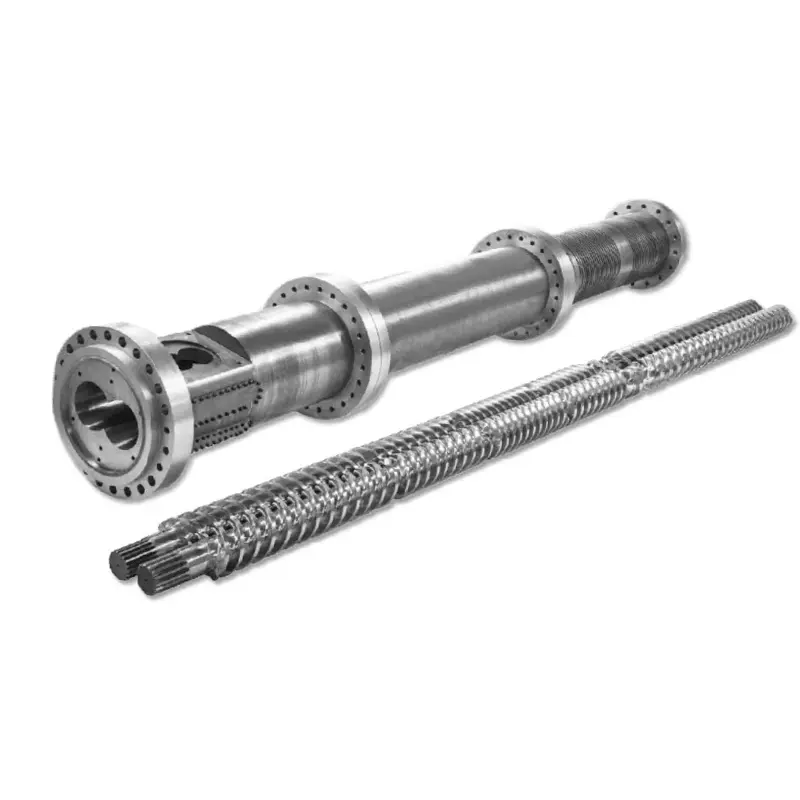
Unha liña paralela de dobre parafuso vólvese valiosa cando a extrusión debe cambiar a formulación, non só remodelala. A liña de Nanhaiya usa unha extrusora paralela de dobre parafuso de alto par con elementos de parafuso modulares. O seu alcance de proceso inclúe aditivos de mestura e dispersión, cargas e colorantes, ademais de alimentación dobre opcional, desgasificación ao baleiro e cambio automático de pantalla.
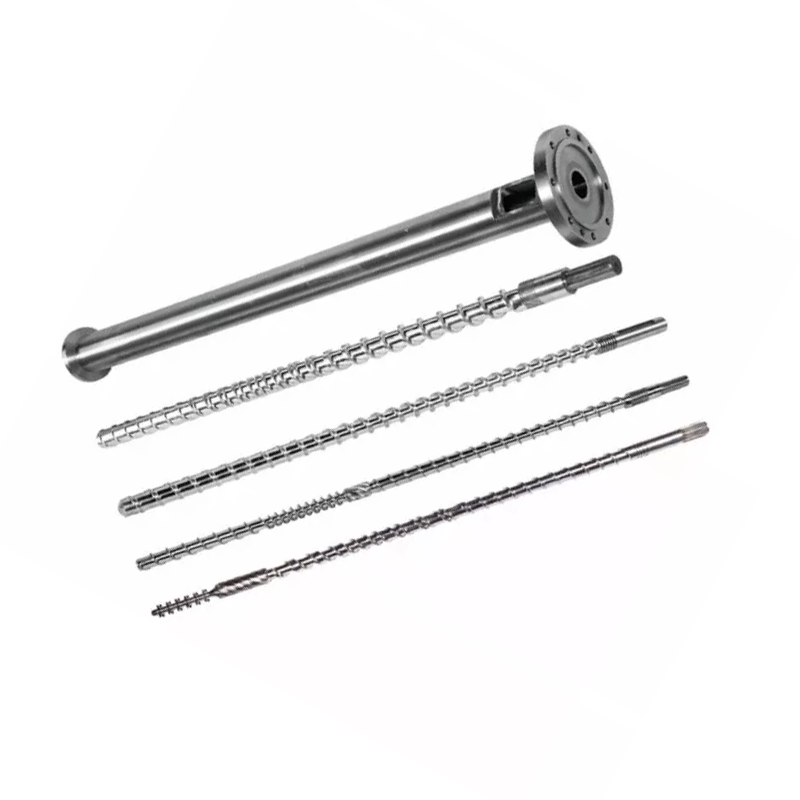
O barril modular e o tren de parafusos permiten que o deseño asigne diferentes traballos ao longo da máquina: transportar unha alimentación, fundir o polímero, engadir un recheo augas abaixo, aplicar traballo distributivo ou dispersivo, abrir a superficie de fusión para a desvolatilización, construír un selo de fusión e estabilizar a descarga. A investigación sobre a extrusión de dobre parafuso tamén vincula a xeometría cunha fusión máis rápida e unha mestura mellorada, mentres que as referencias de composición industrial organizan o transporte, a plastificación, a mestura, a desvolatilización e a acumulación de presión como zonas de proceso separadas.
Use un parafuso dobre paralelo como liña de base cando:varios ingredientes deben ser dosificados por separado; valor de control de dispersión de pigmento ou recheo; a inxestión de po é difícil; a formulación necesita unha ou máis etapas de ventilación; os cambios de produto requiren unha receita de parafuso modular; ou a liña debe mesturar e peletizar nunha pasada controlada.


Vista da nosa fábrica:unha compra de dobre parafuso falla cedo cando o provedor recibe só un nome de resina e kg/h obxectivo. "PP máis recheo" non é unha especificación do proceso. Necesitamos a porcentaxe de recheo, a forma de partículas, a densidade aparente, a humidade, a abrasividad, o plan de alimentación, o obxectivo de dispersión e a temperatura de fusión permitida. Eses detalles deciden os elementos e as seccións do barril polos que realmente paga o comprador.
Para o material reciclado, separa catro problemas
As consultas de reciclaxe adoitan combinar a inestabilidade dos pensos, a humidade, a contaminación e a mala mestura baixo unha única etiqueta: "material reciclado". Cada problema necesita unha característica de liña diferente. O aumento da velocidade do parafuso non pode solucionalos todos.
| Problema observado | Pregunta probable do proceso | Característica de liña para especificar | Evidencia de aceptación |
|---|---|---|---|
| A produción sobe e baixa | As escamas de baixa densidade están en ponte ou se alimentan de forma desigual? | Alimentación forzada, aglomeración ou densificación, xeometría estable da tolva e control do alimentador | Tendencia da saída e da carga do motor durante unha marcha continua definida |
| Burbullas, olor ou pellets porosos | Que humidade e carga volátil entran no fundido? | Secado no seu caso, localización de ventilación, selados de fusión, capacidade de baleiro e renovación da superficie | Resultado de humidade ou volátil máis límite visual de gránulos |
| A presión segue subindo | Canta contaminación non fundida chega ao filtro? | Área de filtrado, secuencia de malla, tipo de cambiador de pantalla, sensores de presión e intervalo de cambio | Aumento de presión e frecuencia de cambio de pantalla na saída obxectivo |
| A cor ou as propiedades varían | Está cambiando a composición do penso ou a mestura é inadecuada? | Clasificación e mestura en primeiro lugar; composición de dobre parafuso se é necesaria a corrección da receita ou a dispersión | Variación acordada de cor, fluxo de fusión ou propiedades mecánicas |
A Asociación de Recicladores de Plásticos define a filtración por fusión como forzar o plástico fundido a través dunha pantalla fina para eliminar metais, madeira, papel, termoestables e outra contaminación física non fundida. A filtración non pode eliminar todos os polímeros disoltos, olor ou volátiles. Tamén engade resistencia ao fluxo, polo que o paquete de pantalla, a área de filtración, a presión de descarga e o método de cambio deben especificarse xuntos.


Escolla o método de peletización como parte da liña
A selección do parafuso recibe a maior parte da atención, pero un corte inestable pode facer que unha masa fundida ben plastificada non se poida vender. A liña dun só parafuso de Nanhaiya inclúe refrixeración por auga e un granulador. A súa liña paralela de dobre parafuso pode empregar un granulador de anel de auga ou de filamento e inclúe as seccións de refrixeración, cribado e recollida correspondentes.
| Método | Proceso | Bo punto de partida | Preguntas antes de ordenar |
|---|---|---|---|
| Cordón de baño de auga | Extruir fíos, arrefriar nunha artesa, eliminar a auga da superficie, tirar e cortar | Traballos de composición e reciclaxe flexibles onde os operadores poden xestionar as liñas de inicio | O fundido ten a forza suficiente da corda? Cantas veces son os cambios de cor? Como se manexarán os fíos rotos? |
| Hebra cortada en seco ou arrefriada por cinta | Leve os fíos quentes nun cinto con aire, auga ou arrefriamento combinado antes de cortar | Formulacións sensibles á auga, fráxiles, elásticas ou moi cheas | Lonxitude de correa necesaria, carga de refrixeración, velocidade da corda, fraxilidade e espazo no chan |
| Troquel de anel de auga | Cortar na cara da matriz e levar pellets nun anel de auga circulante | Granulación compacta e continua cando a masa fundida corta limpamente na matriz | Conxelación do burato, desgaste da lámina, temperatura da auga, forma do pellet e deshidratación |
| Baixo a auga | Cortar na cara da matriz dentro dunha cámara chea de auga, despois deshidratar e secar | Operación automatizada e amplas tarefas de peletización industrial | Taxa mínima estable, residuos de arranque, calefacción de placas, sistema de auga, secador e limpeza |
Os sistemas de cinta de corte en seco de MAAG están deseñados para produtos sensibles á auga, moi cheos ou fráxiles, mentres que os seus sistemas subacuáticos abarcan compostos, masterbatch, reciclaxe e polímeros virxes. Iso non fai que un método sexa universalmente superior. Mostra por que o comportamento do material despois da matriz debe ser parte da decisión de compra.

Datos de liña de dobre parafuso único e paralelo Nanhaiya
Os seguintes valores proceden das páxinas de produtos actuais de Nanhaiya. Son útiles para comparar as configuracións publicadas. Un contrato de compra debe repetir os valores finais para o material aprobado, auxiliares e condicións de proba.
| Elemento | Liña de peletización dun só parafuso Nanhaiya | Liña de peletización paralela de dobre parafuso Nanhaiya |
|---|---|---|
| Capacidade publicada | 100 kg/h | 300 a 600 kg/h |
| Potencia principal | Motor principal de 75 kW | 160 kW |
| Potencia de calefacción | 120 kW | Non listado por separado |
| Tipo de parafuso | Parafuso único | Dobre parafuso paralelo |
| Lonxitude e diámetro do parafuso | Personalizado | Personalizado |
| Material de parafuso publicado | 38CrMoAlA | 38CrMoAlA |
| Gama de material publicado | PVC, masterbatch CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV e PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP e PPR |
| Equipos da liña principal | Extrusora, filtración de fusión, cabezal de matriz, refrixeración por auga, peletizadora e recollida | Extrusora de alto par, filtración de fusión, cabezal de matriz, peletizadora de anel de auga, refrixeración e recollida automatizada |
| Detalles do produto | Parafuso e barril nitrurado, peletizador, depósito de auga, criba vibratoria, silo e control PLC | Parafuso e barril de aliaxe de alta dureza, elementos modulares, bomba de fusión, matriz, peletizadora de anel de auga ou de cordón, artesa, criba vibratoria e silo |
| Opcións | Cambiador automático de pantallas, desgasificación ao baleiro e alimentación auxiliar | Desgasificación ao baleiro, cambiador automático de pantallas, alimentación dobre para recheos e control remoto |
| Relación da caixa de cambios publicada | Non listado | 2,5:1 ou 3:1 |
| Apoio | Guía de instalación, posta en marcha e operación remotas | Guía de instalación, apoio á posta en marcha e formación do operador |


Nanhaiya ten a súa sede en Zhoushan, Zhejiang, e fabrica parafusos, barrís e equipos de extrusión de plástico. Os compradores poden revisar a fábricaequipos de produción, certificadoseproceso de servizoantes da discusión técnica.
Converte a comparación nunha especificación de compra
Unha RFQ útil fai que as cotizacións competitivas sexan comparables. Tamén impide que a liña sexa deseñada arredor dunha mostra limpa mentres que a produción posteriormente recibe alimentación húmida, poeirada ou de baixa densidade.
- Cada grao de polímero e porcentaxe de peso
- Orixe virxe, postindustrial ou postconsumo
- Forma de pellet, po, escamas, película ou aglomerado
- Densidade aparente mínima e máxima
- Humidade, volátiles, olor e condición de lavado
- Tipo de contaminación, tamaño e porcentaxe esperada
- Detalles de recheo, pigmento, fibra e aditivos
- Método de alimentación necesario para cada ingrediente
- Produción actual e produción neta vendible obxectivo
- Ventá de temperatura de fusión permitida
- Fin de filtración e plan de cambio de pantalla
- Preferencia de peletización de hebra, anel de auga ou submarino
- Tamaño do pellet, forma, humidade e límites de finos
- Ensaios necesarios de cor, fluxo de fusión ou mecánicos
- Tensión dispoñible, frecuencia, auga e aire comprimido
- Disposición da planta, espazo libre e dirección do fluxo de material
- Linguaxe de control, rexistro de datos e estándar de seguridade
- Recambios, posta en servizo e ámbito de formación
Non escriba "produción: 500 kg/h" por si só.Indique a formulación exacta, a condición de alimentación, a taxa de rexeitamento permitida e a duración da proba. A descarga bruta da extrusora non é o mesmo que os pellets secos, cribados e vendibles entregados ao sistema de recollida.
A protección contra o desgaste tamén pertence a esta etapa. Os recheos abrasivos, a fibra de vidro e o reciclado contaminado poden cambiar a estratexia do material do parafuso e do barril. Revisión de Nanhaiyacompoñentes paralelos de dobre parafuso, parafusos únicosepezas de recambiocoa alimentación esperada, en lugar de engadir unha opción xenérica de superficie dura ao final.
Acepta a liña con resultados materiais e medibles
Unha proba de rotación sen carga comproba a montaxe, pero non proba o rendemento da peletización. A proba de aceptación en fábrica debe utilizar un material acordado ou un equivalente claramente documentado e debe realizarse o tempo suficiente para expor a inestabilidade da alimentación, presión, ventilación e corte.
- Confirme o material da proba.Rexistrar lote, fórmula, forma de alimentación, densidade aparente, humidade e preparación. Manter unha mostra conservada.
- Verificar o alcance e a seguridade da liña.Comprobe motores, quentadores, protectores, bloqueos, paradas de emerxencia, utilidades, instrumentos e rotación antes de alimentar o polímero.
- Alcanza un funcionamento estable.Rexistra a velocidade do alimentador, a velocidade do parafuso, a configuración da zona, a temperatura de fusión medida, a presión, o par ou a carga do motor, as condicións de baleiro e auga de refrixeración.
- Medir a produción vendible.Pesar gránulos secos despois da selección durante un tempo definido. Rexistra por separado os residuos de arranque, as roturas de vertentes, os aglomerados e os cambios de pantalla.
- Proba a calidade do pellet.Use o tamaño de pellet acordado, finos, humidade, densidade aparente, cor, fluxo de fusión, dispersión ou probas de moldeo augas abaixo.
- Desafía un evento de rutina.Demostra o cambio de pantalla, un reinicio normal, a recuperación do alimentador ou o cambio de cor se é importante para a produción diaria.
- Inspeccione a máquina.Comprobe o arrastre de ventilación, os depósitos de matriz, o estado da cortadora, o ruído anormal, as fugas e os puntos de limpeza accesibles despois da carreira.
Vista da nosa fábrica:non acepte unha liña porque chega brevemente á saída do título. Buscamos unha fiestra estable: o alimentador permanece cheo, a presión non se desvía, a ventilación permanece despexada, o cortador non crea finos excesivos e os pellets cumpren a proba do comprador. A produción estable e vendible é o número que importa.
Preguntas frecuentes
É sempre mellor unha liña de peletización de dobre parafuso que unha liña dun só parafuso?
Non. Unha liña paralela de dobre parafuso é máis forte cando o proceso debe mesturar polímeros, dispersar recheos ou pigmentos, engadir ingredientes a través de alimentadores laterais ou eliminar substancias volátiles importantes. Unha liña dun só parafuso adoita ser a opción máis directa cando unha materia prima estable e preparada necesita principalmente fusión, filtración, xeración de presión e corte de pellets.
Que liña de peletización é mellor para PE ou PP reciclado?
Depende do estado da molienda. Un fluxo de PE ou PP clasificado, lavado e razoablemente consistente pode encaixar nunha liña dun só parafuso coa alimentación, desgasificación e filtración de fusión adecuadas. As formulacións mixtas, a adición de recheos, a eliminación de cheiros ou volátiles e a esixente homoxeneización poden xustificar unha liña paralela de dobre parafuso.
Que liña debo escoller para o masterbatch ou os compostos altamente recheos?
Comeza a avaliación cunha liña paralela de dobre parafuso porque os elementos modulares de parafuso e as zonas de alimentación separadas dan máis control sobre a mestura distributiva e dispersiva. O tipo de recheo, a carga, a densidade aparente, a abrasividad e a dispersión necesaria aínda determinan o alimentador, a configuración do parafuso e o paquete de desgaste.
Unha liña de peletización dun só parafuso pode usar a desgasificación ao baleiro?
Si. Nanhaiya ofrece como opción a desgasificación ao baleiro na súa liña de peletización dun só parafuso. A posición de ventilación, o nivel de recheo do parafuso, a humidade da alimentación, o selado de fusión e a capacidade de baleiro deben traballar xuntos para que o material non inunde a ventilación.
Cal é a diferenza entre a peletización de fíos e anel de auga?
Un sistema de fíos extrude fíos continuos, arrefríaos e despois córtaos en gránulos cilíndricos. Un sistema de aneis de auga corta a masa fundida na cara da matriz e leva os gránulos na auga. O comportamento do material, o rendemento, as necesidades de cambio, a forma do pellet e a implicación do operador deben decidir o método.
Canta saída poden producir as liñas de peletización de Nanhaiya?
Nanhaiya enumera 100 kg/h para a súa liña de peletización dun só parafuso e de 300 a 600 kg/h para a súa liña de peletización de dous parafusos paralelos. Estas son configuracións de produtos publicadas, polo que a cotización final debe indicar a formulación exacta, a condición de alimentación e a base de aceptación da máquina seleccionada.
Que información debo enviar cunha RFQ de liña de peletización?
Envíe as calidades e porcentaxes de polímeros, a forma de alimentación, a densidade aparente, a humidade, os niveis de contaminación e volátiles, os aditivos e recheos, a produción actual e obxectivo, o tamaño do pellet, o requisito de filtración, as condicións de utilidade, o deseño da planta, o estándar de control e unha proba de aceptación medible.
Divulgación comercial: Nanhaiya fabrica as liñas de peletización, parafusos, barriles e compoñentes de extrusión relacionados nesta guía. A selección final depende do material do comprador, do alcance da liña aprobada, do acordo técnico e da proba de aceptación.