Un cabezal de tubo debe axustarse a máis dun diámetro nominal. Ten que coincidir co polímero, a formulación, o estándar de tubos, a saída, a conexión da extrusora, o sistema de calibración e a forma en que os seus operadores cambian de tamaño. Esta guía converte eses insumos nunha especificación de compra para a produción de tubos de PVC, PE, CPVC, PP e PPR.


Para mercar acabezal de extrusión de tubos, envíe ao provedor cinco conxuntos de datos coincidentes: o material e a formulación; o estándar de tubo, diámetro e rango de parede; saída e velocidade da liña; a brida da extrusora e a interface de entrada de fusión; e o calibrador augas abaixo, baleiro, arrefriamento e arranxo de transporte. Unha solicitude que ofrece só "tubo de PVC, 110 mm" non está lista para a enxeñaría.
O punto máis importante do contrato é a condición de aceptación. Nomea o material de produción real, o tamaño da tubaxe, a saída estable, a velocidade da liña, a calefacción e a configuración do sensor, a variación permitida da parede, o diámetro exterior, a ovalidade, o estado da superficie e as probas de produto necesarias. A cabeza da matriz dá forma á fusión en quente, pero non pode garantir por si só o tubo arrefriado final.
A primeira decisión non é o diámetro da matriz
A primeira decisión é o sobre de produción. Unha cabeza pode executar un grupo de tamaños próximos con matrices e mandriles intercambiables. Unha gama de tamaños moi amplo pode producir compromisos no fluxo, o tempo de residencia, o axuste, a presión da cabeza e o traballo de cambio. O rango correcto depende do material e da taxa, non só de que insercións poden caber fisicamente dentro do corpo.
Dividimos cada consulta en tres límites. O límite do produto abrangue o material do tubo, o estándar, o diámetro e a parede. O límite do proceso abrangue saída, velocidade, temperatura e presión. O límite mecánico abrangue a brida, a liña central, os quentadores, os sensores, a posición de elevación e augas abaixo.
| Entrada do comprador | Por que cambia a cabeza da matriz | Evidencia para enviar |
|---|---|---|
| Polímero e fórmula completa | Cambia a viscosidade, a sensibilidade á calor, o deslizamento, o desgaste, o risco de corrosión, o límite de tempo de residencia e o método de limpeza. | Ficha técnica de calidade de resina, porcentaxes de formulación e mostra |
| Norma e aplicación de tubos | Define o produto acabado que a liña debe producir e probar | Número estándar exacto, edición, mercado e debuxo interno |
| OD, muro, SDR ou intervalo de programación | Establece a área de fluxo anular, a familia de ferramentas e o rango práctico de pezas de cambio | Táboa de tallas con produtos mínimos, normais e máximos |
| Saída neta e velocidade da liña | Cambia a velocidade do fluxo, a presión, a carga de calefacción, o tempo de residencia e a demanda de refrixeración augas abaixo | kg/h vendible estable para cada tamaño crítico |
| Interface de extrusora e adaptador | Determina a xeometría de entrada, patrón de parafuso, rexistro, selado, altura do centro e apoio | Debuxo controlado máis fotos medidas da máquina existente |
| Sistema de calibración e refrixeración | Afecta a caída, o DO final, a ovalidade, a distribución da parede e o comportamento de arranque | Debuxos do calibrador, datos do tanque de baleiro, lonxitude de refrixeración e posición de extracción |
| Plan de cambio | Determina que partes son extraíbles, como están centradas e con que seguridade as manexan os operadores | Cambiar a frecuencia, o método de limpeza, a capacidade do guindastre e o obxectivo de tempo de inactividade |
Vista da nosa fábrica:non consideramos un diámetro nominal de tubo como unha especificación suficiente da cabeza de matriz. Se un comprador nos proporciona só o nome da resina e o OD, pedimos a serie da parede, a fórmula, a saída, a interface da extrusora e o método de dimensionamento antes de fixar o camiño do fluxo. Unha cotización rápida baseada en entradas que faltan adoita mover as preguntas sen resposta á posta en servizo.



Comeza co estándar de tubo acabado
Un cabezal de matriz é ferramenta de produción. Non é unha certificación de tubos. O comprador debe identificar o estándar e a edición exactos do produto, mentres que o provedor debe traducir a envolvente do tubo nun camiño de fluxo, conxunto de ferramentas e método de axuste. A conformidade definitiva aprobase na tubaxe acabada mediante os ensaios necesarios para o seu mercado e aplicación.
Para proxectos comúns de tuberías de auga, son tres referencias oficiais útilesISO 1452-2:2009 para tubos de PVC-U, ISO 4427-2:2019 para tubos de PEeISO 15874-2:2013 para tubos de PP utilizados en instalacións de auga quente e fría. Consulta a edición actual, as modificacións e a adopción nacional cando se prepara o contrato.
| Familia de tubos | Referencia oficial de inicio | Información que aínda necesita a RFQ de cabezal |
|---|---|---|
| Tubo de presión PVC-U | ISO 1452-2 ou o equivalente nacional requirido | Fórmula de mestura en seco de PVC, serie de tubos, diámetro exterior nominal, mesa de parede, tolerancia de enchufe, saída, velocidade da liña e requisitos de superficie |
| Tubo de presión PE | ISO 4427-2 ou o equivalente nacional requirido | Composto de PE exacto, rango SDR, rango OD, construción sólida ou coextruída, disposición de franxas ou capas, saída e sistema de refrixeración |
| Tubo de auga fría e quente de PP ou PPR | ISO 15874-2 ou o equivalente nacional requirido | Grao de PP exacto, clase de dimensión de tubo, aplicación de servizo, construción da capa, rango de diámetro e parede, saída e método de calibración |
| Conduto eléctrico ou tubo industrial | Especificación nacional, industria ou cliente aplicable do comprador | Fórmula do material, rixidez ou obxectivo funcional, xeometría, cor, impresión ou franxa, plan de proba e defectos de superficie admisibles |
Non escriba "segundo o estándar internacional" na RFQ.Nomea o documento, parte, edición e adopción local. A continuación, adxunta o debuxo e o plan de inspección do tubo acabado. Os tamaños nominais similares poden ter diferentes rangos de paredes, condicións de proba e requisitos de identificación.
Unha separación máis importa. A aprobación de auga potable refírese ao produto de tubaxe acabado e aos seus materiais mollados. Pedir unha cabeza de troquel a Nanhaiya non transfire a aprobación de auga potable á tubería do comprador. A aprobación de resinas, o control de compostos, os rexistros de produción e a certificación de terceiros seguen sendo parte do sistema de conformidade do fabricante de tubos.
Especifique a fórmula real, non só PVC ou PE
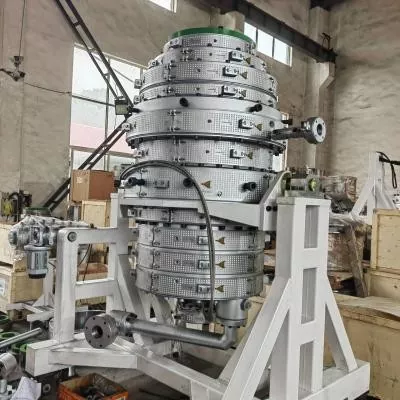
de Nanhaiyacabezal de extrusión de tubosofrécese para PVC con aditivos, PE, CPVC e PP. Eses nomes definen familias materiais. Non nos indican a viscosidade do fundido, a carga de recheo, o sistema estabilizador, o contido reciclado, a xanela de procesamento ou a tendencia a eliminar as placas.
Para o PVC, envíe a receita completa de mestura seca por peso e condición de mestura. O nivel de carbonato de calcio e o tratamento de partículas, o equilibrio de lubricante, o sistema estabilizador, o modificador de impacto, a axuda de procesamento, o pigmento e a porcentaxe de retrabaxo poden cambiar o aspecto da parede, a presión da cabeza e o comportamento do depósito.
Para PE ou PPR, envíe o grao composto exacto e a folla de datos do provedor actual. Inclúa a información sobre o fluxo de masa ou a viscosidade do fundido publicada para ese grao, densidade, aditivos, sistema de cor ou negro de carbón, límite de molienda e se as franxas de identificación ou as capas funcionais están coextruídas.
PVC e CPVC
O historial de calor e o tempo de residencia merecen moita atención. O camiño do fluxo debe evitar atascos innecesarios e o plan de calefacción debe admitir unha posta en marcha e unha limpeza controladas. Os cambios de fórmula deben ser revelados antes da fabricación.
PE
O grao, a forza de fusión, a saída e a capacidade de refrixeración actúan xuntos. Un cabezal de PE de alto rendemento necesita un fluxo circunferencial estable e un sistema de dimensionamento adecuado, non só un espazo anular maior.
PP e PPR
Indique a resina exacta e o produto de servizo. Os tubos de auga quente e fría, os tubos industriais e a construción multicapa poden requirir diferentes ferramentas, arrefriamento e condicións de aceptación.
Vista da nosa fábrica:cando un equipo de produción cambia o recheo, a calidade de resina ou a porcentaxe de reciclado despois de aprobar a ferramenta, a matriz non se volveu imprecisa de súpeto. A entrada do proceso cambiou. Anotamos a formulación de referencia no acordo técnico para que a futura resolución de problemas parte dunha condición coñecida.

A abertura da matriz non é o tamaño final do tubo
Unha fusión anular quente non sae da matriz e permanece fixada xeométricamente. Pode incharse na saída, baixar baixo a extracción, poñerse en contacto co calibrador, encollerse durante o arrefriamento e seguir cambiando a medida que se iguala a súa temperatura. É por iso que un tubo nominal de 110 mm non utiliza automaticamente unha abertura de matriz de 110 mm.
O resultado final provén dun sistema: saída da extrusora, temperatura e presión de fusión, xeometría da matriz e do mandril, balance de calor circunferencial, centrado, ruta do aire, calibrador, baleiro, arrefriamento e velocidade de arrastre. Se estas pezas se compran a diferentes provedores, o comprador debe asignar un debuxo de interface controlado e unha matriz de responsabilidade de aceptación.
| Elemento de control | O que inflúe directamente | O que non pode demostrar só |
|---|---|---|
| Percorrido de fluxo de matriz e mandril | Distribución anular do fundido, perda de presión, comportamento de residencia e forma inicial do tubo | OD final en frío, parede, ovalidade ou rendemento de presión |
| Axuste de centrado do mandril | Oco circunferencial inicial e corrección da distribución da parede | Un resultado estable cando a temperatura, o fluxo ou a aliñación augas abaixo seguen a derivar |
| Disposición da zona de calefacción | Control térmico arredor e ao longo da cabeza | A temperatura real de fusión sen un método de medición definido |
| Calibrador e depósito de baleiro | Tamaño externo, arrefriamento precoz e soporte de forma | Parede uniforme cando o tubo de fusión entrante é inestable |
| Sistema de refrixeración | Taxa de solidificación, estabilidade dimensional e eliminación de calor residual | Boa xeometría cando a temperatura ou o caudal da auga non están controlados |
| Arrancar | Velocidade da liña, descenso e transporte constante | As dimensións correctas cando o tirador estea desalineado ou a velocidade varíe |
Regra de tamaño útil:especifique o tubo máis pequeno e máis grande, pero enxeñeirá os difíciles cantos operativos. Estes adoitan ser o tubo máis grande con alto rendemento, a parede máis delgada a alta velocidade de liña, un tamaño pequeno de baixo rendemento que aumenta o tempo de residencia e o produto coa parede ou superficie máis axustada.


Nanhaiya ofrece mandriles axustables, opcións de canles de refrixeración e forros substituíbles na súa gama de cabezales de tubos. Use esas opcións por un motivo definido. O axuste é útil cando os operadores teñen un método de centrado repetible. Os compoñentes de desgaste substituíbles son útiles cando o seu alcance, a cantidade de recambio e o procedemento de substitución están claros.
Bloquee a interface da extrusora antes de comezar o mecanizado
Unha matriz de tubo pode ter un excelente camiño de fluxo interno e aínda non se instala porque se asumiu a entrada, rexistro, patrón de parafuso, selado ou altura do centro. Os proxectos de substitución son especialmente vulnerables porque os debuxos das máquinas poden ser antigos, modificados ou non dispoñibles.
Preferimos tres formas de proba: o debuxo orixinal controlado, medidas frescas e fotos claras cunha referencia a escala. Se os tres están en desacordo, resolva o conflito antes de que se publique o debuxo de fabricación.
- Marca, modelo e configuración da extrusora
- Diámetro do parafuso e rango de saída nominal
- Debuxo da brida de descarga ou adaptador
- Rexistrar diámetro, profundidade e tolerancia
- Cantidade de parafusos, rosca, círculo de paso e orientación
- Xeometría da cara de selado e método de xunta
- Diámetro de entrada de fusión e lonxitude de transición
- Interface de pantalla ou placa de corte necesaria
- Tamaño e localización do porto do sensor de presión
- Tipo e inserción do sensor de temperatura de fusión
- Tensión, frecuencia, potencia e conectores do quentador
- Tipo de termopar e compatibilidade do controlador
- Altura do centro da cabeza de troquel e dirección do fluxo
- Marco de apoio, rodas, carrís ou puntos de elevación
- Dispoñible autorización de instalación e mantemento
- Distancia ao calibrador e referencia de aliñamento
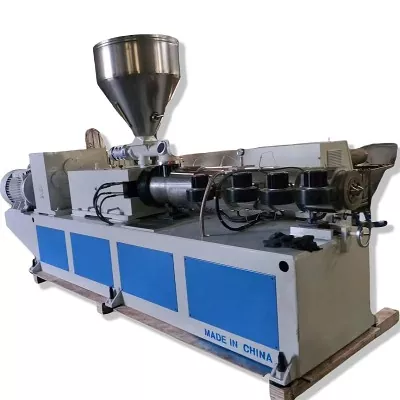
Nanhaiya fabrica personalizablesbridas de barrile os compoñentes da cabeza de matriz, polo que o adaptador pode ser discutido coa cabeza en lugar de deixar como unha sorpresa de instalación. Para un proxecto de liña completa, aliña a interface da matriz coa seleccionadamáquina extrusora de plástico, controis e equipos posteriores.
Vista da nosa fábrica:unha foto de teléfono dunha brida axúdanos a comprender o deseño, pero non define un círculo de parafuso nin o axuste de rexistro. Usamos a foto para buscar preguntas. Usamos un debuxo asinado para cortar metal. Esa distinción evita que un pequeno erro de interface atrase toda a instalación.


Elixe a construción arredor do material e da tarefa de limpeza
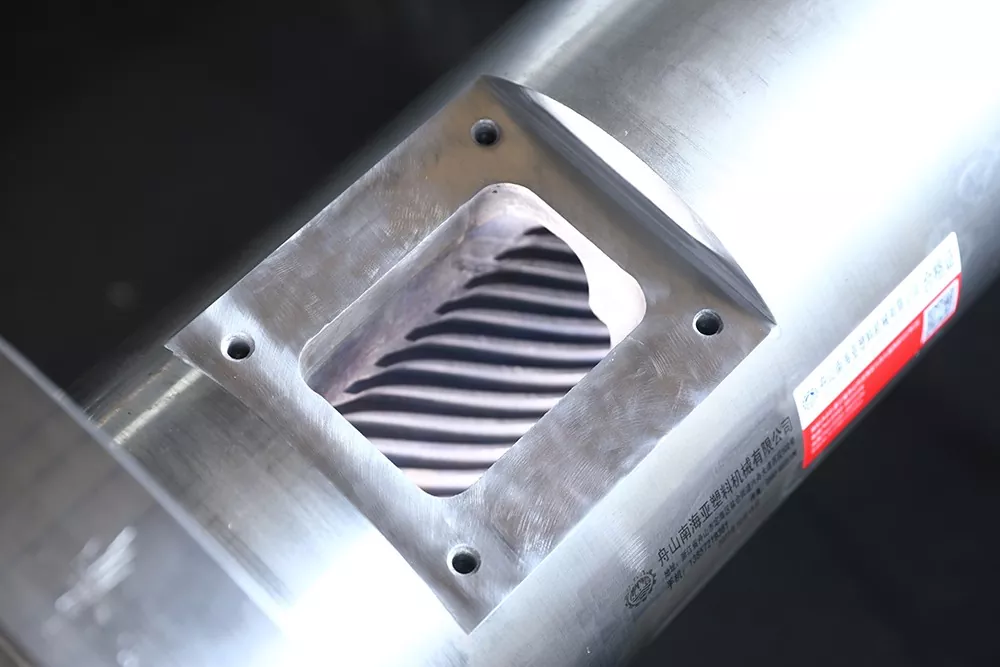
O cabezal de matriz de tubo dedicado de Nanhaiya utiliza aceiro de aliaxe de alta resistencia con superficies endurecidas e prodúcese mediante mecanizado CNC de precisión e tratamento térmico. O seu xeralcabezal de extrusiónpáxina lista 38CrMoAl, nitruración e unha dureza superficial de HV950 a HV1000.
Eses valores son datos de partida útiles, pero a especificación aprobada aínda debe identificar o material do compoñente exacto, o alcance do tratamento, o criterio de dureza acabado, o acabado superficial do fluxo, a inspección dimensional e calquera requisito de corrosión. Non se debe copiar o valor de dureza dun compoñente en cada elemento de fixación, cuberta do quentador ou peza estrutural.
| Condición do servizo | Preocupación de contratación | Que definir na cita |
|---|---|---|
| PVC recheo | Recheo mineral abrasivo, depósitos e frecuencia de limpeza | Fórmula, nivel de recheo, material de compoñente mollado e tratamento, alcance de desgaste substituíble e método de limpeza |
| CPVC ou composto termosensible | Historia térmica, retención e degradación do material | Ventá de procesamento, concepto de ruta de fluxo, zonas de calefacción, puntos de sensor, procedemento de arranque e apagado |
| PE negro carbón | Distribución estable, calidade superficial e longas tiradas | Grao composto, rango de saída, ventá de presión, disposición do quentador e acceso á limpeza |
| Contido reciclado | Contaminación, variación da viscosidade e partículas abrasivas | Fonte, porcentaxe máxima, plan de filtración, mostra, variación esperada e límites de aceptación |
| Cambios frecuentes de cor | Retención, acceso, manipulación de cambio de pezas e chatarra | Secuencia de cores, material de limpeza, tempo de cambio permitido, procedemento de purga e pezas extraíbles |
Máis difícil non é unha estratexia material completa.A dureza da superficie, a profundidade da caixa, a dureza do substrato, o comportamento á corrosión, o acabado e o método de reparación deben adaptarse ao compoñente e ao proceso. Pídalle ao provedor que enumere o que se trata, como se verifica e que rexistro de inspección inclúe o pedido.


Revisión de Nanhaiyaequipos de produción, certificadoseservizo técnicodurante a cualificación do provedor. No ámbito de apoio acordado pódense incluír orientacións de instalación e consellos de mantemento a longo prazo.
Fai o cambio de tamaño como parte do cálculo da compra
Un prezo de ferramentas máis baixo pode ser caro se cada cambio ata un guindastre, dana os quentadores ou require un centrado repetido de probas e erros. Pregunte como se retiran a matriz e o mandril, onde se colocan as pezas quentes, que fixadores se manipulan, como se restablece o aliñamento e que selos ou consumibles se substitúen.
| Pregunta de cambio | Por que o comprador debería preocuparse | Saída do contrato |
|---|---|---|
| Que tallas comparten un mesmo corpo? | Mostra o número real de cabezas e conxuntos de pezas de cambio | Matriz de compatibilidade por diámetro exterior do tubo, rango de parede e material |
| Que debe arrefriar antes de eliminar? | Afecta ao tempo de inactividade e á seguridade da manipulación | Temperatura escrita e procedemento de manipulación |
| Como se centran as matrices e os mandriles? | Afecta a chatarra de arranque e a corrección da parede | Diagrama de axuste, posicións de referencia e adestramento |
| Que ferramentas e dispositivos de elevación son necesarios? | Evita unha manipulación improvisada insegura | Lista de ferramentas, pesos das pezas, puntos de elevación e debuxos de accesorios |
| Que pezas son recambios habituais? | Reduce o tempo de inactividade despois de danos a rosca, selado, quentador ou sensor | Lista de recambios recomendada de dous anos co prezo por artigo |
| Como se limpa a vía do fluxo? | Cambia o traballo, o risco de superficie e a chatarra de cambio de cor | Ferramentas de limpeza, materiais e pasos de desmontaxe homologados |
Para un programa de produtos mixtos, calcule o custo de cambio por horas, man de obra e chatarra de inicio. Se unha planta cambia entre dous tamaños de tubo distantes varias veces por semana, dúas cabezas completas poden protexer máis tempo de produción que un corpo con moitas insercións. Se os cambios son pouco frecuentes e o rango é compacto, un corpo compartido pode ser sensato.
Vista da nosa fábrica:preguntamos quen vai cambiar a ferramenta e que equipo de elevación está dispoñible. Un deseño que funciona nun banco de montaxe limpo pode resultar incómodo xunto a unha extrusora quente e un tanque de baleiro. O acceso do operador é unha entrada de enxeñería, non un detalle posvenda.

Use defectos de tubo para atopar a zona de proceso responsable
Cando unha tubería sae das especificacións, os operadores adoitan axustar primeiro a matriz porque os seus parafusos de centrado son visibles. Isto pode mellorar temporalmente unha lectura mentres se oculta un problema de temperatura, extrusora ou augas abaixo. Anote o defecto ao redor da circunferencia e ao longo da lonxitude do tubo antes de facer varios cambios á vez.
| Defecto observado | Comprobacións de cabezal | Comprobacións augas arriba e augas abaixo | Compra de lección |
|---|---|---|---|
| Un lado consistentemente máis groso | Centrado do mandril, depósitos no camiño do fluxo, danos, equilibrio do quentador e aliñación do conxunto | Aumento da extrusora, aliñamento do calibrador, distribución do baleiro, arrefriamento e aliñación de arrastre | Requiren centrado accesible, zonas de temperatura e unha referencia de aliñación |
| A parede cambia ao redor e ao longo da tubaxe | Axuste solto, ciclo térmico, presión inestable ou caudal irregular | Alimentación, saída de parafuso, control da velocidade da liña, baleiro e estabilidade da temperatura da auga | Acepte unha xanela de funcionamento estable, non un conxunto curto de medidas |
| Liñas de superficie longas | Contaminación, depósito, arañazos ou danos da superficie do labio | Partículas non fundidas, filtración, danos no calibrador e marcas de manipulación | Definir ferramentas de limpeza, plan de filtros, inspección de superficies e útiles de reposto |
| Raias amarelas, marróns ou negras | Zonas mortas, depósitos, calor local excesivo e tempo de residencia prolongado | Alimentación contaminada, depósitos de barril, desgaste dos parafusos e práctica de parada | Revisa a ruta de fusión completa e a rutina de limpeza antes de copiar a xeometría antiga |
| Alta presión de cabeza | Oco anular restrinxido, baixa temperatura, bloqueo ou camiño de fluxo inadecuado | Restricción da pantalla, viscosidade do material, demanda de saída e condición do sensor | Indique o punto de medida da presión e o límite de funcionamento na especificación |
| Ovalidade do tubo | Caudal de saída irregular ou posición inicial do tubo | Desgaste do calibrador, baleiro, equilibrio de refrixeración, soporte e aliñación de arrastre | A ovalidade final pertence á proba de aceptación da liña completa |
| Superficie interna rugosa | Acabado do mandril, depósitos, temperatura e comportamento do caudal | Humidade do material, dispersión, degradación e estabilidade de saída | Incluír criterios de superficie tanto internos como externos na aprobación da mostra |
Regra dun cambio:rexistrar a liña base, cambiar unha variable controlada, esperar a que o material percorre a liña, marcar o tubo afectado e medir de novo. O axuste aleatorio de temperaturas, centrado, baleiro e arrastre ao mesmo tempo destrúe a evidencia necesaria para identificar a causa.
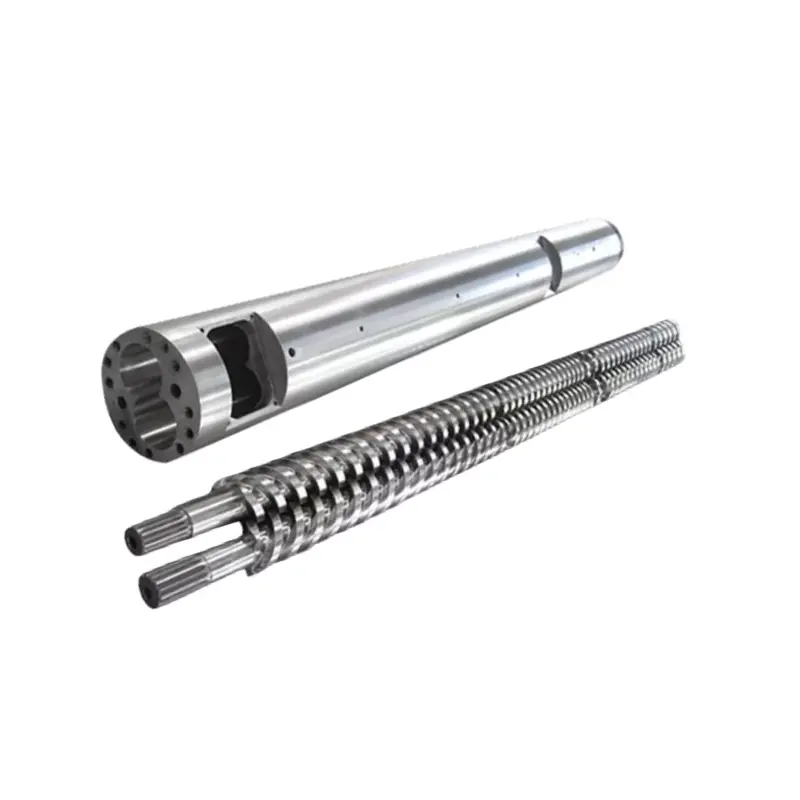
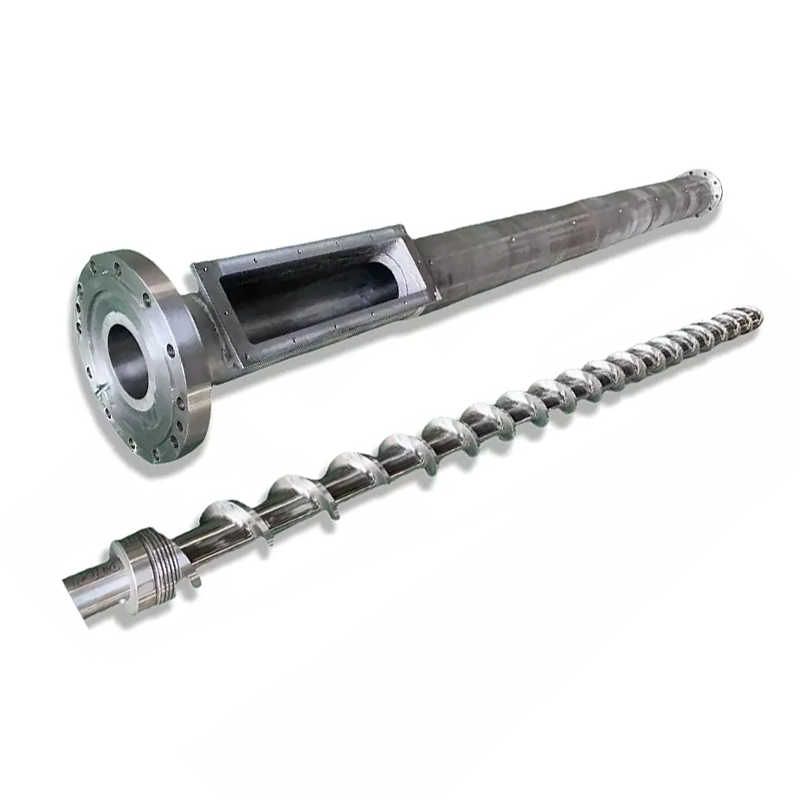
Se a presión de saída ou de fusión é inestable antes da cabeza, inspeccione tamén o parafuso e o barril. Material NanhaiyaParafusos únicos para tubos de PVC, Tubos de PVC parafusos paraleloseTubos de PVC cónicos de doble rosca. Non se debe redeseñar a matriz para compensar unha sección de plastificación desgastada ou inadecuada.

Lista de verificación de RFQ de cabezal de matriz de extrusión de tubos
Un RFQ completo permite ao comprador comparar o alcance da enxeñaría en lugar de comparar un prezo base baixo cunha cotización inclusiva. Pon os seguintes elementos nun paquete controlado pola revisión.
- Identificar os produtos.Enumere cada tubo OD, rango de parede, SDR ou horario, construción da capa, cor e aplicación. Marca o produto normal e o tamaño máis difícil.
- Nomea o estándar.Indique o estándar exacto, parte, edición, adopción nacional e debuxo interno. Adxunta o plan de inspección de tubos acabados.
- Divulga o material.Proporcione a fórmula completa de PVC ou a calidade exacta de PE, PP ou PPR, aditivos, recheo, pigmento, contido reciclado e fichas de datos do provedor.
- Definir taxa.Indique a saída neta vendible e a velocidade da liña para cada produto crítico, ademais da capacidade de refrixeración dispoñible e o horario normal de funcionamento.
- Describe o extrusor.Estado simple, xemelgo paralelo ou dobre parafuso cónico; diámetro do parafuso; potencia do motor; presión e temperatura de fusión normais; disposición do adaptador; e límites actuais do proceso.
- Controla a interface.Coloque a brida, o rexistro, o círculo de parafuso, a cara de selado, a entrada de fusión, a altura do centro, o porto do sensor e os debuxos de soporte.
- Especifique os datos eléctricos.Enumere a tensión e a frecuencia do quentador, o tipo de termopar, o estándar do conector, a compatibilidade do controlador, a lonxitude do cable e os requisitos de zona perigosa, se é o caso.
- Mostra a liña augas abaixo.Inclúe as dimensións do calibrador, o depósito de baleiro, a lonxitude de refrixeración, a disposición de pulverización ou inmersión, o tipo de extracción, a liña central e a distancia desde a saída da matriz.
- Escolla o ámbito de cambio.Enumere conxuntos de pezas de cambio, quentadores e sensores de recambio, selos, elementos de fixación, ferramentas de manipulación, bastidores de almacenamento e o procedemento de cambio de tamaño desexado.
- Definir documentos.Solicitar planos de montaxe e pezas, lista de materiais, rexistros de materiais e tratamento térmico, inspección dimensional, lista eléctrica, instrucións de funcionamento e lista de repostos.
- Escribe a proba de aceptación.Nomea a resina, a fórmula, o tamaño da tubería, a duración da execución, a saída, a velocidade da liña, os rexistros do proceso, a mostraxe de dimensións e os criterios de aprobación/falla.
- Aclarar o apoio.Acordar a guía de instalación, a responsabilidade da posta en servizo, a formación do operador, a asistencia remota e a fronteira entre o rendemento da cabeza de matriz e a liña completa.
Aviso de substitución:un troquel desgastado pode deixar de conservar as súas dimensións orixinais. Mide a interface da máquina e un bo tubo retido, busca debuxos orixinais e explica por que se está a substituír a cabeza antiga. Copiar cada dimensión desgastada pode reproducir o mesmo problema de fluxo ou aliñamento.
A configuración do parafuso tamén debe coincidir co deber do material. Navega por Nanhaiyaparafusos únicos, parafusos xemelgos paralelosebarriles cónicos de dobre roscacando a enquisa abrangue a sección completa de plastificación. Para accesorios e ferramentas conectadas, use ogama de recambios para extrusión.
Acepta a cabeza sobre a condición de produción que planeas vender
A inspección dimensional demostra que os compoñentes fabricados coinciden co debuxo. Non proba como un composto específico fluirá pola liña completa. Un bo plan de aceptación ten dúas partes: a verificación de compoñentes e unha carreira de produción.
| Fase de aceptación | Que verificar | Rexistro para gardar |
|---|---|---|
| Revisión de documentos | Revisión de debuxo aprobada, lista de materiais, matriz de cambio de pezas, lista de quentadores e sensores, manuais e alcance de reposto | Rexistro de documentos asinados |
| Inspección de compoñentes | Interfaces críticas, características concéntricas, caras de selado, fixadores, portos, material, tratamento e estado visible da superficie de fluxo | Rexistros de dimensións e materiais ou tratamento especificados na orde |
| Comprobación de montaxe | Axuste, orientación, instalación do quentador, inserción de sensores, movemento de centrado, apoio, elevación e acceso | Lista de verificación de montaxe con fotografías |
| Comprobación de quecemento | Identificación da zona, resposta do controlador, lectura do sensor, consumo de corrente e estabilidade térmica | Mapa de zona e lecturas estabilizadas |
| Carreira de produción | Material acordado, tamaño do tubo, saída, velocidade da liña, temperatura, presión de fusión, carga do motor, condicións de baleiro e refrixeración | Folla de proceso baseada no tempo e mostras conservadas |
| Inspección de tubos | OD, parede en varias posicións do reloxo, ovalidade, masa por lonxitude, superficie interior e exterior, rectitud e probas estándar requiridas | Informe de inspección vinculado á posición da mostra e ao tempo de produción |
| Operación de rutina | Arranque, corrección de centrado, parada normal, desmontaxe segura ou cambio de tamaño acordado | Pecha de operador e lista de elementos abertos |
Use a formulación normal do comprador cando sexa práctico. Se é necesario un material substitutivo, rexistra a diferenza e limita o que a proba demostra. Unha execución exitosa de PE non valida unha fórmula de PVC e un produto de baixa velocidade de parede grosa non demostra unha condición de alta velocidade de parede delgada.
Vista da nosa fábrica:Preferimos unha carreira estable con medicións rastreables antes que unha visualización breve coa máxima potencia. A presión debe asentarse, as lecturas da parede deben permanecer controlables, os quentadores non deben circular de forma anormal e o tubo arrefriado debe cumprir a inspección acordada. Ese resultado dá a ambas as partes un punto útil de transferencia.


Preguntas frecuentes
Que información se necesita para citar un cabezal de matriz de extrusión de tubos?
Envíe o grao e fórmula do polímero, o estándar do tubo, o tamaño completo e o rango de parede, a saída e a velocidade da liña obxectivo, o tipo de extrusora, o debuxo da entrada e da brida de fusión, a tensión do quentador, os requisitos do sensor, os detalles de calibración posterior, as pezas de cambio preferidas e un plan de aceptación. As fotos e os debuxos medidos da conexión actual tamén son útiles para proxectos de substitución.
Pódese funcionar un cabezal de tubo de PVC, PE e PPR?
Un corpo exterior compartido pode ser tecnicamente posible nun proxecto estreito, pero PVC, PE e PPR non crean as mesmas condicións de caudal, térmicas ou dimensionamento. Primeiro comparamos a formulación completa, a saída, o rango de tamaños, os requisitos do camiño de fluxo e o método de limpeza. Ferramentas separadas ou un cabezal separado poden ser a opción de produción máis segura.
O diámetro da matriz do tubo é igual ao diámetro final do tubo?
Normalmente non. O tubo quente cambia despois de saír da matriz porque a masa fundida incha, baixa, entra no calibrador e arrefríase. As dimensións necesarias da matriz e do mandril deben deseñarse co material, a saída, a velocidade da liña, o tamaño do baleiro e o sistema de refrixeración, en lugar de copiarse directamente do tamaño nominal da tubaxe.
Pode o cabezal da matriz por si só garantir o grosor da parede do tubo e a ovalidade?
Non. O cabezal da matriz establece a distribución anular do fundido, pero o espesor final da parede e a ovalidade tamén dependen da estabilidade do fundido, o centrado, o equilibrio de temperatura, o estado do calibrador, o baleiro, o arrefriamento, o aliñamento de arrastre e a velocidade da liña. A aceptación debe probar a liña operativa completa.
Que material utiliza Nanhaiya para as cabezas de matriz de extrusión?
A páxina de cabezal da matriz de extrusora xeral de Nanhaiya enumera 38CrMoAl con nitruración e dureza superficial de HV950 a HV1000. A cabeza de matriz de extrusión de tubos dedicada descríbese como aceiro de aliaxe con superficies endurecidas. O material final, o tratamento térmico e os requisitos de superficie mollada deben confirmarse para a resina, os aditivos e o método de limpeza na especificación aprobada.
¿Debo mercar un cabezal de matriz con insercións de varios tamaños ou varias cabezas completas?
Use pezas de cambio cando o rango de tamaño, a saída e a rutina de limpeza permitan que un só corpo cubra o traballo sen un axuste excesivo. As cabezas separadas poden ter sentido cando os produtos difiren moito en diámetro, polímero, saída, estrutura de capa ou frecuencia de cambio. Compare o tempo total de cambio e o risco de produción, non só o prezo da ferramenta.
Como se debe aceptar un cabezal de extrusión de tubos?
Comeza coas comprobacións do deseño, do material, do tratamento, do quentador, do sensor, das bridas e da ruta de fluxo. A continuación, executa o material de produción acordado co tamaño de tubo, saída e velocidade da liña especificados. Rexistre as temperaturas, a presión de fusión, as lecturas da parede ao redor da circunferencia, o diámetro exterior, a ovalidade, o estado da superficie, a masa por lonxitude e calquera proba requirida pola norma de tubos obxectivo.
Que fai que un lado da parede dun tubo extruido sexa máis groso?
As posibles causas inclúen o mal centrado da matriz ou do mandril, o desequilibrio da temperatura circunferencial, o fluxo de fusión irregular, os depósitos ou danos no percorrido do fluxo, a saída inestable da extrusora, o desalineamento do calibrador, o baleiro ou o arrefriamento irregulares e o desalineamento de arrastre. Comprobe a tendencia antes de usar parafusos de centrado para ocultar un problema augas abaixo.
Contido técnico preparado a partir da información actual de produtos, equipos e servizos de Nanhaiya, compatible só con páxinas oficiais de normas ISO. A xeometría final da matriz, o material, o tratamento, as dimensións e os criterios de aceptación están definidos pola especificación do proxecto aprobado.