Novas

Noticias da industria

Liña de peletización dun só parafuso vs paralela de dobre parafuso: cal se adapta ao teu material?09 2026-09

Liña de peletización dun só parafuso vs paralela de dobre parafuso: cal se adapta ao teu material?

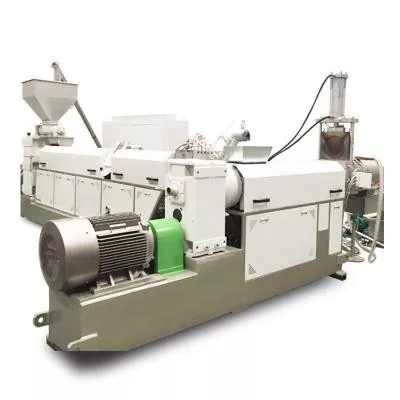
Escolla unha liña de peletización dun só parafuso cando a materia prima xa está preto da formulación final e os principais traballos son o transporte estable, a fusión, a filtración de fusión, a xeración de presión e o corte de pellets. É un punto de partida práctico para o molido consistente de PE ou PP, repeletización sinxela, traballos de laboratorio e produción pequena e mediana. Escolla unha liña de peletización de dobre parafuso paralela cando a máquina debe mesturar e peletizar. É máis axeitado para recheos, pigmentos, mesturas de polímeros, masterbatch, plásticos modificados, múltiples fluxos de alimentación e unha desvolatilización máis forte. Non compre a liña de dobre parafuso só porque a súa saída indicada é maior. Cómpreo cando as súas funcións de proceso coincidan coa formulación.
Parafuso planetario vs parafuso simple e dobre: ​​cando paga a pena a actualización?31 2026-08

Parafuso planetario vs parafuso simple e dobre: ​​cando paga a pena a actualización?

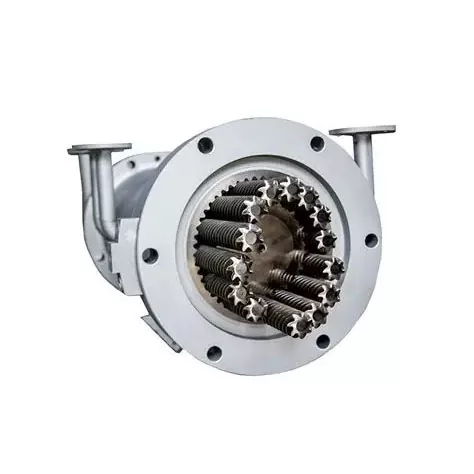
Escolla un parafuso planetario cando a formulación necesite unha excelente mestura distributiva, ampla área de transferencia de calor, acción de autolimpieza ou desgasificación por etapas, especialmente con PVC termosensible, compostos de alto recheo, elastómeros, adhesivos e materiais compostos. Quédese cun só parafuso cando o proceso sexa estable e necesite principalmente fusión, transporte e presión económicas. Escolla un parafuso xemelgo co-rotatorio cando a prioridade sexa a composición a alta velocidade, a alimentación lateral flexible ou o traballo de dispersión máis forte. Se a matriz necesita máis presión da que pode proporcionar a sección planetaria, planifique a fase de presión augas abaixo antes de realizar o pedido.
Selección da punta do parafuso de moldaxe por inxección: comproba o desgaste do anel, o axuste e a lista de verificación de solicitudes de solicitude31 2026-08

Selección da punta do parafuso de moldaxe por inxección: comproba o desgaste do anel, o axuste e a lista de verificación de solicitudes de solicitude

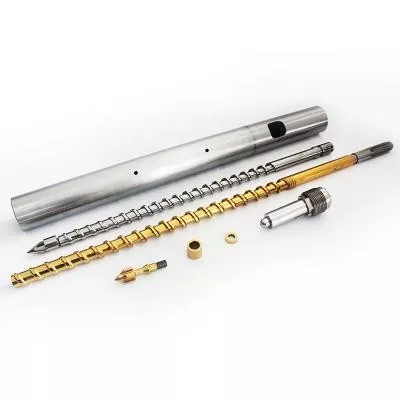
Escolla unha punta de parafuso de moldaxe por inxección por catro cousas: o deseño da válvula antirretorno, a interface exacta do parafuso e do barril, a resina procesada e o recheo e o patrón de desgaste do conxunto existente. O modelo de máquina só non é suficiente cando poden existir versións, reparacións anteriores ou parafusos non estándar. Para un pedido de substitución, envíe o debuxo orixinal cando estea dispoñible e, a continuación, verifique a rosca, o ombreiro, a lonxitude da punta, a viaxe do anel, o asento, o diámetro exterior e os pasos de fusión contra a máquina real. Unha boa cita comeza coa xeometría. O tratamento de materiais e superficies vén despois.
Parafusos simples nitrurados vs bimetálicos: combina a superficie coa resina e o recheo31 2026-08

Parafusos simples nitrurados vs bimetálicos: combina a superficie coa resina e o recheo

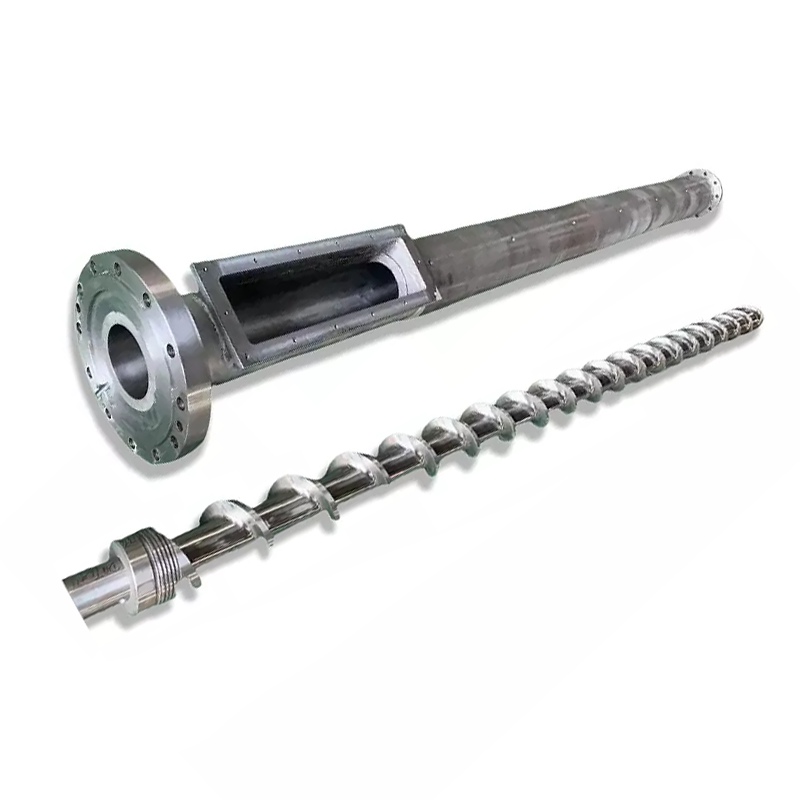
Escolla a nitruración cando unha superficie de aceiro tratada se axuste ao desgaste verificado, á corrosión e ao deber dimensional. Escolla un revestimento duro de voo ou outra construción bimetálica cando o proxecto necesite unha aliaxe diferente na zona de maior desgaste. Para un servizo severo, a mellor resposta pode ser un parafuso de cara dura cun barril bimetálico compatible. Ningunha opción é automaticamente superior. Comeza co modo de falla, despois aprobe os materiais do parafuso e do barril, a localización das capas, a ruta de procesamento e os criterios de inspección.
Velocidade do parafuso, temperatura de fusión e saída: por que unha configuración cambia as outras31 2026-08

Velocidade do parafuso, temperatura de fusión e saída: por que unha configuración cambia as outras

O aumento da velocidade do parafuso adoita aumentar o fluxo de arrastre e a velocidade á que o material entra no proceso, pero a relación non é ilimitada nin perfectamente lineal. Máis rpm tamén pode engadir calor de cizallamento, acurtar o tempo de residencia e expoñer unha alimentación débil ou sección de fusión. Cambie unha variable controlada á vez, espere unha condición estable e compare a saída, o perfil de temperatura de fusión, a presión, a carga do motor e a calidade do produto. Deténgase cando un destes alcance o límite aprobado, aínda que a unidade poida xirar máis rápido.
Como limpar unha extrusora dun só parafuso sen danar o parafuso ou o barril28 2026-08

Como limpar unha extrusora dun só parafuso sen danar o parafuso ou o barril

Use un método en capas. Comeza co procedemento de purga aprobado polo provedor do material e da máquina mentres a extrusora permanece baixo control de funcionamento normal. Se volven residuos ou se debe deixar ao descuberto o parafuso, deténgase, illa e verifique a enerxía perigosa segundo o procedemento da planta. Para un parafuso eliminado, use ferramentas non daniñas aprobadas por compoñentes. As orientacións do sector recomendan ferramentas de latón, gasas de cobre e panos de algodón, e advirten contra os raspadores de aceiro e o quecemento localizado do facho. Inspeccione as superficies limpas antes de decidir que o problema é o desgaste.
X
Usamos cookies para ofrecerche unha mellor experiencia de navegación, analizar o tráfico do sitio e personalizar o contido. Ao usar este sitio, aceptas o noso uso de cookies. Política de privacidade
RexeitarAceptar