Non se pode seleccionar un molde WPC a partir dunha foto do produto e das dimensións exteriores. A ferramenta debe coincidir coa fórmula madeira-plástico, a sección do perfil, a saída, a descarga da extrusora, o método de calibración, a liña de refrixeración e as probas de rendemento utilizadas para o taboleiro ou perfil acabado.


Resposta rápida
Para mercar aMolde de extrusión de WPC, envíe a sección transversal final con tolerancias, a fórmula completa de polímero e recheo de madeira, método de preparación do material, saída obxectivo e velocidade da liña, interface da extrusora, esquema de refrixeración augas abaixo e un plan de aceptación do produto acabado. Sinala no debuxo as superficies visibles, as paredes críticas, as nervaduras internas, as cavidades, os radios e calquera margen de gravado ou lixado.
Non acepte a ferramenta só dun informe dimensional seco. Execute a fórmula acordada pola liña prevista, deixe arrefriar o perfil e, a continuación, mida dimensións, grosor da parede e nervadura, rectitud, torsión, estado da superficie e masa por lonxitude. As probas de rendemento do produto seguen sendo responsabilidade do fabricante do produto acabado.
Compre un sistema de conformación, non un bloque illado de aceiro
O molde de extrusión crea o perfil quente cando o fundido de WPC sae da extrusora. Ese perfil aínda é suave e capaz de cambiar de forma. A continuación, os calibradores, as seccións de refrixeración, os equipos de apoio, de arrastre e de corte suxeitan e estabilizan. Unha matriz que parece correcta nun banco pode producir un perfil inestable se esas partes augas abaixo non coinciden con el.
A gama de moldes WPC de Nanhaiya utiliza corpos de aceiro con superficies endurecidas e pulidas. Os moldes están mecanizados por CNC e tratados térmicamente, e hai dispoñibles canles de refrixeración opcionais. O alcance do produto abrangue chapas, taboleiros e perfís, incluíndo tarimas, valos, paneis e compoñentes de mobles de exterior feitos de PE ou PP con recheo de madeira.
| Comprar elemento | O seu traballo | O que debe aparecer na cita |
|---|---|---|
| Adaptador e entrada | Conecta a descarga da extrusora coa ruta de fluxo do perfil | Brida, patrón de parafuso, rexistro, selo, entrada de fusión, altura do centro, aquecedor e detalles do sensor |
| Troquel de extrusión | Reparte o fundido e forma a sección de perfil quente | Debuxos do corpo e da inserción, material, tratamento, zonas de calefacción, acabado superficial e puntos de axuste |
| Ferramentas de calibración ou dimensionamento | Admite superficies e dimensións críticas durante o arrefriamento precoz | Número de seccións, superficies de contacto, conexións de baleiro ou auga, axuste e montaxe |
| Ferramentas de refrixeración | Elimina a calor mentres se admite o perfil | Canles de refrixeración, necesidades de auga, disposición de tanques ou placas e tamaños de conexión |
| Cambiar pezas | Permite variantes de produtos planificadas ou substitúe elementos de uso habitual | Números de debuxo, matriz de compatibilidade, cantidade de reposto e procedemento de cambio |
| Manexo e apoio | Coloca a ferramenta e protexe a conexión da extrusora | Pesos das pezas, puntos de elevación, soporte, carrís, axuste da liña central e accesorios de almacenamento |
| Documentación | Controla a fabricación, instalación, operación e substitución futura | Debuxos aprobados, lista de materiais, rexistros de inspección, manual e lista de pezas de recambio |
Vista da nosa fábrica:a frase "un conxunto de moldes WPC" é demasiado vaga para comparar o prezo. Un provedor pode citar só o corpo da matriz quente. Outro pode incluír o adaptador, varios calibradores, placas de refrixeración, soportes, quentadores de recambio e guía de posta en marcha. Pedimos ao comprador que compare o alcance dunha partida de liña antes de comparar o total.



O debuxo final do perfil é o punto de partida
Unha foto do catálogo mostra a familia de produtos, pero oculta a información que controla as ferramentas. Necesitamos unha vista en sección con dimensións e tolerancias. O debuxo tamén debe identificar as superficies que se acoplan con clips, fixadores, marcos ou outros perfís porque esas características a miúdo merecen un control máis estricto que unha cara decorativa.
Para un perfil oco, dálle a cada dimensión de parede e web. Non deixes as cavidades internas como patrón artístico. A súa xeometría afecta a distribución do material, o arrefriamento, a rixidez, o peso do perfil e o comportamento da sección baixo o arrastre.
- Anchura total, altura e orientación do perfil
- Espesor de parede en cada cara exterior
- Posición e grosor da banda interna
- Tamaño da cavidade, cantidade e xeometría
- Esquina e radios internos
- Ranuras, lengüetas, clips e zonas de fixación
- Tolerancias críticas e datos de inspección
- Permítense arco, torsión e rectitud
- Masa obxectivo por unidade de lonxitude
- Caras visibles e límites de defectos de superficie
- Suplemento de repujado, lixado ou cepillado
- Lonxitude de corte e método de corte augas abaixo
- Construción sólida, oca, tapada ou coextruída
- Mostra mestra aprobada e data de revisión
Non mecanizar a abertura da matriz como unha copia do perfil acabado en frío.A sección de WPC quente pode cambiar a través do inchazo, a caída, a calibración e o arrefriamento. A compensación das ferramentas debe desenvolverse en torno á fórmula real, á saída e ao sistema posterior.
Vista da nosa fábrica:unha representación 3D limpa é útil para as vendas, pero é un documento de fabricación deficiente. Preguntamos que superficies se ensamblan con outra parte, que parede controla a resistencia, que cara ve o cliente e onde a planta pode aceptar variacións. Ese mapa de prioridades é máis útil que poñer a mesma tolerancia estreita en cada liña.


WPC é unha familia de fórmulas, non unha materia prima
Un fabricante de ferramentas necesita máis que as letras WPC. O polímero pode ser PE, PP ou PVC. O compoñente da madeira pode diferir en especies, forma de partículas, distribución de tamaño e estado de humidade. As fórmulas tamén poden conter recheo mineral, lubricante, axente de acoplamento, pigmento, estabilizador, axente espumante ou material reciclado.
A páxina de moldes WPC de Nanhaiya identifica PE e PP con recheo de madeira como materiais obxectivo. A súa gama de produtos e aplicacións tamén abrangue placas de escuma de PVC e procesamento especializado de madeira e plástico PE. Dea a fórmula de produción exacta para que o molde estea deseñado para o material que vai entrar nel.
| Introdución de fórmulas | Por que o provedor de ferramentas o necesita | Que enviar |
|---|---|---|
| Polímero matricial | Cambia o comportamento da fusión, a xanela de temperatura, a baixada e a resposta de arrefriamento | Grao exacto de resina, folla de datos do provedor e porcentaxe |
| Compoñente de madeira | Afecta o comportamento da alimentación, a resistencia ao fluxo, a carga de humidade e o aspecto da superficie | Tipo de madeira, fariña ou fibra, rango de partículas, densidade aparente, estado de humidade e porcentaxe |
| Recheo mineral | Cambia a viscosidade, o peso, o desgaste e a superficie | Nome do material, datos das partículas, tratamento e porcentaxe |
| Lubricante e auxiliar de procesamento | Inflúe en liberación de matrices, presión, tratamento superficial e augas abaixo | Nome do produto, taxa de adición e secuencia de mestura |
| Axente de acoplamento e estabilizador | Cambia o rendemento composto e do produto final | Nota e porcentaxe, ademais de calquera restrición de procesamento |
| Capa de pigmento ou tapa | Afecta a superficie visible, a resposta térmica e o deseño de coextrusión | Sistema de cor, obxectivo de espesor da capa, posición da coextrusora e relación de fluxo |
| Contido reciclado | Pode engadir viscosidade, contaminación e variación de humidade | Fonte, elaboración, porcentaxe máxima e variación do lote |
| Sistema de espuma | Cambios de desenvolvemento de densidade, presión e recuperación dimensional | Formulación completa, densidade obxectivo e ventá de procesamento |
O Laboratorio de Produtos Forestais do Departamento de Agricultura dos Estados Unidos explica que a humidade do WPC pode eliminarse antes do procesamento, durante unha etapa de composición separada ou nun proceso de extrusión en liña. O seu capítulo técnico tamén sinala que os produtores de WPC usan diferentes rutas de equipos, incluíndo pellets precompostos a través dun só parafuso, composición e perfilado de dobre parafuso dun paso e sistemas tándem. O molde debe coincidir co percorrido que abastece o seu fundido.
Regra da fórmula de referencia:poñer unha fórmula e un método de preparación aprobados no acordo de ferramentas. Os cambios futuros son posibles, pero o equipo necesita unha liña de base cando cambian a presión, a superficie, as dimensións ou a saída.
A humidade merece a súa propia liña na RFQ. As burbullas, os buracos e unha superficie inestable no molde poden comezar no almacenamento, secado, mestura, alimentación ou ventilación. Unha superficie de fluxo pulida non pode eliminar a auga que queda no composto.
Relaciona o molde coa forma en que se produce o fundido de WPC
Un pellet de WPC precomposto que atravesa un perfilador dun só parafuso chega ao molde de forma diferente a unha mestura seca que se mestura e dá forma nun proceso de dobre parafuso. A saída pode ter diferentes estabilidades de presión, distribución de temperatura e sensibilidade á restrición da pantalla. Pídalle ao provedor do molde que revise a extrusora e o adaptador, non só o perfil.
| Vía de produción | Enfoque típico de compras | Información necesaria na entrada do molde |
|---|---|---|
| Pellets precompostos e perfilado dun só parafuso | Transporte constante, fusión, xeración de presión e formación de perfiles | Grao de pellet, humidade, diámetro do parafuso, saída, temperatura de fusión, rango de presión e filtración |
| Composición e perfilado de dobre parafuso nun paso | Alimentación, mestura, eliminación da humidade e formación nunha ruta continua | Fórmula completa, plan de alimentación, ventilación, configuración do parafuso, presión de descarga, temperatura e variación da taxa |
| Extrusión en tándem | Separe o traballo de composición ou secado da presión final e do traballo de perfilado | Método de transferencia, datos da segunda extrusora, estado de fusión, lóxica de control e manipulación de trastornos |
| Capa coextruída ou capa funcional | Distribución estable da capa e adherencia ao redor do perfil | Fórmulas de núcleo e tapa, relación de fluxo, orientación de entrada, presións individuais e aceptación do espesor da capa |
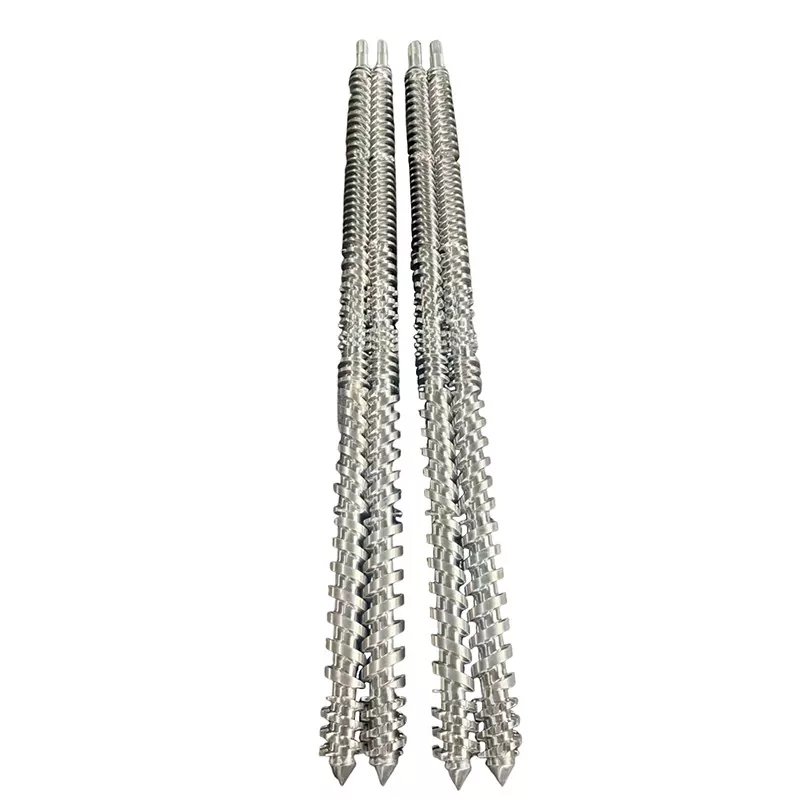
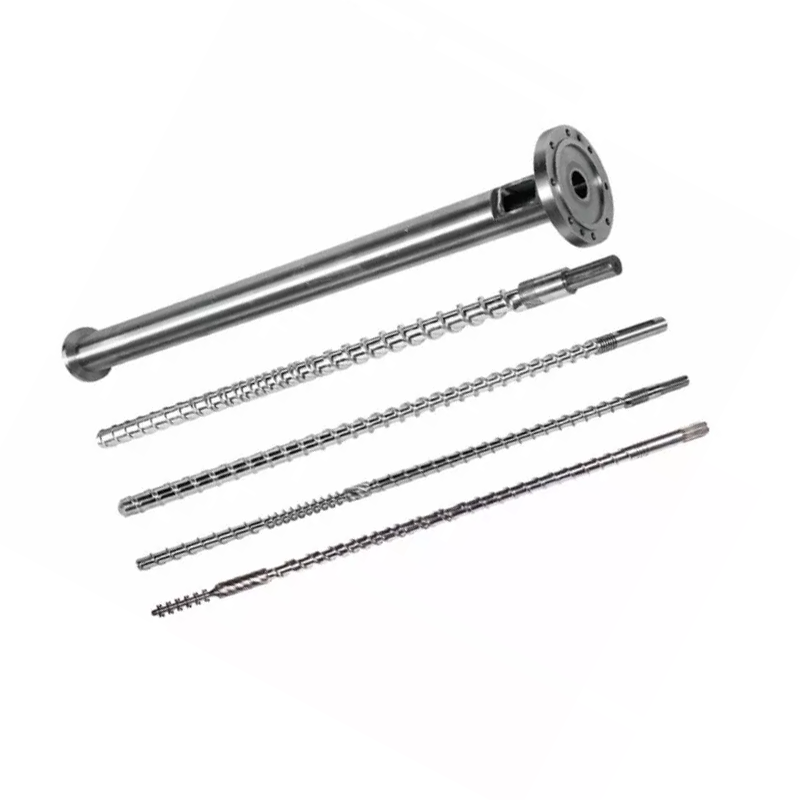
Material Nanhaiyaparafusos únicos, parafusos xemelgos paralelos, barriles cónicos de dobre roscaemáquinas extrusoras de plástico. Escolla a sección de plastificación polo traballo do proceso. A continuación, deseña o molde arredor da condición de fusión que pode manter a sección.
Para madeira abrasiva e fórmulas cheas de minerais, revise o paquete de desgaste do parafuso e do barril antes de aumentar a restrición de moldes. guía existente de Nanhaiya,Barril de rosca para extrusión de WPC: como deter o desgaste de madeira e plástico, abrangue ventilación, temperatura e selección de superficies sen duplicar as decisións de ferramentas de perfil neste artigo.
Vista da nosa fábrica:cando un novo molde aumenta a presión, adoita culparse inmediatamente da matriz. Ás veces, a restrición é incorrecta. Ás veces, o parafuso non pode proporcionar unha masa fundida uniforme e totalmente preparada ao ritmo solicitado. Comparamos a presión antes e despois dos cambios, comprobamos o estado da pantalla e do material e confirmamos a verdadeira saída neta antes de cortar de novo o camiño do fluxo.

O fluxo do perfil debe chegar xunto á saída da matriz
Un perfil WPC pode conter paredes exteriores grosas, bandas internas finas, sucos profundos e pequenas esquinas nunha sección. Cada camiño resiste o fluxo de forma diferente. Se a fusión chega a unha zona demasiado rápido e outra demasiado lentamente, o perfil pode tirar, torcer, rasgar ou mostrar unha densidade e unha superficie irregulares.
O deseño de ferramentas usa a forma de transición e a resistencia ao fluxo local para equilibrar a sección. O obxectivo non é a mesma velocidade en todos os puntos internos. O obxectivo é un perfil estable na saída que o calibrador pode soportar sen corrección excesiva.
Muros exteriores
As caras visibles necesitan un abastecemento estable e unha superficie adecuada no labio da matriz. As seccións grosas tamén levan máis calor ao calibrador e poden arrefriarse máis lentamente que as características finas.
Redes internas
As costelas delgadas son vulnerables ao recheo incompleto ou ao desgarro. Os seus camiños de alimentación, unións e apoio augas abaixo deberían ser visibles nos debuxos de ferramentas e de aceptación.
Ranuras e esquinas
As pequenas características poden amplificar o fluxo local e resolver problemas. Marque os bordos funcionais para que a corrección da ferramenta protexa o axuste en lugar de mellorar unha superficie non crítica.



Vista da nosa fábrica:unha corrección de molde debe ter unha razón medida. Marcamos onde o perfil é pesado, delgado, rápido, lento ou distorsionado, despois cambiamos a área de fluxo responsable en pasos controlados. Moer un labio da matriz porque o perfil "parece mal" pode cambiar un defecto por outro e elimina o rexistro necesario para o seguinte conxunto.
A calibración e o arrefriamento determinan o perfil de frío
A matriz de extrusión forma unha sección quente. O calibrador establece e soporta superficies críticas mentres a calor sae do material. O arrefriamento continúa a través de placas, tanques ou seccións de pulverización, e a retirada move o perfil baixo tensión controlada. Estes compoñentes deben compartir unha liña central e unha referencia de velocidade.
Nanhaiya ofrece canles de refrixeración opcionais nos seus moldes WPC. Especifique a finalidade de cada circuíto, tamaño de entrada e saída, esixencia de calidade da auga, temperatura de funcionamento e caudal dispoñible. A planta tamén debe planificar o acceso para as canles de limpeza que poidan recoller escamas ou restos.
| Entrada descendente | Efecto no perfil | Datos do comprador para proporcionar |
|---|---|---|
| Contacto e soporte do calibrador | Mantén as caras externas seleccionadas, sucos, bordos ou cavidades mentres a sección se arrefría | Debuxo do calibrador, lonxitude, número de etapas, método de baleiro e rango de axuste |
| Condición da auga de refrixeración | Cambia a taxa de eliminación de calor e a estabilización dimensional | Rango de temperatura de subministración, caudal, presión, calidade da auga e sistema de recirculación |
| Distancia da matriz ao calibrador | Cambia o comportamento de perfil activo non compatible antes do tamaño | Disposición da liña, rango de axuste e acceso de inicio |
| Tipo de arrastre e aliñación | Establece a velocidade da liña e pode tirar do perfil de forma desigual | Trazado da cinta ou vía, rango de velocidade, lonxitude de contacto e altura do centro |
| Corte e empilhado | Pode revelar ou crear movemento despois do arrefriamento primario | Lonxitude de corte, tipo de serra ou cortador, mesa de apoio e método de apilado |
Non prometa dimensións frías na saída da matriz.Acorda onde e cando se medirá cada dimensión despois do arrefriamento. Utilizar o mesmo método de acondicionamento e medición para as mostras de aprobación e o control da produción.
A investigación de extrusión de perfil do USDA Forest Products Laboratory describe un proceso no que o WPC fundido foi moldeado a través dunha matriz, seguido dunha matriz de dimensionamento, un tanque de pulverización de auga e un extractor. Esa secuencia é un recordatorio útil: o resultado da formación pertence a toda a liña, mesmo cando o molde se compra como un elemento.
Especificar a construción, tratamento e inspección do molde
Nanhaiya fabrica os seus moldes WPC a partir de aceiro e describe o aceiro de aliaxe de alta resistencia con superficies endurecidas e pulidas para as áreas de traballo. Cada molde está mecanizado CNC, tratado térmicamente e pulido. O acordo final debería converter eses atributos xerais do produto en requisitos a nivel de compoñentes.
- Grao de material para cada compoñente principal
- Ámbito de tratamento térmico e endurecemento
- Requisito de dureza rematado e lugar de proba
- Requisito de acabado superficial de fluxo
- Dimensións e tolerancias críticas
- Rexistros, tacos e referencias de montaxe
- Cantidade do quentador, potencia, tensión e conectores
- Tipo de termopar, localización e detalles do cable
- Portos de presión e temperatura de fusión
- Debuxo da canle de refrixeración e proba de presión
- Material de fixación, calidade e cantidade de recambio
- Definición de inserción e peza de desgaste substituíbles
- Protección contra a ferruxe, método de embalaxe e almacenamento
- Rexistros de materiais, tratamento e dimensións
Non solicite a superficie máis dura posible en todas partes. O corpo da matriz, as insercións, os fixadores, o adaptador e o soporte teñen diferentes traballos. A especificación debe combinar o estado da superficie, a resistencia do substrato, o método de reparación e a exposición á corrosión co contido esperado de madeira e minerais.


A cualificación do provedor pode incluír a de Nanhaiyaequipos de produción, información do certificadoesoporte de instalación e mantemento. Pon os documentos e soporte necesarios na orde de compra en lugar de confiar nunha declaración xeral do catálogo.
Use o patrón de defectos para atopar a zona responsable
Os defectos do perfil WPC poden comezar na materia prima, mesturador, alimentador, parafuso e barril, molde, calibrador, sección de refrixeración ou transporte. A localización dun defecto na sección transversal e a súa modificación no tempo dan pistas útiles. Róstraos antes de cambiar a temperatura, a velocidade e as ferramentas xuntos.
| Defecto observado | Verificacións de moldes | Outras comprobacións de liña | Lección de compras |
|---|---|---|---|
| Retorce o perfil nunha dirección repetible | Equilibrio de caudal, compensación da parede, aliñamento da matriz e condición de descarga | Posición do calibrador, balance de refrixeración e aliñación de arrastre | Fai torsión un elemento de aceptación medido despois do arrefriamento completo |
| Unha parede ou costela é fina | Restricción local, posición de inserción, depósito, desgaste ou superficie de fluxo danada | Consistencia da fórmula, humidade, estado da pantalla e estabilidade da saída | Marca cada parede e costela críticas no debuxo |
| Roturas de web internas | Camiño de alimentación web, deseño de unión e soporte de saída | Humidade, contaminación, preparación do fundido, velocidade e distancia non soportada | Incluír unha inspección de corte transversal na proba de execución |
| Superficie áspera ou rasgada | Acabado de labios, depósito, temperatura e caudal local | Fórmula, equilibrio lubricante, humidade, dispersión e velocidade da liña | Aprobar unha mostra de superficie física baixo unha fórmula nomeada |
| Burbullas ou buracos | Zonas de retención e sobrequecemento local | Humidade da madeira, secado, alimentación, ventilación e eliminación de volátiles | Rexistra a preparación da humidade e o rendemento da ventilación no plan de proba |
| Marcas marróns ou negras | Zonas mortas, depósitos, temperatura local excesiva e danos de limpeza | Depósitos de barril, historial térmico, prácticas de parada e alimentación contaminada | Solicitar un procedemento documentado de arranque, apagado e limpeza |
| As dimensións derivan durante unha carreira | Movemento térmico, axuste solto, desgaste e estado da canle de refrixeración | Saída, temperatura, presión, baleiro, auga e velocidade de arrastre | Use a mostraxe cronometrada a través dunha carreira estable, non unha mostra inicial |
| Alta presión e baixa saída | Caudal restrinxido, camiño bloqueado, transición inadecuada ou baixa temperatura da matriz | Bloqueo da pantalla, parafuso desgastado, limitación de alimentación e viscosidade do material | Defina a localización da presión e unha xanela operativa utilizable |
Método diagnóstico práctico:marque arriba, abaixo, esquerda e dereita no perfil extruido e final. Grave a mesma orientación a través do calibrador. Se o defecto xira ou cambia despois dun compoñente de liña, a investigación ten un mellor punto de partida que unha instrución xeral para axustar o molde.
Vista da nosa fábrica:somos cautelosos cando un defecto se describe só como "a superficie é mala". Preguntamos onde aparece, se é continuo, cando comeza despois da posta en marcha, que lote de fórmulas funciona e que pasa coa presión. Unha foto próxima con orientación e unha sección conservada a miúdo aforra máis tempo que unha mensaxe longa.

Lista de verificación de RFQ de moldes de extrusión de WPC
Un RFQ completo fai que as cotizacións sexan comparables e ofrécelle ao equipo de enxeñería unha condición de referencia clara. Use un número de revisión no debuxo do produto, fórmula, deseño de liñas e documento de aceptación.
- Identificar o produto acabado.Cuberta de estado, valado, marco de porta, teito, panel, moldura ou outro perfil. Explica a aplicación e que superficies son visibles ou funcionais.
- Coloque a sección transversal controlada.Inclúe dimensións, paredes, nervaduras, cavidades, radios, datums, tolerancias, rectitud, torsión e masa obxectivo por lonxitude.
- Proporcione a fórmula completa.Enumera o grao de polímero, o tipo e contido de madeira, o recheo mineral, o lubricante, o axente de acoplamento, o estabilizador, o pigmento, o contido reciclado e calquera sistema de espuma ou capa de tapa.
- Describe a preparación do material.Proporcione información sobre o secado, a mestura, a composición, a peletización, o almacenamento, a densidade aparente e o control da humidade.
- Definir a ruta de extrusión.Estado único parafuso, xemelgo paralelo, xemelgo cónico ou tándem; diámetro do parafuso; saída; velocidade da liña; filtración; presión normal; e ventá de temperatura.
- Controlar a interface mecánica.Coloque a brida, o rexistro, o círculo de parafusos, a entrada de fusión, a cara de selado, a altura do centro, o soporte, a elevación e a envolvente espacial.
- Enumerar datos eléctricos e de servizos públicos.Indique tensión, frecuencia, control do quentador, tipo de termopar, estándar de cable, temperatura da auga de refrixeración, caudal, presión e calidade.
- Mostra o deseño de abaixo.Inclúe seccións de calibrador, conexións de baleiro ou auga, tanques de refrixeración, mesas de apoio, unidade de estampación, cortador e axuste dispoñible.
- Definir traballo superficial.Indique se o produto deixa a liña suave, en relevo, lixado ou cepillado e canto material elimina o proceso secundario.
- Enumere cada compoñente subministrado.Adaptador separado, corpo da matriz, insercións, calibradores, placas de refrixeración, quentadores, sensores, selos, fixadores, soportes, ferramentas e recambios.
- Solicita ficha técnica.Inclúe debuxos, lista de materiais, rexistros de materiais e tratamentos, informe de inspección, lista eléctrica, diagrama de refrixeración, manual e lista de pezas de recambio.
- Escribe a proba de aceptación.Nomea a fórmula, o perfil, a saída, a velocidade, a duración da execución, os rexistros do proceso, a frecuencia de mostraxe, os límites dimensionais, a mostra de superficie e as probas de produto acabado.
Aviso de substitución:non use un molde desgastado como única definición do novo conxunto. Combina debuxos orixinais, medicións da interface máquina, un bo perfil conservado e o motivo da substitución. A copia de elementos de fluxo desgastados pode reproducir o antigo defecto.
Para unha liña de placas de PVC ou WPC, reviseBarril cónico de dobre rosca de placa de PVCco paquete de ferramentas. Para deberes de alto rendemento ou compostos, comparebarril paralelo co-rotatorio de dobre parafusoe o máis amplorango de dobre parafuso paralelo. Estas ligazóns admiten a selección de equipos; a elección final aínda depende da fórmula e da ruta do proceso.
Acepte o molde cunha produción controlada
Comeza coa inspección dos compoñentes e despois proba o resultado da formación na liña. A fórmula WPC acordada importa porque un polímero, contido de madeira, estado de humidade ou sistema lubricante diferente pode cambiar a presión, a superficie e a recuperación dimensional.
| Fase de aceptación | Que verificar | Rexistro para conservar |
|---|---|---|
| Revisión de documentos | Revisións de debuxos, lista de compoñentes, material e ámbito de tratamento, quentadores, sensores, circuítos de refrixeración, recambios e manuais | Rexistro de documentos asinados |
| Inspección de banco | Interfaces críticas, rexistros, aberturas, insercións, caras de selado, fixadores, superficies de fluxo e orientación do conxunto | Informe dimensional e visual ligado a números de peza |
| Instalación | Altura do centro, axuste da brida, soporte, acceso de elevación, cableado do quentador, sensores, conexións de auga e aliñamento aos calibradores | Lista de verificación da instalación e fotografías |
| Quentar | Identificación da zona, resposta do controlador, lectura do sensor, consumo de corrente, fugas e estado da canle de refrixeración | Mapa de zona e lecturas estabilizadas |
| Carreira de produción | Fórmula aprobada, preparación do alimento, saída, velocidade da liña, temperaturas, presión, carga do motor, condicións de arrefriamento e transporte | Folla de proceso baseada no tempo e mostra de materia prima conservada |
| Inspección de perfil | Dimensións exteriores, seccións de parede e costela, rectitud, torsión, superficie, cor, masa por lonxitude e axuste cos compoñentes de acoplamento | Medidas vinculadas á posición de corte e ao tempo de produción |
| Cambio e recuperación | Axuste acordado, parada e reinicio normal, ou cambio dun tamaño ou cor cando importa a produción diaria | Pechada do operador e lista de accións restantes |
O produto acabado pode necesitar probas que van moito máis alá das dimensións do perfil.ASTM D7031é unha guía para avaliar as propiedades mecánicas e físicas dos produtos WPC, e establece que os usuarios deben seleccionar as probas adecuadas para a aplicación.ASTM D7032-21abrangue as clasificacións de rendemento para táboas de madeira de plástico e WPC, peldaños de escaleiras, protectores e pasamáns.
Para taboleiros compostos reforzados con fibra natural,ISO 16616:2015ofrece métodos de proba, mentresISO 19821:2017clasificación de span de enderezos. Confirme a edición aplicable, o código nacional e o alcance do produto antes de escribir o contrato. O molde non leva a conformidade do produto acabado.
Vista da nosa fábrica:a mellor entrega é unha ventá de proceso estable e un conxunto de mostras rastreables. Queremos saber que fórmula funcionou, a que velocidade se moveu a liña, onde se estableceu a presión, como se fixou o arrefriamento e cando se cortou cada mostra. Un bonito taboleiro colocado sobre unha mesa non explica se a liña pode repetilo.

Preguntas frecuentes
Que información se necesita para cotizar un molde de extrusión de WPC?
Envíe o debuxo do perfil final con tolerancias, a fórmula completa de WPC, o método de preparación do material, os detalles da extrusora e do adaptador, a saída do obxectivo e a velocidade da liña, o deseño de arrefriamento e transporte, os requisitos de superficie, o plan de cambio, as utilidades dispoñibles e unha proba de aceptación medible. Unha mostra física do produto é útil, pero non debería substituír o debuxo controlado.
Un molde de WPC pode funcionar con compostos de madeira a base de PE, PP e PVC?
A mesma forma acabada non fai que os materiais sexan intercambiables. As formulacións de WPC baseadas en PE, PP e PVC poden diferir no caudal, a xanela de temperatura, a lubricación, a caída e a resposta de arrefriamento. Revisamos a fórmula exacta e a ruta de procesamento antes de decidir se un corpo de ferramentas e insercións separadas son prácticos ou se a ferramenta dedicada é máis segura.
Un molde de extrusión de WPC inclúe o calibrador?
O ámbito citado debe dicir. A matriz de extrusión dá forma á fusión en quente, mentres que o calibrador, as seccións de refrixeración e o arrastre manteñen e estabilizan o perfil mentres se arrefría. Solicite unha lista de ferramentas que identifique a matriz, os adaptadores, os calibradores, as placas de refrixeración, os selos, os quentadores, os sensores e as pezas de cambio.
Por que o perfil WPC se retorce ou se arquea despois do molde?
A torsión ou o arco pode provenir dun fluxo desigual da matriz, unha parede ou seccións web desequilibradas, un arrefriamento desigual, o aliñamento do calibrador, unha saída inestable, unha temperatura non uniforme ou unha saída desalineada. Mida a dirección e o tempo da distorsión antes de axustar varias variables. Debe comprobarse o sistema completo de conformación e refrixeración.
Que material utiliza Nanhaiya para os moldes de WPC?
A páxina de moldes WPC de Nanhaiya enumera o aceiro e describe o aceiro de aliaxe de alta resistencia con superficies endurecidas e pulidas. Cada molde está mecanizado CNC e tratado térmicamente, con canles de refrixeración opcionais. A cotización aprobada debe identificar o grao exacto, o alcance do tratamento, o acabado superficial do fluxo e os rexistros de inspección do proxecto.
Como se debe especificar un perfil de plataforma de WPC oco?
Proporcione a sección transversal completa coas dimensións exteriores, espesores de paredes e nervaduras, xeometría da cavidade, radios, tolerancias críticas, caras visibles, tope de gravado ou lixado, masa obxectivo por lonxitude e o estándar de proba final do produto. Marca cales son as dimensións funcionais para que o fabricante de ferramentas saiba onde o axuste é máis importante.
O molde pode garantir o cumprimento do estándar de plataforma WPC?
Non. O molde controla a formación do perfil, pero o rendemento do produto final tamén depende da fórmula, composición, control da humidade, condicións de extrusión, arrefriamento e sistema de calidade da produción. O fabricante debe probar a plataforma acabada segundo os requisitos aplicables, como o estándar ASTM, ISO ou nacional seleccionado.
Como se debe aceptar un molde de extrusión de WPC?
Inspeccione primeiro os debuxos aprobados, os materiais, o tratamento, as interfaces, os quentadores, os sensores, as superficies de fluxo e cambie as pezas. A continuación, execute a fórmula de produción acordada cun perfil, saída e velocidade de liña nomeados. Rexistrar as condicións do proceso e medir as dimensións do perfil arrefriado, seccións de parede e nervadura, rectitud, torsión, superficie, masa por lonxitude e calquera proba requirida pola especificación do produto.
Contido técnico preparado a partir do molde WPC actual, barril de parafuso, equipos e páxinas de servizo de Nanhaiya. O soporte técnico externo está limitado ás fontes oficiais USDA, ASTM e ISO. As dimensións finais da ferramenta, os materiais, o tratamento, o alcance da liña e os criterios de aceptación están controlados polos documentos do proxecto aprobados.